Kochgeschirrsets für den Einzelhandel: Welche Druckgussarten verkaufen sich am besten?
Einführung
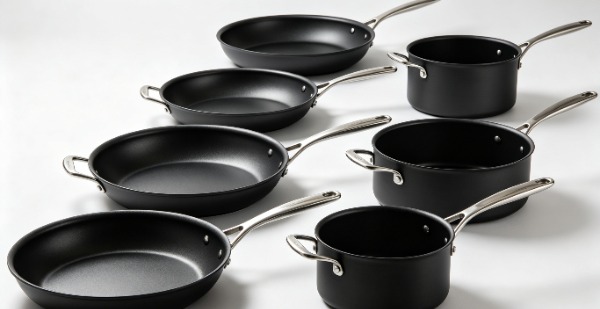
Die Einhaltung moderner Spezifikationen für Druckgussteile trägt dazu bei, hohe Einzelhandelsgewinne zu sichern. Die Auswahl des richtigenKochgeschirr-Setfür den EinzelhandelDies erfordert sorgfältige Detailarbeit. Wir analysieren Wärmeleitwerte und Metallqualität sowie optimierte Beschichtungsstrategien. Intelligente Einkäufer nutzen diese spezifischen technischen Daten, um den Absatz ihrer Produkte zu sichern und einen soliden, profitablen Lagerbestand zu gewährleisten.
Beschaffung eines Kochgeschirrsets für den Einzelhandel: Das zentrale Gewinnproblem!
Kennen Sie die Dicke der von Ihnen gelagerten Grundplatten in Mikrometern? Fehlendes Verständnis der Spezifikationen der Grundlegierung führt zu massiven Verlusten der Bruttomarge für Einzelhändler, und die übliche thermische Belastung von 200 °C verursacht Verformungen während des Transports.
Folglich liegt die durchschnittliche Retourenquote bei großen Einzelhändlern bei 12 %. Für die Lagerhaltung sind Nachweise über handelsübliche Metallurgie erforderlich, nicht bloße Herstellergarantien. Wie dick sind Ihre Grundplatten in Mikrometern? Ohne diese wichtigen Daten gefährden Käufer die gesamte Lieferkette und setzen die Qualität aufs Spiel.
Margenkompression in Druckgusslinien
Identifizierung von Basislegierungssorten
Betrachten wir ein realistisches Beschaffungsszenario aus dem Fertigungssektor. Käufer erwerben 5.000 Pfannen aus günstigem Aluminium der Güteklasse 319, um 8 % Rabatt auf die erste Rechnung zu erhalten. Aufgrund des geringeren Siliziumgehalts kühlt die Form ungleichmäßig ab, was zu einer Ausschussquote von 4 % direkt nach dem Auspacken führt.
Sobald Käufer die Kosten für Rücksendungen und Imageschäden berücksichtigen, schwinden die Gewinnmargen. Erfolgreiche Käufer fordern daher detaillierte technische Zeichnungen, bevor sie die Serienproduktion freigeben. Druckgusspfannen benötigen präzise Aluminiumsorten, um auch bei extremen Temperaturschwankungen ihre Stabilität zu gewährleisten.
Zur Veranschaulichung: Die Aluminiumlegierungen ADC12 oder A380 sind die Hauptwahl für die Massenproduktion von Konsumgeräten in etwa 90 % der führenden Fabriken, ähnlich wie die dahinter steckende Ingenieurskunst.Unser 3/5/7-Quart-Kochtopf aus Aluminium-Druckguss mit dunkelgrüner Antihaftbeschichtung.
- Siliziumintegration:ADC12 enthält 9,6 bis 12 % Silizium, was die Fließfähigkeit des Materials beim Einspritzen erhöht.
- Zugfestigkeit:Durch diese spezielle Materialdichte wird verhindert, dass beim Abkühlen des heißen Metalls Mikrostrukturen an den Seitenwänden entstehen.
- Ertragskennzahlen:A380 weist eine Mindeststreckgrenze von 159 MPa auf, was bedeutet, dass die Pfanne starker Beanspruchung standhält, ohne sich zu verbiegen.
Toleranzen für Kupfer und Zink
Die Gesamtlebensdauer der Pfanne hängt von ihren verschiedenen Sekundärmaterialien ab. Bei Premium-Produkten beträgt der Kupfergehalt lediglich 3,5 %, um galvanische Korrosion an den Nietlöchern zu vermeiden. Um zudem die Lebensmittelechtheit der Schutzbeschichtung zu gewährleisten, muss der Zinkgehalt unter 1,0 % liegen.
Bewertung von Aluminium-Druckgussarten in einem Kochgeschirrset für den Einzelhandel!
Das gewählte Gießverfahren beeinflusst die Kosten bis zum Endverbraucherpreis, die Schüttdichte und das thermische Verhalten. Ingenieure fertigen moderne Kochgefäße heutzutage hauptsächlich auf zwei Arten. Daher unterscheiden sich die Toleranzen der jeweiligen Verfahren.
Hochdruck- vs. Niederdruck-Druckguss
Hochdrucksysteme pressen flüssiges Aluminium mit einem Druck von exakt 10.000 PSI in Stahlformen, die nur einmal verwendet werden können. Dieses intensive Verfahren ermöglicht es dem Unternehmen, dünnere und dichtere Wände herzustellen, die speziell für schnell zu erhitzende Induktionspfannen entwickelt wurden.
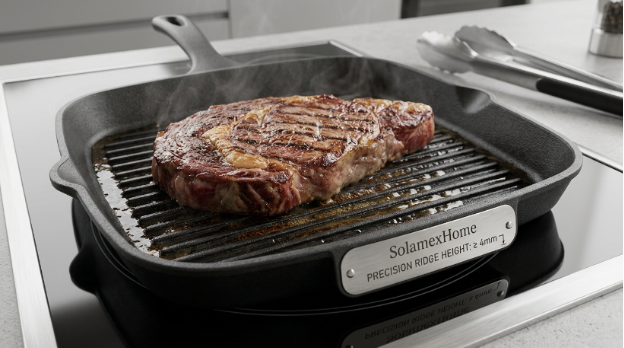
Nimm die11/12 Zoll Antihaft-Bratpfanne aus Aluminium-DruckgussAls Beispiel für perfektes Druckgießen. Alternativ dazu wird beim Niederdruck-Schwerkraftgießen das flüssige Metall mit 10 bis 15 PSI gegossen. Dieses langsamere Verfahren führt zu deutlich dickeren Gusskörpern, reduziert aber den Produktionsdurchsatz pro Stunde.
|
Gießverfahren |
Einspritzdruck |
Wandstärkebereich |
P-Rate-Geschwindigkeit |
Ideal für den Einzelhandel |
|
Hochdruck |
10000 - 15000 PSI |
2,0 mm – 3,5 mm |
120 Einheiten/Stunde |
Wert für den Mittelstand |
|
Niederdruck |
10 - 15 PSI |
4,0 mm – 7,0 mm |
45 Einheiten/Stunde |
Premium / Professionell |
Vergleich der Druckgussverfahren
Wandstärkenspezifikationen
Moderne, leistungsstarke Induktionskochfelder erfordern eine optimale Topfstärke, damit sich der Topf nicht durch die Hitze verformt.
- Abmessungen der Grundplatte:Für eine gute Wärmeleistung am Boden muss die physikalische Abmessung zwischen 4,5 mm und 6,0 mm liegen.
- Seitenwandverjüngung:Die vertikalen Wände müssen sich zwischen 2,0 mm und 2,5 mm verjüngen, um den Endverbraucher vor übermäßigem Gewicht zu schützen.
- Felgenverstärkung:Der obere Rand ist mit einem 3,5 mm verstärkten Wulst versehen, um sicherzustellen, dass die Felge starken Stoßschäden beim internationalen Versand standhält.
Technische Komponenten eines hochergiebigen Kochgeschirrsets für den Einzelhandel!
Der Verkauf von ungeschütztem Aluminium an Endverbraucher funktioniert in der modernen Welt selten gut. Die spezifische Matrix desAntihaftbeschichtungunterscheidet ein Premiumprodukt von einem billigen Massenprodukt.
Chirurgische Reinheit und präzise Temperaturkontrolle entscheiden über den Erfolg der Anwendung der chemischen Mischung. Achten Sie bei der Bestellung von Artikeln wie dem 7-Quart-Keramiktopf mit rosarotem Farbverlauf auf den Anwendungsprozess in Ihrem gewählten Werk?
Antihaftbeschichtungsmatrizen
In Fabriken werden mehrstufige Sprühsysteme eingesetzt, um synthetische Polymere auf die Aluminiumbasis aufzubringen. Vor dem Auftragen der chemischen Beschichtung wird die Metalloberfläche durch industrielle Sandstrahlgeräte auf einen bestimmten Ra-Wert aufgeraut.
Darüber hinaus bildet diese gezielte Mikroabrasion mechanische Verankerungen, sodass die wichtige Grundierungsschicht haften kann. Ohne diesen entscheidenden Vorbereitungsschritt blättert der Decklack innerhalb von drei Wochen nach der ersten Anwendung im Haushalt ab.
PTFE- vs. Keramik-Sol-Gel-Anwendungen
Einzelhändler, die die richtige chemische Verbindung auswählen, beherrschen ihr jeweiliges Marktsegment.
- PTFE-Systeme:Polytetrafluorethylen bietet den besten Trennfaktor für die Zubereitung von klebrigen Proteinen.
- Sol-Gel-Keramik:Sol-Gel-Lösungen nutzen Quarzsand, um eine extrem hohe Kratzfestigkeit zu erzielen und Temperaturen bis zu 260 °C standzuhalten. Sie widerstehen auch starken Hitzespitzen von 400 °C, verlieren aber im Vergleich zu PTFE innerhalb einer durchschnittlichen Lebensdauer von drei Jahren schneller ihre Antihafteigenschaften.
Kennzahlen zur Beschichtungsdicke
Liefern Ihre Lieferanten für jede Produktionscharge nachweisbare Berichte zur Wärmeausdehnung? Es ist ärgerlich, wenn man eine Lieferung erhält und feststellt, dass die Fabrik aus Kostengründen nur eine 15 Mikrometer dünne PTFE-Beschichtung aufgetragen hat. Infolgedessen sehen sich Einzelhändler mit einem ständigen Retourenchaos konfrontiert, da die Pfannen bereits beim ersten Gebrauch zerkratzen, was zu hohen Rückbuchungen führt.
- Grundierung:Die Grundierung benötigt eine Schichtdicke von 10 bis 15 Mikrometern, um auf der Aluminiumoberfläche zu haften.
- Zwischenschichtisolierung:Für die Trennung der Grundierung von der Oberfläche sind 15 Mikrometer der Isolierschicht erforderlich.
- Decklackversiegelung:Die Versiegelungsschicht benötigt 10 Mikrometer reines Trennmittel, um die Anforderungen der Naturheilkunde zu erfüllen.
- Gesamtsystemaufbau:Eine hochwertige Pfanne zeichnet sich durch eine gleichmäßige Beschichtungsdicke von 35 bis 45 Mikrometern aus.
Passende Kochgeschirrsets für den Einzelhandel zu den jeweiligen Wärmequellen im Verbraucherbereich!
Universelle Kochkompatibilität ist im modernen Einzelhandel unerlässlich. Verbraucher weigern sich, Pfannen zu kaufen, die auf ihren teuren Induktionskochfeldern nicht funktionieren. Da Aluminium Magnetfelder abstößt, ist eine mechanische Verbindung einer Eisenplatte mit dem Boden des Druckgussgehäuses erforderlich.
Induktionsbasierte Integrationstechniken
Die Ingenieure verwenden zwei verschiedene Verfahren, um die Aluminiumbasis mit demEdelstahlplattenDie konkrete Auswahl beeinflusst die thermische Effektivität und den Gesamtproduktionspreis des Geräts.
|
Integrationstechniken |
Magnetischer Wirkungsgrad |
Risiko des Plattenverschlusses |
Kapitalkosten |
|
Gestempelt / Gelötet |
85%–93% |
Niedrig bis mittel |
Niedrig |
|
Kaltgeschmiedet (gespritzt) |
98 % |
Extrem niedrig |
Hoch |
Haftmethoden für Grundplatten
Gelochte Magnetscheiben
Standardmäßige Produktionslinien prägen eine Scheibe aus Edelstahl 430 in den weichen Aluminiumboden, solange das Metall noch grün ist. Die Magnetscheibe besteht aus Dutzenden kleiner Löcher, die über ihre gesamte Oberfläche gestanzt sind.
Darüber hinaus füllt das wachsende Aluminium diese Hohlräume und sorgt so für eine mechanische Fixierung der Platte. Dennoch führt das wiederholte Erhitzen des Bauteils auf 250 °C dazu, dass sich die beiden Metalle mit ihren unterschiedlichen Ausdehnungskoeffizienten voneinander trennen.
Vollflächiges thermisches Spritzen
Hochwertige Hersteller sprühen einHochgeschwindigkeits-SauerstofftreibstoffAuf den Pfannenboden schießt der Roboterarm Ströme von auf über 300 °C erhitzten, geschmolzenen Eisenpartikeln mit Überschallgeschwindigkeit auf den Aluminiumboden. Durch diese intensive Einwirkung entsteht eine magnetische, durchgehende Oberfläche ohne Lufteinschlüsse. Dieses Verfahren optimiert die Transferleistung und verhindert das Ablösen der Platte.
Qualitätskontrollkennzahlen!
Strenge Qualitätskontrollen tragen zuverlässig zum Schutz Ihrer Einzelhandelspräsenz bei. Eine reine Sichtprüfung reicht im wettbewerbsintensiven Einzelhandel nicht aus. Käufer benötigen fundierte Daten, wie sie beispielsweise durch standardisierte Testverfahren im Labor gewonnen werden.
Toleranzen für Temperaturschock- und Verzugsbeständigkeit
In den Prüfeinrichtungen werden die Testgeräte extremen thermischen Belastungen ausgesetzt, um ihre Einsatztauglichkeit sicherzustellen. Die Trockenwanne wird auf 200 °C erhitzt, anschließend tauchen die Arbeiter das heiße Metall in ein 20 °C kaltes Wasserbad.
- Konkavitätsgrenzen:Die Basis darf sich niemals nach außen wölben, und die nach innen gerichtete Wölbung muss zwischen 0,3 mm und 0,5 mm liegen.
- Wiederherstellung der Ebenheit:Nach dem Abkühlen sollte die Pfanne ohne erkennbares Wackeln flach auf einer Glasoberfläche stehen.
- Beschichtungsintegrität:Die PTFE- oder Keramikschichten können aufgrund der schnellen Temperaturkontraktion keine Blasen bilden, abblättern oder sich ablösen.
Griffmontage und Anzugsmoment für Befestigungselemente
Ein defekter Griff birgt erhebliche Haftungsrisiken sowohl für den Verkäufer als auch für den Hersteller. Hersteller verwenden stabile Aluminiumnieten oder Schrauben, um den Griff an der Pfanne zu befestigen.
- Drehmomentangaben:Automatisierte Treiber müssen ein Drehmoment von 2,5 Nm auf die Befestigungselemente ausüben, um diese zu befestigen, ohne sie zu beschädigen.
- Ermüdungstests:Die Maschinen heben eine mit 3 kg Gewicht beladene Pfanne 10.000 Mal am Griff an, um die Scherfestigkeit zu testen.
- Flammenschutz:Der Flammenschutz aus Aluminium sollte mindestens 25 mm über den Gefäßkörper hinausragen, um die Kunststoffgriffe vor direkten Gasflammen zu schützen.
Aktuelle Markttrends, die Ihr Kochgeschirr-Set beeinflussen!
Die Bedürfnisse der Verbraucher ändern sich, weshalb Hersteller ihre Vorgehensweise bei Druckgussteilen anpassen müssen. Innerhalb von 24 Monaten verliert statische Lagerhaltung für moderne Käufer an Bedeutung.
Behalten Sie strukturelle Veränderungen im Auge, um im Einzelhandel wettbewerbsfähig zu bleiben. EbensoDiese Normen entsprechen der ISO 2747 für Glas- und Porzellanemaille.gleichzeitig strengere Grenzwerte für chemische Emissionen einzuführen und so einen Wandel hin zu saubereren Produktionsmethoden zu fördern.
Hinwendung zu mehrschichtigen Hybridkonstruktionen
Käufer wünschen sich heute die Wärmespeicherung von Gusseisen kombiniert mit der leichten Manövrierbarkeit von Aluminium-Druckguss. Ingenieure lösen dieses Problem, indem sie einen massiven Kohlenstoffstahlkern des Werkzeugs innerhalb der Aluminium-Spritzgussform herstellen.
- Kernplatzierung:Ein zentriertes 1,5 mm dickes Kohlenstoffstahlblech hängt mittig in der Formkavität innerhalb eines Roboterarms.
- Aluminiumverkapselung:Das geschmolzeneADC12umschließt die Stahlschicht und schützt sie vor Feuchtigkeit und Rost aus der Umgebung.
- Thermische Masse:Diese Hybridlösung erhöht die spezifische Wärmekapazität um bis zu 40 % bei einem Gesamtgewicht von unter 1,2 Kilogramm.
Ausrottung von PFAS-Chemikalien
Regulierungsbehörden schränken die Hersteller ein, um den Einsatz schädlicher PFAS-Chemikalien zu begrenzen. Frühere PTFE-Grundierungen benötigten PFOA- und PFOS-Verbindungen, um eine ausreichende Haftung der Beschichtung zu gewährleisten.
- Einhaltung:Alle Komponenten in der gesamten Lieferkette müssen zertifiziert sein.100 % PFAS-freie Formulierungen, zertifiziert von SGS oder TÜV.
- Alternative Lösungsmittel:Chemiker verwenden heute wasserbasierte Dispersionsverfahren, um diese komplexen Antihaft-Matrizen aufzutragen.
- Aushärtungszeiten:Diese neuen, umweltfreundlichen Beschichtungen benötigen längere Ofenzeiten bei 420°C für eine ordnungsgemäße Verschmelzung, was die Lieferzeiten im Werk verlängert.
Modulare Griffsysteme
In Großstädten haben Verbraucher oft wenig Platz für Küchenaufbewahrung. Hersteller entwickeln daher heutzutage Pfannen mit abnehmbaren, mehrstufigen Griffen, um Platz im Schrank zu sparen.
- Verriegelungsmechanismen:Der Griff verfügt über eine doppeltwirkende, federbelastete Silikonklemme, die den verstärkten Aluminiumrand fest umschließt.
- Lastgrenzen:Der Verriegelungsmechanismus bewältigt ein dynamisches Gewicht von 5 kg mit sicherem und rutschfestem Halt.
- Ofenkompatibilität:Entfernt man den Griff, wird die Herdplatte zu einem Backofen-Bratgefäß mit einer maximalen Temperatur von 260°C.
Die 5 häufigsten Fragen!
Welche Aluminiumsorte eignet sich am besten für gegossene Verkaufsformen?
Für die Herstellung langlebiger Druckgusspfannen wird in den Fabriken hochwertiges ADC12-Aluminium verwendet. Dank eines Siliziumanteils von 12 % gewährleistet es höchste Stabilität und verhindert thermisches Verziehen.
Wie dick sollte der Boden einer Druckgusspfanne sein?
Die optimale Dicke der Basis liegt zwischen 4,5 mm und 6,0 mm. Diese präzise Dichte gewährleistet eine optimale Wärmeleitfähigkeit und verhindert ein störendes Ablösen der Induktionsplatte.
Warum versagen Antihaftbeschichtungen vorzeitig?
Bei Beschichtungen mit einer Dicke von 35 Mikrometern oder weniger, die in Fabriken aufgebracht werden, versagen die Pfannen relativ schnell. Wird der Untergrund zu wenig sandgestrahlt, wird die mechanische Verbindung beeinträchtigt.
Führt das Schwerkraftgießen zu einer schwereren Pfanne?
Beim Schwerkraftgießen wird die natürliche Materialströmung genutzt, wodurch dickere Wandschichten entstehen. Dies führt zu einer schwereren Pfanne, die jedoch nicht so schnell wie beim Hochdruck-Spritzgießen hergestellt werden kann.
Was ist eine sichere Anzugsmomentvorgabe für einen Türgriff?
Die Fertigungsspezifikationen für den gewerblichen Bereich schreiben ein Drehmoment von 2,5 Nm für jede Griffbefestigung vor. Ein geringeres Drehmoment führt zu gefährlichem Wackeln, während ein zu hohes Drehmoment das Bakelitgehäuse zersplittert.
Abschluss
Beschaffung eines profitablenKochgeschirrset für den EinzelhandelDies erfordert die Bestimmung der geeigneten Basislegierungen und Beschichtungsdicken. Sorgfältige Prüfung verhindert teure Produktrückgaben und stärkt gleichzeitig Ihre dauerhafte Markenbekanntheit.
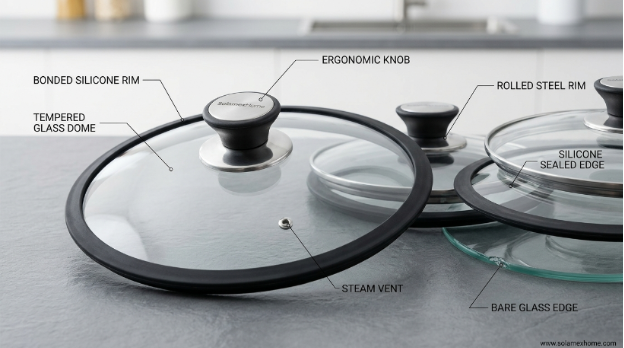
Verbessern Sie Ihre Bestandskennzahlen durch den Einsatz konformer Fertigungslösungen, die modernen Standards entsprechen. Schützen Sie Ihre Gewinne und sichern Sie sich noch heute erstklassige Produkte durch eine Partnerschaft mit [Partnername].SolamexHomefür garantierte Qualität, mit hervorragenden Extras wie dem Forge Alum Saucentopf mit Silikonrand-Glasdeckel.
Anbieter von Antihaftpfannen: Keramik- vs. Teflonbeschichtungen? Wie wählt man aus?
Kochgeschirr-Materialien kurz erklärt: Edelstahl, Kupfer, Keramik & mehr