Set di pentole per la vendita al dettaglio: quali modelli pressofusi vendono meglio?
Introduzione
Osservare le moderne specifiche della pressofusione aiuta a garantire forti profitti al dettaglio. Selezionare il giustoset di pentoleper la vendita al dettaglioRichiede un'attenta cura dei dettagli. Analizziamo i valori di trasferimento termico e la qualità del metallo, unitamente a strategie di rivestimento raffinate. Gli acquirenti più esperti utilizzano questi dati tecnici specifici per garantire la vendita dei prodotti e mantenere un inventario aziendale solido e redditizio.
Trovare un set di pentole per la vendita al dettaglio: il problema cruciale per la redditività!
Conosci lo spessore in micron delle piastre di base che hai in magazzino? Una errata comprensione delle specifiche della lega di base causa ingenti perdite di margine lordo per gli acquirenti al dettaglio, e lo stress termico standard a 200 °C provoca deformazioni durante la spedizione.
Di conseguenza, ciò si traduce in un tasso di reso medio del 12% per i grandi rivenditori. L'inventario deve essere supportato da prove di una metallurgia commerciabile, piuttosto che da garanzie casuali del produttore. Quanto sono spesse, misurate in micron, le vostre piastre di base? Senza questi dati vitali, gli acquirenti mettono a repentaglio l'intera catena di fornitura, compromettendone in modo inaccettabile la qualità.
Compressione dei margini nelle linee di pressofusione
Identificazione dei gradi di lega di riferimento
Consideriamo uno scenario di approvvigionamento realistico nel settore manifatturiero. Gli acquirenti acquistano 5.000 unità di alluminio 319 a basso costo per risparmiare l'8% sulla prima fattura. A causa del minore contenuto di silicio, lo stampo si raffredda in modo non uniforme, con conseguente tasso di difettosità del 4% al momento della consegna.
Di conseguenza, una volta che gli acquirenti prendono in considerazione la logistica dei resi e il danno d'immagine, i margini di profitto si azzerano. Gli acquirenti più esperti richiedono disegni tecnici dettagliati prima di autorizzare l'avvio della produzione di massa. Le teglie pressofuse dipendono da leghe di alluminio precise per garantire la stabilità strutturale in presenza di sbalzi di temperatura estremi.
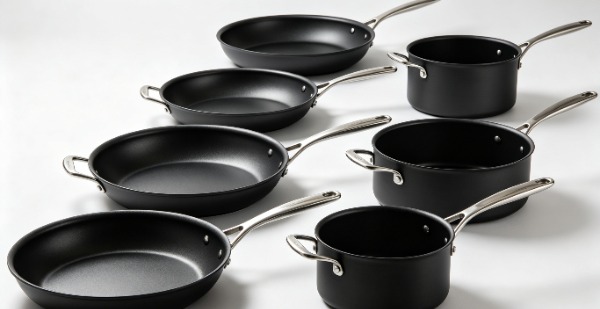
Per illustrare, le leghe di alluminio ADC12 o A380 rappresentano le scelte principali per la produzione di massa di gadget di consumo in circa il 90% delle fabbriche di livello superiore, proprio come l'ingegneria alla baseLa nostra pentola da 3/5/7 quarti in alluminio pressofuso con rivestimento antiaderente verde scuro.
- Integrazione del silicio:ADC12 contiene dal 9,6% al 12% di silicio, il che aumenta la fluidità del materiale una volta iniettato.
- Resistenza alla trazione:Questa specifica densità del materiale impedisce la formazione di micro-incisioni sulle pareti laterali quando il metallo caldo si raffredda.
- Parametri di rendimento:L'acciaio A380 mantiene una resistenza allo snervamento minima di 159 MPa, il che significa che la padella resiste a un uso intensivo senza piegarsi.
Tolleranze di rame e zinco
La durata complessiva di una padella dipende dai suoi vari componenti secondari. Il contenuto di rame raggiunge solo il 3,5% nelle linee di alta gamma per evitare la corrosione galvanica intorno ai fori dei rivetti. Inoltre, per mantenere il metallo nudo sotto il rivestimento protettivo idoneo al contatto con gli alimenti, i livelli di zinco devono essere inferiori all'1,0%.
Valutazione delle tipologie di pentole in alluminio pressofuso in un set per la vendita al dettaglio!
Il processo di fusione selezionato influenza il costo sostenuto per raggiungere il prezzo finale al consumatore, la densità apparente e la risposta termica. Oggi, gli ingegneri realizzano i moderni recipienti di cottura attraverso due principali metodi operativi nel settore. Di conseguenza, la struttura complessiva delle tolleranze prodotte da ciascun metodo risulta differente.
Pressofusione ad alta pressione vs. pressofusione a bassa pressione
Sistemi ad alta pressione iniettano alluminio fuso a una pressione precisa di 10.000 PSI in stampi d'acciaio monouso. Questo processo aggressivo consente all'azienda di realizzare pareti sottili e più dense, ideali per la cottura rapida di padelle a induzione.
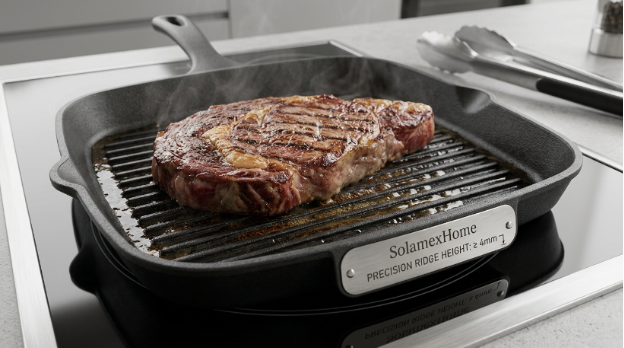
Prendi ilPadella antiaderente in alluminio pressofuso da 11/12 pollicicome esempio di perfezione nella fusione a pressione. In alternativa, la fusione per gravità a bassa pressione versa il metallo liquido a una pressione compresa tra 10 e 15 PSI. Questo processo più lento produce basi molto più spesse, ma riduce la produttività oraria dello stabilimento.
|
Processo di fusione |
Pressione di iniezione |
Gamma di spessori delle pareti |
Tasso P Velocità |
Ideale per slot di vendita al dettaglio |
|
Alta pressione |
10000 - 15000 PSI |
2,0 mm - 3,5 mm |
120 unità/ora |
Valore per il mercato di fascia media |
|
Bassa pressione |
10 - 15 PSI |
4,0 mm - 7,0 mm |
45 unità/ora |
Premium / Professional |
Confronto tra fusione a pressione
Specifiche relative allo spessore delle pareti
I moderni piani cottura a induzione ad alta potenza richiedono uno spessore ottimale della padella per evitare deformazioni dovute al calore.
- Dimensioni della piastra di base:La dimensione fisica deve essere compresa tra 4,5 mm e 6,0 mm per un buon servizio termico sul fondo.
- Conicità della parete laterale:Le pareti verticali devono rastremarsi tra 2,0 mm e 2,5 mm per evitare un peso eccessivo sull'utente finale.
- Rinforzo del cerchione:Il bordo superiore include un rinforzo di 3,5 mm per garantire che il cerchio resista a forti urti durante le spedizioni internazionali.
Componenti tecnici di un set di pentole ad alta resa per la vendita al dettaglio!
La vendita di alluminio nudo a un consumatore raramente funziona bene in un contesto moderno. La matrice specifica dell'rivestimento antiaderenteCiò che distingue un prodotto di alta qualità da una merce a basso costo.
La pulizia chirurgica e la precisione nel controllo della temperatura sono fondamentali per il successo dell'applicazione della miscela chimica. Prestate attenzione al processo di applicazione presso lo stabilimento da voi scelto quando ordinate articoli come la pentola in ceramica da 7 quarti con sfumatura rosso rosa?
Matrici di rivestimento antiaderente
Le fabbriche utilizzano sistemi di spruzzatura multistadio per far aderire polimeri sintetici alla base di alluminio. Prima di applicare lo spray chimico, le sabbiatrici industriali irruvidiscono la superficie metallica fino a raggiungere un determinato livello Ra.
Inoltre, questa microabrasione mirata crea degli ancoraggi meccanici che permettono al fondamentale strato di primer di aderire. Senza questo passaggio preparatorio essenziale, la vernice di finitura si stacca entro tre settimane dall'utilizzo domestico.
Applicazioni del PTFE rispetto al sol-gel ceramico
I rivenditori che scelgono il composto chimico giusto dominano il loro particolare segmento di mercato.
- Sistemi in PTFE:Il politetrafluoroetilene offre il miglior fattore antiaderente disponibile per la cottura di proteine appiccicose.
- Ceramiche sol-gel:Le soluzioni sol-gel si basano sulla sabbia silicea per offrire un'estrema resistenza ai graffi, sopportando temperature costanti di 260 °C. Resistono a picchi di calore aggressivi di 400 °C, ma perdono le proprietà antiaderenti più rapidamente del PTFE in un arco di tempo medio di tre anni.
Parametri di misurazione dello spessore del rivestimento
I vostri fornitori forniscono report verificabili sulla dilatazione termica per ogni lotto prodotto? Ricevere una confezione di prodotti e scoprire che la fabbrica ha applicato un singolo strato di PTFE da 15 micron per risparmiare è davvero spiacevole. Di conseguenza, i rivenditori sono costantemente sommersi dai resi perché le pentole si graffiano al primo utilizzo, accumulando ingenti perdite finanziarie.
- Base di primer:La base del primer necessita di uno strato di 10-15 micron per aderire alla superficie di alluminio.
- Isolamento intermedio:Lo strato isolante richiede uno spessore di 15 micron per la separazione del primer dalla superficie superiore.
- Sigillante di finitura:Lo strato sigillante richiede 10 micron di agente distaccante puro per superare le classificazioni sanitarie naturali.
- Configurazione totale del sistema:Una padella di alta qualità vanta uno spessore del rivestimento misto che varia dai 35 ai 45 micron.
Abbinare un set di pentole per la vendita al dettaglio alle fonti di calore domestiche!
La compatibilità universale con i diversi piani cottura è un requisito imprescindibile per i moderni punti vendita al dettaglio. I consumatori si rifiutano di acquistare pentole che non funzionano sui loro costosi piani cottura a induzione magnetica. Poiché l'alluminio respinge i campi magnetici, gli ingegneri richiedono la fusione meccanica di una piastra ferrosa alla base dell'involucro pressofuso.
Tecniche di integrazione della base di induzione
Gli ingegneri utilizzano due processi diversi per legare la base di alluminio apiastre in acciaio inossidabileLa scelta specifica incide sull'efficienza termica e sul prezzo di produzione complessivo dell'unità.
|
Tecniche di integrazione |
Efficienza magnetica |
Rischio di chiusura della placca |
Costo del capitale |
|
Stampato / Brasato |
85%–93% |
Da basso a moderato |
Basso |
|
Forgiato a freddo (spruzzato) |
98% |
Estremamente basso |
Alto |
Metodi di adesione della piastra di base
Dischi magnetici forati
Le linee di produzione standard imprimono un disco di acciaio inossidabile 430 sul fondo in alluminio ancora morbido, mentre il metallo è ancora verde. Il disco magnetico è costituito da decine di piccoli fori distribuiti su tutta la sua superficie.
Inoltre, l'alluminio in crescita riempie questi vuoti, garantendo un bloccaggio meccanico della piastra. Ciononostante, riscaldare ripetutamente l'unità a 250 °C porta i due metalli, con i loro diversi coefficienti di dilatazione termica, a separarsi l'uno dall'altro.
Spray termico a copertura totale
I produttori di fascia alta spruzzano uncombustibile a ossigeno ad alta velocitàsulla base della piastra. Il braccio robotico spara flussi di particelle di ferro riscaldate allo stato fuso a oltre 300 °C sulla base di alluminio a velocità supersoniche. In questo modo, questa intensa azione crea una superficie magnetica e continua, priva di intercapedini d'aria. Questo metodo ottimizza l'efficienza del trasferimento e previene il rischio di distacco della piastra.
Indicatori di controllo qualità!
Un rigoroso controllo qualità contribuisce a proteggere la tua presenza sul mercato in modo affidabile. In un contesto di vendita al dettaglio competitivo, la sola ispezione visiva non è sufficiente. Gli acquirenti necessitano di dati concreti, ovvero quelli derivanti da protocolli di test standardizzati in laboratorio.
Tolleranze di resistenza agli shock termici e alla deformazione
I centri di collaudo sottopongono le unità di prova a sollecitazioni termiche estreme per garantirne la corretta durabilità sul campo. La piastra di asciugatura viene riscaldata fino a 200 °C, dopodiché gli operatori immergono il metallo incandescente in un bagno d'acqua a 20 °C.
- Limiti di concavità:La base non deve mai sporgere verso l'esterno e la concavità interna deve essere compresa tra 0,3 mm e 0,5 mm.
- Recupero della piattezza:Dopo essersi raffreddata, la padella dovrebbe appoggiare in piano su una superficie di vetro senza oscillazioni evidenti.
- Integrità del rivestimento:Gli strati di PTFE o ceramica non possono formare bolle, sfaldarsi o delaminarsi a causa della rapida contrazione termica.
Montaggio della maniglia e coppia di serraggio
Un manico rotto comporta rischi di responsabilità significativi sia per il venditore che per il produttore. I produttori utilizzano robusti rivetti in alluminio o viti per fissarli alla padella.
- Specifiche di coppia:I sistemi di azionamento automatizzati devono applicare una coppia di 2,5 Nm ai dispositivi di fissaggio per serrarli senza romperli.
- Test di affaticamento:Le macchine sollevano per 10.000 volte una padella carica con un peso morto di 3 kg per testare la resistenza al taglio.
- Protezioni antifiamma:La protezione antifiamma in alluminio deve estendersi per almeno 25 mm oltre il corpo del recipiente per proteggere le maniglie sintetiche dalle fiamme dirette del gas.
Le tendenze di mercato attuali che influenzano il tuo set di pentole!
Le esigenze dei consumatori cambiano, obbligando i produttori a modificare il loro approccio alla pressofusione. Nell'arco di 24 mesi, un inventario statico diventa irrilevante per gli acquirenti moderni.
Tieni d'occhio i cambiamenti strutturali per rimanere all'avanguardia nel mercato al dettaglio. Allo stesso modo,Questi standard saranno conformi alla norma ISO 2747 per gli smalti vetrosi e porcellanati.imponendo al contempo limiti più severi alle emissioni chimiche, si incentiva il passaggio a metodi di produzione più puliti.
Passaggio a strutture ibride multistrato
Oggi gli acquirenti desiderano la capacità di ritenzione termica della ghisa unita alla leggerezza e maneggevolezza dell'alluminio pressofuso. Gli ingegneri aggirano questo ostacolo realizzando un nucleo in acciaio al carbonio massiccio all'interno dello stampo a iniezione in alluminio.
- Tirocinio principale:Una lamiera di acciaio al carbonio da 1,5 mm, posizionata al centro, è sospesa a metà della cavità dello stampo all'interno di un braccio robotico.
- Incapsulamento in alluminio:Il fusoAD12avvolge lo strato di acciaio, sigillandolo dall'umidità ambientale e dalla ruggine.
- Massa termica:Questa soluzione ibrida aumenta la capacità termica specifica fino al 40% mantenendo un peso totale inferiore a 1,2 chilogrammi.
Eliminazione delle sostanze chimiche PFAS
Gli enti regolatori impongono ai produttori di limitare l'uso di sostanze chimiche nocive PFAS. I primer al PTFE del passato si basavano su composti PFOA e PFOS per ottenere una corretta adesione del rivestimento.
- Conformità:Tutti i componenti dell'intera catena di fornitura devono essere certificatiFormulazioni al 100% prive di PFAS, certificate da SGS o TUV..
- Solventi alternativi:Oggi i chimici utilizzano metodi di dispersione a base acquosa per applicare queste complesse matrici antiaderenti.
- Tempi di essiccazione:Questi nuovi rivestimenti ecocompatibili richiedono tempi di cottura più lunghi a 420 °C per una corretta coalescenza, il che allunga i tempi di produzione.
Sistemi di maniglie modulari
I consumatori che vivono nelle aree metropolitane hanno poco spazio per riporre gli alimenti in cucina. Oggi le fabbriche progettano pentole con manici rimovibili e regolabili in più posizioni per risparmiare spazio nei pensili.
- Meccanismi di bloccaggio:L'impugnatura utilizza un morsetto in silicone a doppia azione con molla per afferrare il bordo rinforzato in alluminio.
- Limiti di carico:Il meccanismo di bloccaggio gestisce un peso dinamico di 5 kg con un funzionamento sicuro e senza slittamenti.
- Compatibilità con il forno:Togliendo il manico, la padella da fornello si trasforma in una teglia da forno con una temperatura massima di 260 °C.
Le 5 domande più frequenti!
Quale lega di alluminio è più adatta per le teglie da forno pressofuse destinate alla vendita al dettaglio?
Le fabbriche utilizzano alluminio ADC12 di alta qualità per la produzione di teglie pressofuse resistenti. Grazie a una composizione con il 12% di silicio, garantisce un'estrema stabilità strutturale, prevenendo la deformazione termica.
Quanto deve essere spesso il fondo di una teglia pressofusa?
Lo spessore ottimale della base è compreso tra 4,5 mm e 6,0 mm. Questa densità precisa garantisce una conduttività termica ottimale ed evita l'inconveniente del distacco della piastra a induzione.
Perché i rivestimenti antiaderenti si deteriorano prematuramente?
Quando le fabbriche applicano rivestimenti in PTFE di 35 micron o inferiori, le pentole si deteriorano piuttosto rapidamente. Una sabbiatura insufficiente durante la preparazione della base compromette l'adesione meccanica.
La fusione per gravità produce una padella più pesante?
La fusione per gravità si basa sul flusso naturale, quindi le pareti laterali formano strati più spessi. Questo produce una teglia più pesante, ma le fabbriche non possono produrla rapidamente come con l'iniezione ad alta pressione.
Quali sono le specifiche di coppia di serraggio sicure per la maniglia?
Le specifiche di produzione di livello commerciale richiedono una coppia di serraggio di 2,5 Nm per ogni elemento di fissaggio della maniglia. Un valore inferiore provoca un pericoloso gioco, mentre una coppia eccessiva frantuma l'involucro in bachelite.
Conclusione
Trovare un fornitore redditizioset di pentole per la vendita al dettaglioRichiede l'identificazione delle leghe di base e dello spessore del rivestimento in micron appropriati. Una rigorosa diligenza previene costosi resi di prodotti e contribuisce a consolidare la reputazione del vostro marchio.
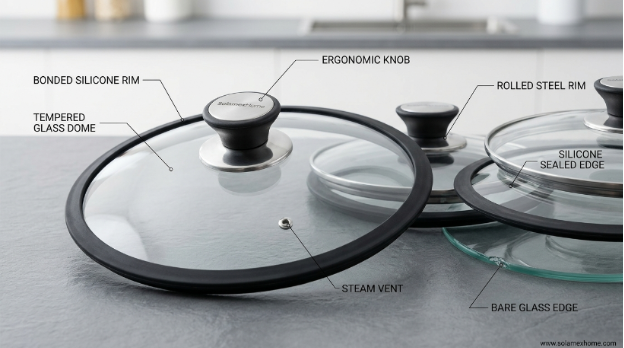
Migliora le tue metriche di inventario utilizzando soluzioni di produzione conformi che soddisfano gli standard moderni. Proteggi i tuoi profitti e assicurati prodotti di alta qualità oggi stesso collaborando conSolamaxHomeper una qualità garantita, con eccellenti aggiunte come la casseruola in alluminio Forge con coperchio in vetro con bordo in silicone.
Fornitore di padelle antiaderenti: rivestimenti in ceramica o teflon? Come scegliere?
Materiali delle pentole: riepilogo veloce