Наборы посуды для розничной продажи: какие виды литой посуды продаются лучше всего?
Введение
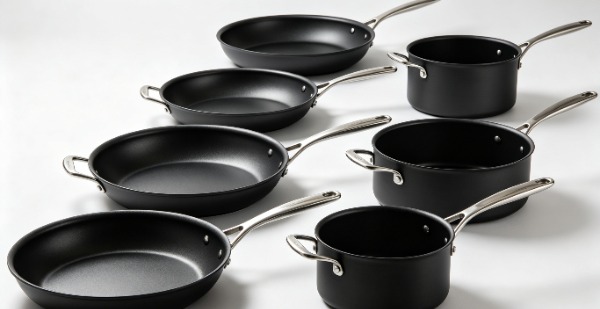
Соблюдение современных технических характеристик литых под давлением изделий помогает обеспечить высокую прибыль в розничной торговле. Правильный выборнабор посудыдля розничной торговлиЭто требует пристального внимания к деталям. Мы изучаем показатели теплопередачи и качество металла, а также усовершенствованные стратегии нанесения покрытий. Грамотные покупатели используют эти специфические технические данные, чтобы обеспечить продажи продукции и поддерживать стабильный, прибыльный товарный запас.
Поиск поставщиков кухонного набора для розничной продажи: основная проблема получения прибыли!
Знаете ли вы толщину базовых пластин в микронах, которые вы храните на складе? Неправильное понимание технических характеристик базовых сплавов приводит к огромным потерям валовой прибыли для розничных покупателей, а стандартное термическое напряжение при 200°C вызывает деформацию во время транспортировки.
В результате этого средний процент возвратов для крупных розничных сетей составляет 12%. Наличие товара на складе должно быть подтверждено данными о его качестве, а не произвольными гарантиями производителя. Какова толщина ваших опорных плит, измеренная в микронах? Без этих важных данных покупатели ставят под угрозу всю цепочку поставок, что создает неприемлемые проблемы с качеством.
Снижение рентабельности в линиях литья под давлением
Определение базовых марок сплавов
Рассмотрим реалистичный сценарий закупок в производственном секторе. Покупатели приобретают 5000 поддонов из дешевого алюминия марки 319, чтобы снизить цену на 8% с первого счета. Из-за низкого содержания кремния форма охлаждается неравномерно, что приводит к 4% брака при выходе готовой продукции.
В результате, как только покупатели учитывают логистику возврата и ущерб репутации бренда, прибыль исчезает. Успешные покупатели требуют подробные технические чертежи, прежде чем разрешить начало массового производства. Литые поддоны зависят от точных марок алюминия для обеспечения структурной прочности при воздействии экстремальных перепадов температур.
Для примера, алюминиевые сплавы ADC12 или A380 являются основными вариантами для массового производства потребительских гаджетов примерно на 90% ведущих заводов, подобно тому, как разрабатываются инженерные решения.Наша кастрюля из литого алюминия объемом 3/5/7 кварт с темно-зеленым антипригарным покрытием.
- Интеграция кремниевых компонентов:В составе ADC12 содержится от 9,6% до 12% кремния, что повышает текучесть материала при введении.
- Предел прочности:Такая плотность материала предотвращает образование микроструктур на боковых стенках при охлаждении горячего металла.
- Показатели урожайности:Сплав A380 обеспечивает минимальный предел текучести 159 МПа, что означает, что сковорода выдерживает интенсивную эксплуатацию без деформации.
Допуски на медь и цинк
Общий срок службы сковороды зависит от различных вторичных элементов. В премиальных сериях содержание меди составляет всего 3,5%, чтобы избежать гальванической коррозии вокруг отверстий для заклепок. Кроме того, чтобы металл под защитным покрытием оставался безопасным для пищевых продуктов, содержание цинка должно быть менее 1,0%.
Оценка типов литого алюминия в наборе посуды для розничной продажи!
Выбранный процесс литья влияет на себестоимость конечного продукта, его насыпную плотность и термическую чувствительность. Сегодня инженеры изготавливают современную кухонную утварь двумя основными способами. Следовательно, общая структура допусков, получаемых каждым методом, существенно различается.
Литье под высоким и низким давлением
Системы высокого давления подают расплавленный алюминий под идеальным давлением в 10 000 фунтов на квадратный дюйм в одноразовые стальные формы. Этот агрессивный процесс позволяет компании создавать тонкие и более плотные стенки, предназначенные для сковородок быстрого приготовления.
ВозьмитеГлубокая сковорода из литого алюминия с антипригарным покрытием, диаметр 1 1/2 дюйма.В качестве примера идеального литья под давлением можно привести литье под низким давлением под действием силы тяжести. В качестве альтернативы, при литье под низким давлением жидкий металл заливается при давлении от 10 до 15 фунтов на квадратный дюйм. Этот более медленный процесс приводит к получению гораздо более толстых оснований, но снижает производительность завода в час.
|
Процесс литья |
Давление впрыска |
Диапазон толщины стенок |
Скорость P |
Идеально подходит для размещения в торговом зале. |
|
Высокое давление |
10000 - 15000 PSI |
2,0 мм - 3,5 мм |
120 единиц/час |
Выгодное предложение для среднего сегмента рынка |
|
Низкое давление |
10–15 PSI |
4,0 мм - 7,0 мм |
45 единиц/час |
Премиум / Профессиональный |
Сравнение методов литья под давлением
Технические характеристики толщины стенки
Современные мощные индукционные варочные панели требуют оптимальной толщины посуды, чтобы предотвратить её деформацию под воздействием тепла.
- Размеры опорной плиты:Для обеспечения хорошей теплоотдачи снизу физический размер должен находиться в диапазоне от 4,5 мм до 6,0 мм.
- Конусность боковины:Вертикальные стенки должны сужаться на 2,0–2,5 мм, чтобы уменьшить чрезмерную нагрузку на конечного пользователя.
- Усиление обода:Верхний край обода имеет усиленный бортик толщиной 3,5 мм, что обеспечивает его устойчивость к сильным ударам при международной транспортировке.
Технические характеристики высокопроизводительного набора посуды для розничной продажи!
В современных условиях продажа потребителям алюминия без упаковки редко бывает успешной. Специфическая матрицаантипригарное покрытиеотличает продукт премиум-класса от дешевого товара массового потребления.
Хирургическая чистота и точность контроля температуры определяют успешность нанесения химической смеси. Обращаете ли вы внимание на процесс нанесения на выбранном вами заводе при заказе таких изделий, как керамическая кастрюля объемом 7 кварт с градиентом розового цвета?
Матрица антипригарного покрытия
На заводах используются многоступенчатые системы распыления для нанесения синтетических полимеров на алюминиевую основу. Перед нанесением химического покрытия промышленные пескоструйные аппараты обрабатывают металлическую поверхность пескоструйным аппаратом до определенного уровня шероховатости Ra.
Кроме того, эта целенаправленная микроабразия образует механические якоря, позволяющие закрепить важный грунтовочный слой. Без этого важнейшего подготовительного этапа финишное покрытие отслаивается в течение трех недель использования в домашних условиях.
Применение ПТФЭ и керамических золь-гелевых технологий
Розничные торговцы, которые выбирают правильные химические соединения, доминируют в своем сегменте рынка.
- Системы на основе ПТФЭ:Политетрафторэтилен обеспечивает наилучший из доступных вариантов для приготовления липких белковых продуктов.
- Золь-гель керамика:Золь-гелевые растворы используют кварцевый песок для обеспечения исключительной устойчивости к царапинам, выдерживая длительные температуры до 260°C. Они выдерживают резкие скачки температуры до 400°C, но теряют антипригарные свойства быстрее, чем ПТФЭ, в среднем за три года.
Показатели толщины покрытия
Предоставляют ли ваши поставщики подтверждающие отчеты о термическом расширении для каждой произведенной партии? Получить партию товара и узнать, что на заводе нанесли всего один слой ПТФЭ толщиной 15 микрон для экономии средств, — это очень неприятно. В результате розничные продавцы постоянно сталкиваются с возвратами, потому что сковороды царапаются при первом использовании, что приводит к огромным финансовым потерям.
- Основа для грунтовки:Грунтовочный слой должен иметь толщину 10-15 микрон, чтобы хорошо прилипнуть к алюминиевой поверхности.
- Утеплитель среднего слоя:Для отделения грунтовки от верхней поверхности изоляционного слоя требуется толщина 15 микрон.
- Герметик для верхнего слоя:Для соответствия стандартам безопасности для здоровья герметизирующий слой должен состоять из 10 микрон чистого разделительного агента.
- Полная сборка системы:Высококачественная сковорода отличается равномерным покрытием толщиной от 35 до 45 микрон.
Подбор набора посуды для розничной продажи в соответствии с источниками нагрева, используемыми потребителем!
Универсальная совместимость с различными типами плит является строгим требованием для современных розничных магазинов. Потребители отказываются покупать сковороды, которые не включаются на их дорогих индукционных плитах. Поскольку алюминий отталкивает магнитные поля, инженерам требуется механическая сварка ферромагнитной пластины с основанием литого корпуса.
Методы интеграции на индукционном основании
Инженеры используют два разных процесса для соединения алюминиевого основания спластины из нержавеющей сталиВыбор конкретного компонента влияет на тепловую эффективность и общую себестоимость установки.
|
Методы интеграции |
Магнитная эффективность |
Риск смыкания пластины |
Капитальные затраты |
|
Штампованный / Пайный |
85%–93% |
Низкий до умеренного |
Низкий |
|
Холодная ковка (напыление) |
98% |
Чрезвычайно низкий |
Высокий |
Методы адгезии опорной пластины
Перфорированные магнитные диски
На стандартных производственных линиях в мягкую алюминиевую основу штампуют диск из нержавеющей стали 430, пока металл еще не затвердел. Магнитный диск состоит из десятков мелких отверстий, пробитых по всей его поверхности.
Кроме того, растущий слой алюминия заполняет эти пустоты, обеспечивая механическую фиксацию пластины на месте. Тем не менее, многократный нагрев устройства до 250 °C приводит к разделению двух металлов с разными коэффициентами теплового расширения.
Термозащитный спрей полного покрытия
Высококлассные производители распыляютвысокоскоростное кислородное топливона основание поддона. Роботизированная рука на сверхзвуковой скорости направляет потоки частиц железа, нагретых до расплавленного состояния более чем на 300 °C, на алюминиевое основание. Таким образом, это интенсивное воздействие приводит к образованию магнитной и непрерывной поверхности без физических воздушных зазоров. Этот метод оптимизирует эффективность переноса и предотвращает риск отрыва пластины.
Показатели контроля качества!
Строгий контроль качества помогает надежно защитить ваше присутствие на рынке розничной торговли. В условиях жесткой конкуренции недостаточно одного лишь визуального осмотра. Покупателям необходимы достоверные данные, полученные в результате стандартизированных лабораторных испытаний.
Допуски на термоудар и деформацию
В испытательных лабораториях образцы подвергаются экстремальным термическим воздействиям для обеспечения надлежащей долговечности в полевых условиях. Сухой тигель нагревается до 200 °C, после чего рабочие погружают раскаленный металл в водяную ванну с температурой 20 °C.
- Пределы вогнутости:Основание ни в коем случае не должно выпирать наружу, а внутренняя вогнутость должна составлять от 0,3 до 0,5 мм.
- Восстановление плоскости:После остывания сковорода должна устойчиво стоять на стеклянной поверхности, не шатаясь.
- Целостность покрытия:Благодаря быстрому температурному сжатию слои ПТФЭ или керамики не могут вздуваться, отслаиваться или расслаиваться.
Сборка рукоятки и момент затяжки крепежных элементов.
Сломанная ручка представляет собой значительный риск юридической ответственности как для продавца, так и для производителя. Производители используют прочные алюминиевые заклепки или винтовые крепления для фиксации ручки к сковороде.
- Технические характеристики момента затяжки:Для того чтобы закрепить крепежные элементы без поломки, автоматизированные системы управления должны приложить к ним крутящий момент в 2,5 Н·м.
- Испытания на усталость:Для проверки прочности на сдвиг машины поднимают за ручку нагруженную миску с грузом весом 3 кг, чтобы проверить прочность на сдвиг.
- Огнезащитные экраны:Алюминиевый защитный кожух должен выступать как минимум на 25 мм за корпус сосуда, чтобы защитить ручки синтетических изделий от прямого воздействия газового пламени.
Актуальные рыночные тенденции, влияющие на ваш набор посуды!
Потребности потребителей меняются, что требует от производителей изменения подхода к литью под давлением. За 24 месяца неизменные запасы становятся неактуальными для современных покупателей.
Чтобы оставаться впереди на розничном рынке, следите за структурными изменениями. Аналогично,Эти стандарты будут соответствовать стандарту ISO 2747 для стекловидной и фарфоровой эмали.при этом ужесточаются ограничения на выбросы химических веществ, что стимулирует переход к более чистым методам производства.
Переход к многослойным гибридным конструкциям
Сегодня покупатели хотят сочетать теплоизоляционные свойства чугуна с легкостью и маневренностью литого алюминия. Инженеры преодолевают это препятствие, создавая внутри алюминиевой литьевой формы цельный сердечник из углеродистой стали.
- Основная практика:Лист углеродистой стали толщиной 1,5 мм, расположенный по центру, подвешен посередине полости пресс-формы внутри роботизированной руки.
- Алюминиевая герметизация:РасплавленныйАЦП12проходит вокруг стального слоя, защищая его от влаги и ржавчины из окружающей среды.
- Тепловая инерция:Это гибридное решение увеличивает удельную теплоемкость до 40 % при сохранении общей массы менее 1,2 килограмма.
Уничтожение химических веществ PFAS
Регулирующие органы обязывают производителей ограничивать использование вредных химических веществ, содержащих ПФАС. В прошлом для обеспечения надлежащей адгезии покрытия в грунтовках на основе ПТФЭ использовались соединения ПФОА и ПФОС.
- Согласие:Все компоненты во всей цепочке поставок должны иметь соответствующую сертификацию.Составы, на 100% не содержащие ПФАС, подтверждены сертификатами SGS или TUV..
- Альтернативные растворители:В настоящее время химики используют методы диспергирования на водной основе для нанесения этих сложных антипригарных матриц.
- Время затвердевания:Для обеспечения надлежащего слияния этих новых, более щадящих покрытий требуется более длительное время выдержки в печи при температуре 420 °C, что увеличивает сроки выполнения заказов на заводе.
Модульные системы ручек
Потребители, живущие в мегаполисах, имеют мало места для хранения кухонной утвари. Сегодня производители разрабатывают сковороды со съемными многоступенчатыми ручками, что позволяет экономить место в кухонных шкафах.
- Механизмы блокировки:В рукоятке используется пружинный силиконовый зажим двойного действия для фиксации усиленного алюминиевого обода.
- Предельные значения нагрузки:Механизм блокировки выдерживает динамический вес до 5 кг, обеспечивая надежное и нескользящее удержание.
- Совместимость с духовками:Снимите ручку, и сковорода превратится в форму для запекания в духовке, рассчитанную на температуру 260°C.
5 самых часто задаваемых вопросов!
Какой сорт алюминия лучше всего подходит для литых противней, предназначенных для розничной продажи?
На заводах для производства прочных литых под давлением чаш используется высококачественный алюминий ADC12. Благодаря содержанию кремния в его составе (12%) обеспечивается исключительная структурная стабильность и предотвращается деформация под воздействием тепла.
Какой толщины должно быть дно литой сковороды?
Оптимальная толщина основания составляет от 4,5 до 6,0 мм. Такая точная плотность обеспечивает оптимальную теплопроводность и предотвращает неприятное расслоение индукционной пластины.
Почему антипригарные покрытия преждевременно выходят из строя?
Когда на заводах наносят покрытия из ПТФЭ толщиной 35 микрон и менее, поддоны довольно быстро выходят из строя. Недостаточное количество пескоструйной обработки при подготовке основания разрушает механическое сцепление.
Получается ли при литье под действием силы тяжести более тяжелая сковорода?
Литье под действием силы тяжести основано на естественном течении материала, поэтому боковые стенки образуют более толстые слои. Это позволяет получить более тяжелую чашу, но заводы не могут производить ее так быстро, как при литье под высоким давлением.
Что такое спецификация момента затяжки для безопасной рукоятки?
Согласно техническим требованиям промышленного производства, для каждого крепежного элемента ручки требуется момент затяжки 2,5 Н·м. Меньший момент затяжки приводит к опасному люфту, а чрезмерный – к разрушению бакелитового корпуса.
Заключение
Поиск прибыльногонабор посуды для розничной продажиЭто требует правильного подбора базовых сплавов и толщины покрытия в микронах. Строгий контроль позволяет избежать дорогостоящих возвратов продукции и укрепить авторитет вашего бренда.
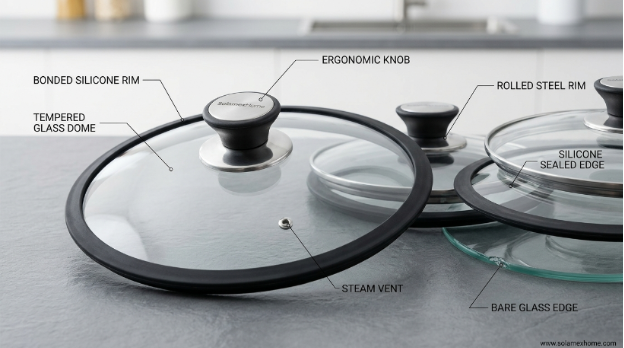
Улучшите показатели управления запасами, используя соответствующие современным стандартам производственные решения. Защитите свою прибыль и обеспечьте себе поставку высококачественной продукции уже сегодня, сотрудничая с нами.SolamexHomeДля гарантированного качества, в комплект входят такие превосходные дополнения, как алюминиевая кастрюля Forge с крышкой из стекла с силиконовым ободком.
Поставщик сковород с антипригарным покрытием: керамика или тефлон? Как выбрать?
Материалы кухонной посуды: кратко