Ensembles d'ustensiles de cuisine pour la vente au détail : quels types de pièces moulées sous pression se vendent le mieux ?
Introduction
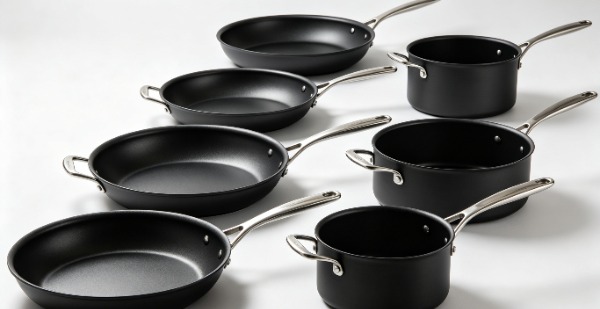
Le respect des spécifications modernes des modèles moulés sous pression contribue à garantir de solides bénéfices commerciaux. Choisir le bon modèle est essentiel.ensemble de casserolespour le commerce de détailCela exige une grande rigueur. Nous analysons les coefficients de transfert thermique et la qualité des métaux, ainsi que les stratégies de revêtement les plus pointues. Les acheteurs avisés utilisent ces données techniques précises pour optimiser la vente de leurs produits et maintenir un stock important et rentable.
L'approvisionnement en ustensiles de cuisine pour la vente au détail : le problème fondamental de la rentabilité !
Connaissez-vous l'épaisseur en microns des plaques de base que vous stockez ? Une mauvaise interprétation des spécifications des alliages de base entraîne des pertes de marge brute considérables pour les détaillants, et les contraintes thermiques standard de 200 °C provoquent des déformations pendant le transport.
Par conséquent, cela engendre un taux de retour moyen de 12 % pour les grandes surfaces. La qualité des stocks doit être garantie par des preuves de leur qualité métallurgique, et non par de simples garanties du fabricant. Quelle est l'épaisseur de vos plaques de base, mesurée au micron près ? Sans ces données essentielles, les acheteurs mettent en péril la qualité de toute la chaîne d'approvisionnement.
Compression des marges dans les lignes de moulage sous pression
Identification des nuances d'alliages de référence
Prenons l'exemple d'un scénario d'approvisionnement réaliste dans le secteur manufacturier. Les acheteurs acquièrent 5 000 moules en aluminium 319 bon marché afin de réaliser une économie de 8 % sur leur première facture. En raison de sa faible teneur en silicium, le moule refroidit de manière irrégulière, ce qui entraîne un taux de défauts de 4 % dès la réception.
Par conséquent, une fois que les acheteurs prennent en compte la logistique des retours et les dommages causés à l'image de marque, les marges bénéficiaires disparaissent. Les acheteurs sérieux exigent des plans techniques détaillés avant d'autoriser le lancement de la production en série. La qualité de l'aluminium utilisé pour les poêles moulées sous pression est cruciale pour garantir leur résistance aux variations de température extrêmes.
À titre d'exemple, les alliages d'aluminium ADC12 ou A380 sont les principaux choix pour la production en série d'appareils électroniques grand public dans environ 90 % des usines de pointe, à l'image de l'ingénierie sous-jacente.Notre marmite en aluminium moulé sous pression de 3/5/7 pintes avec revêtement antiadhésif vert foncé.
- Intégration du silicium :L'ADC12 contient de 9,6 % à 12 % de silicium, ce qui augmente la fluidité du matériau lors de l'injection.
- Résistance à la traction:Cette densité de matériau spécifique empêche la micro-impression des parois latérales lorsque le métal chaud refroidit.
- Indicateurs de rendement :L'acier A380 conserve une limite d'élasticité minimale de 159 MPa, ce qui signifie que la poêle résiste à une utilisation intensive sans se déformer.
Tolérances du cuivre et du zinc
La durée de vie globale de la poêle dépend de ses différents composants secondaires. La teneur en cuivre atteint seulement 3,5 % dans les gammes haut de gamme afin d'éviter la corrosion galvanique autour des trous de rivets. De plus, pour que le métal nu sous le revêtement protecteur reste apte au contact alimentaire, la teneur en zinc doit être inférieure à 1,0 %.
Évaluation des types d'aluminium moulé sous pression dans un ensemble d'ustensiles de cuisine pour la vente au détail !
Le procédé de fonderie choisi influe sur le coût de production, la masse volumique et la réactivité thermique. De nos jours, l'industrie fabrique des ustensiles de cuisine modernes selon deux principaux procédés. Par conséquent, les tolérances globales obtenues par chaque procédé diffèrent.
Moulage sous pression haute pression vs. moulage sous pression basse
Des systèmes à haute pression injectent de l'aluminium en fusion à une pression optimale de 10 000 PSI dans des moules en acier à usage unique. Ce procédé performant permet à l'entreprise de concevoir des parois fines et denses, idéales pour les plaques à induction à cuisson rapide.
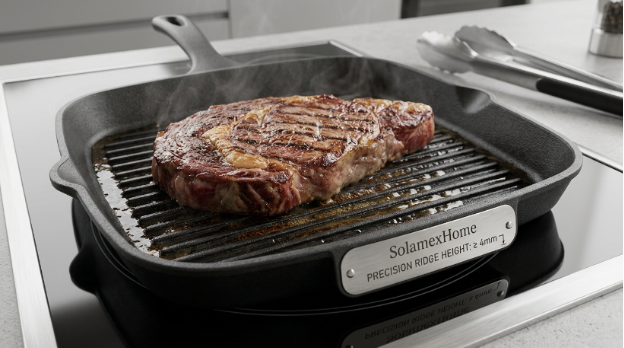
Prenez lePoêle à frire antiadhésive en aluminium moulé sous pression de 11/12 poucesÀ titre d'exemple de la perfection du moulage sous pression. À l'inverse, le moulage par gravité à basse pression consiste à couler le métal liquide à une pression de 10 à 15 PSI. Ce procédé plus lent permet d'obtenir des bases beaucoup plus épaisses, mais réduit le rendement horaire de l'usine.
|
Procédé de moulage |
Pression d'injection |
Plage d'épaisseur de paroi |
Vitesse de P |
Idéal pour un emplacement commercial |
|
À haute pression |
10 000 à 15 000 PSI |
2,0 mm - 3,5 mm |
120 unités/heure |
Valeur pour le marché intermédiaire |
|
Basse pression |
10 à 15 PSI |
4,0 mm - 7,0 mm |
45 unités/heure |
Premium / Professionnel |
Comparaison des procédés de moulage sous pression
Spécifications d'épaisseur de paroi
Les plaques à induction modernes à haute puissance nécessitent une épaisseur optimale pour que la poêle ne se déforme pas sous l'effet de la chaleur.
- Dimensions de la plaque de base :La dimension physique doit se situer entre 4,5 mm et 6,0 mm pour une bonne dissipation de la chaleur sur la partie inférieure.
- Conicité des parois latérales :Les parois verticales doivent s'amincir entre 2,0 mm et 2,5 mm afin de réduire le poids excessif pour l'utilisateur final.
- Renfort de jante :Le bord supérieur comprend un bourrelet renforcé de 3,5 mm pour garantir que la jante résiste aux chocs importants lors du transport international.
Composants techniques d'un ensemble d'ustensiles de cuisine à haut rendement pour la vente au détail !
Vendre de l'aluminium nu à un consommateur se déroule rarement bien dans le contexte actuel. La matrice spécifique derevêtement antiadhésifdistingue un produit haut de gamme d'un produit de base bon marché.
La propreté chirurgicale et la précision du contrôle de la température sont essentielles à la réussite de l'application du mélange chimique. Lorsque vous commandez des articles comme la marmite en céramique à dégradé rouge rose de 7 litres, prêtez-vous attention au processus d'application dans l'usine que vous avez choisie ?
Matrices de revêtement antiadhésif
Les usines utilisent des systèmes de pulvérisation multi-étapes pour fixer les polymères synthétiques sur le support en aluminium. Avant l'application du revêtement chimique, des sableuses industrielles rendent la surface métallique rugueuse jusqu'à un certain niveau de rugosité Ra.
De plus, cette micro-abrasion ciblée crée des points d'ancrage mécaniques permettant à la couche d'apprêt d'adhérer. Sans cette étape préparatoire essentielle, la couche de finition se décolle en moins de trois semaines après son utilisation à domicile.
Applications du PTFE par rapport aux applications sol-gel céramique
Les détaillants qui choisissent le bon composé chimique dominent leur segment de marché.
- Systèmes en PTFE :Le polytétrafluoroéthylène offre le facteur de démoulage le plus élevé disponible pour la cuisson des protéines collantes.
- Céramiques sol-gel :Les solutions sol-gel utilisent du sable de silice pour offrir une résistance extrême aux rayures et supporter des températures soutenues de 260 °C. Elles résistent à des pics de chaleur importants de 400 °C, mais perdent leurs propriétés antiadhésives plus rapidement que le PTFE sur une durée de vie moyenne de trois ans.
Mesures d'épaisseur de revêtement
Vos fournisseurs vous fournissent-ils des rapports de dilatation thermique vérifiables pour chaque lot produit ? Recevoir un pot de pâte et découvrir que l’usine a appliqué une simple couche de PTFE de 15 microns pour faire des économies est très décevant. Par conséquent, les détaillants sont constamment submergés de retours car les poêles se rayent dès la première utilisation, ce qui engendre des pertes financières considérables.
- Base d'apprêt :La base d'apprêt doit avoir une épaisseur de 10 à 15 microns pour adhérer à la surface en aluminium.
- Isolation de la couche intermédiaire :La couche isolante nécessite 15 microns pour la séparation de l'apprêt de la surface supérieure.
- Couche de finition :La couche d'étanchéité nécessite 10 microns d'agent de démoulage pur pour obtenir les classifications sanitaires naturelles.
- Configuration système complète :Une poêle de haute qualité se distingue par une épaisseur de revêtement homogène comprise entre 35 et 45 microns.
Associer un ensemble d'ustensiles de cuisine aux sources de chaleur destinées à la vente au détail et au consommateur !
La compatibilité universelle des ustensiles de cuisine est une nécessité absolue dans le commerce de détail moderne. Les consommateurs refusent d'acheter des poêles qui ne fonctionnent pas sur leurs plaques à induction, pourtant onéreuses. L'aluminium repoussant les champs magnétiques, les ingénieurs ont recours à la fusion mécanique d'une plaque ferreuse à la base du boîtier moulé sous pression.
Techniques d'intégration de base par induction
Les ingénieurs utilisent deux procédés différents pour coller la base en aluminium àplaques en acier inoxydableLe choix précis de ce choix influe sur l'efficacité thermique et sur le prix de production total de l'unité.
|
Techniques d'intégration |
Efficacité magnétique |
Risque de fermeture de la plaque |
Coût du capital |
|
Estampé / Brasé |
85 % à 93 % |
Faible à modéré |
Faible |
|
Forgé à froid (pulvérisé) |
98% |
Extrêmement bas |
Haut |
Méthodes d'adhérence de la plaque de base
Disques magnétiques perforés
Les chaînes de production standard emboutissent un disque en acier inoxydable 430 sur le fond en aluminium tendre, lorsque le métal est encore vert. Le disque magnétique est constitué de dizaines de petits trous percés sur toute sa surface.
De plus, l'aluminium en croissance remplit ces vides, assurant ainsi un verrouillage mécanique de la plaque. Cependant, des cycles de chauffage répétés à 250 °C entraînent la séparation des deux métaux, dont les coefficients de dilatation sont différents.
Pulvérisation thermique à couverture intégrale
Les fabricants haut de gamme pulvérisent uncarburant oxygène à haute vitesseLe bras robotisé projette des jets de particules de fer chauffées à plus de 300 °C à une vitesse supersonique sur le support en aluminium. Cette action intense crée une surface magnétique continue, sans interstices d'air. Cette méthode optimise le rendement du transfert et évite tout risque de détachement de la plaque.
Indicateurs de contrôle qualité !
Un contrôle qualité rigoureux contribue à protéger efficacement votre présence en magasin. Dans un environnement commercial concurrentiel, l'inspection visuelle seule ne suffit pas. Les acheteurs ont besoin de données concrètes, issues de protocoles de tests standardisés en laboratoire.
Tolérances aux chocs thermiques et à la déformation
Les installations d'essai soumettent les unités testées à des conditions thermiques extrêmes afin de garantir leur durabilité sur le terrain. La cuve sèche est chauffée jusqu'à 200 °C, puis les opérateurs plongent le métal chaud dans un bain d'eau à 20 °C.
- Limites de concavité :La base ne doit jamais être bombée vers l'extérieur, et la concavité intérieure doit se situer entre 0,3 mm et 0,5 mm.
- Récupération du pli cutané :Après refroidissement, la poêle doit reposer à plat sur une surface en verre sans vaciller.
- Intégrité du revêtement :Les couches de PTFE ou de céramique ne peuvent ni cloquer, ni s'écailler, ni se délaminer en raison de la contraction thermique rapide.
Assemblage de la poignée et couple de serrage
Une poignée cassée représente un risque important pour la responsabilité du vendeur et du fabricant. Les fabricants utilisent des rivets en aluminium robustes ou des vis pour la fixer à la casserole.
- Spécifications de couple :Les moteurs automatisés doivent appliquer un couple de 2,5 Nm aux fixations pour les installer sans les casser.
- Tests de fatigue :Les machines soulèvent une cuve chargée de 3 kg de poids mort par la poignée 10 000 fois pour tester la résistance au cisaillement.
- Pare-flammes :Le pare-flammes en aluminium doit dépasser d'au moins 25 mm le corps du récipient afin de protéger les poignées synthétiques des flammes directes du gaz.
Tendances actuelles du marché qui influencent votre batterie de cuisine !
Les besoins des consommateurs évoluent, obligeant les fabricants à adapter leur approche de la production de pièces moulées sous pression. En l'espace de 24 mois, les stocks statiques deviennent obsolètes pour les consommateurs modernes.
Restez attentif aux changements structurels pour conserver votre avantage concurrentiel sur le marché du commerce de détail. De même,Ces normes seront conformes à la norme ISO 2747 pour les émaux vitreux et porcelaine.tout en imposant des limites plus strictes aux émissions chimiques, encourageant ainsi une transition vers des méthodes de production plus propres.
Évolution vers des structures hybrides multicouches
Les acheteurs recherchent désormais la rétention thermique de la fonte alliée à la légèreté et à la maniabilité de l'aluminium moulé sous pression. Les ingénieurs contournent cet obstacle en intégrant un noyau en acier au carbone massif dans le moule d'injection d'aluminium.
- Placement principal :Une feuille d'acier au carbone de 1,5 mm d'épaisseur, centrée, est suspendue à mi-hauteur au centre de la cavité du moule, à l'intérieur d'un bras robotisé.
- Encapsulation en aluminium :Le fonduADC12Le revêtement entoure la couche d'acier, la protégeant ainsi de l'humidité ambiante et de la rouille.
- Masse thermique :Cette solution hybride augmente la capacité thermique massique jusqu'à 40 % tout en conservant un poids total inférieur à 1,2 kilogramme.
Éradication des substances chimiques PFAS
Les organismes de réglementation imposent aux fabricants de limiter l'utilisation des substances chimiques PFAS nocives. Les primaires PTFE d'antan contenaient des composés PFOA et PFOS pour assurer une bonne adhérence du revêtement.
- Conformité:Tous les composants de l'ensemble de la chaîne d'approvisionnement doivent être certifiésFormulations 100 % sans PFAS, certifiées par SGS ou TÜV.
- Solvants alternatifs :Les chimistes utilisent désormais des méthodes de dispersion à base d'eau pour appliquer ces matrices antiadhésives complexes.
- Temps de séchage :Ces nouveaux revêtements écologiques nécessitent des temps de cuisson plus longs à 420 °C pour une coalescence optimale, ce qui allonge les délais de production.
Systèmes de poignées modulaires
Les consommateurs vivant dans les zones métropolitaines disposent de peu d'espace pour ranger leurs ustensiles de cuisine. C'est pourquoi les fabricants conçoivent aujourd'hui des casseroles dotées de poignées amovibles et multi-positions afin de gagner de la place dans les placards.
- Mécanismes de verrouillage :La poignée utilise une pince en silicone à double action et à ressort pour agripper le rebord en aluminium renforcé.
- Limites de charge :Le mécanisme de verrouillage supporte un poids dynamique de 5 kg et assure un maintien sûr et sans glissement.
- Compatibilité avec les fours :Retirez la poignée, et la poêle se transforme en plat à rôtir pour le four, résistant à 260 °C.
Les 5 questions les plus fréquentes !
Quel type d'aluminium est le plus adapté aux moules moulés sous pression destinés à la vente au détail ?
Les usines utilisent de l'aluminium ADC12 de haute qualité pour la fabrication de poêles moulées sous pression résistantes. Sa composition à 12 % de silicium lui confère une stabilité structurelle extrême, empêchant toute déformation thermique.
Quelle doit être l'épaisseur du fond d'une poêle moulée sous pression ?
L'épaisseur optimale de la base se situe entre 4,5 mm et 6,0 mm. Cette densité précise garantit une conductivité thermique optimale et évite le décollement intempestif de la plaque à induction.
Pourquoi les revêtements antiadhésifs se détériorent-ils prématurément ?
Lorsque les usines appliquent des revêtements en PTFE de 35 microns ou moins, les poêles se détériorent assez rapidement. Un sablage insuffisant lors de la préparation du support compromet l'adhérence mécanique.
Le moulage par gravité permet-il d'obtenir une poêle plus lourde ?
Le moulage par gravité repose sur un écoulement naturel, ce qui entraîne la formation de couches plus épaisses sur les parois. On obtient ainsi une poêle plus lourde, mais sa production industrielle est moins rapide que celle par injection haute pression.
Qu'est-ce qu'une spécification de couple de serrage sécuritaire pour une poignée ?
Les spécifications de fabrication pour usage commercial exigent un couple de serrage de 2,5 Nm pour chaque fixation de poignée. Un couple inférieur provoque un jeu dangereux, tandis qu'un couple excessif brise le boîtier en bakélite.
Conclusion
Trouver une source de revenus rentableEnsemble d'ustensiles de cuisine pour la vente au détailCela nécessite d'identifier les alliages de base appropriés et l'épaisseur de revêtement (en microns). Une rigueur exemplaire permet d'éviter des retours de produits coûteux et d'asseoir durablement la notoriété de votre marque.
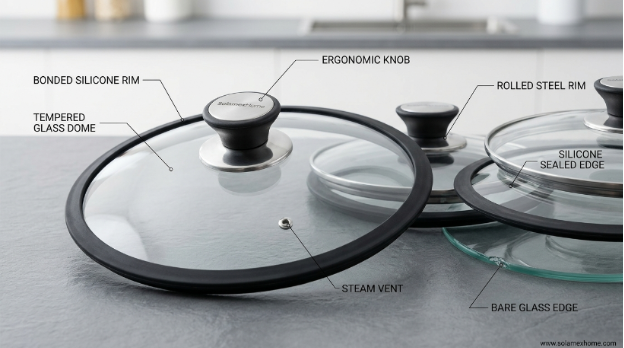
Améliorez vos indicateurs de gestion des stocks grâce à des solutions de fabrication conformes aux normes modernes. Protégez vos profits et assurez-vous de proposer des produits haut de gamme dès aujourd'hui en devenant partenaire deSolamexHomepour une qualité garantie, avec d'excellents ajouts comme la casserole en aluminium Forge avec couvercle en verre à bord en silicone.
Fournisseur de poêles antiadhésives : Revêtements en céramique ou en téflon ? Comment choisir ?
Matériaux des ustensiles de cuisine : version courte