零售用锅具套装:哪种压铸类型最畅销?
引言
關注現代的壓鑄規格有助於確保強勁的零售利潤。為零售挑選合適的炊具套裝需要細心關注細節。我們研究熱傳導數據、金屬質量以及精良的塗層策略。聰明的買家會利用這些具體的技術數據來確保產品暢銷,從而維持一個強勁且有利可圖的企業庫存。
為零售採購炊具套裝:核心利潤問題!
您知道您庫存中鍋具底板的微米厚度嗎?對基底合金規格的誤解會導致零售買家遭受巨大的毛利損失,標準的 200°C 熱應力會在運輸過程中造成變形。
因此,這會導致大型零售商的平均退貨率高達 12%。庫存需要有可商售冶金學的證據作為後盾,而不是製造商隨意的保證。您的鍋具底板到底有多厚,精確到微米?如果沒有這些至關重要的數據,買家就會讓整個供應鏈陷入不可接受的質量風險之中。
壓鑄線的利潤壓縮
識別基準合金等級
設想在製造業中發生的一個真實採購場景。買家購買 5,000 件便宜的 319 級鋁製煎鍋,以從首張發票中節省 8%。由於矽含量較低,模具冷卻不均勻,導致 4% 的開箱即用缺陷率。
結果,一旦買家考慮到退貨物流和品牌損害,利潤就會消失。成功的買家在授權開始量產之前,會要求提供詳細的技術圖紙。壓鑄鍋具依賴於精確等級的鋁,以在承受極端溫度變化時保持結構一致性。
舉例說明,ADC12 或 A380 鋁合金代表了頂級工廠約 90% 的消費品量產生產線的主要選擇,這與我們帶有深綠色不粘塗層的 3/5/7 夸脫壓鑄鋁湯鍋背後的工程技術非常相似。
-
矽含量:ADC12 含有 9.6% 到 12% 的矽,這增加了材料注入時的流動性。
-
抗拉強度:這種特定的材料密度可防止熱金屬冷卻時側壁出現微印記。
-
屈服指標:A380 保持至少 159 MPa 的屈服強度,意味著鍋具能夠承受大量使用而不會彎曲。
銅和鋅的公差
鍋具的整體使用壽命取決於其各種次要元素。優質產品線中的銅含量僅達到 3.5%,以避免鉚釘孔周圍發生電偶腐蝕。此外,為了使保護塗層下的裸露金屬達到食品級安全標準,鋅含量必須低於 1.0%
評估零售炊具套裝中的壓鑄鋁類型!
所選的鑄造過程會影響到達最終零售價格的成本、體積密度和熱響應性。工程師通過當今行業中的兩種主要操作方式來製造現代炊具。因此,每種方法產生的整體公差結構是彼此不同的。
高壓 vs. 低壓壓鑄
高壓系統將熔融鋁以完美的 10,000 PSI 注入一次性鋼模中。這種激進的工藝使公司能夠製造出更薄、密度更高的壁,專為快速感應煎鍋設計。以 11/12 英寸不粘壓鑄鋁深煎鍋為例,它就是壓鑄完美體現。
或者,低壓重力鑄造以 10 到 15 PSI 的速度澆注液態金屬。這種較慢的工藝會產生更厚的底座,但會降低工廠的每小時產量。
|
铸造工艺 |
注射压力 |
壁厚范围 |
P 速率速度 |
零售老虎机的理想之选 |
|
高压 |
10000 - 15000 磅/平方英寸 |
2.0毫米 - 3.5毫米 |
120 单位/小时 |
中端市场价值 |
|
低压 |
10-15磅/平方英寸 |
4.0毫米 - 7.0毫米 |
45个单位/小时 |
高级/专业版 |
压力铸造对比
壁厚規格
現代高功率感應爐灶需要最佳厚度,以防止鍋具發生熱變形。
-
底板尺寸:物理尺寸必須在 4.5mm 到 6.0mm 之間,以確保底部良好的熱服務性能。
-
側壁錐度:垂直壁的錐度必須在 2.0mm 到 2.5mm 之間,以減輕最終用戶手中的過重重量。
-
邊緣加固:頂部邊緣包含一個 3.5mm 的加固捲邊,以確保邊緣能夠承受國際運輸中的重大撞擊損害。
高收益零售炊具套裝的技術組件!
在現代環境中,向消費者出售裸露的鋁材很少能奏效。不粘塗層的具體基質決定了高端產品與廉價商品的區別。
手術般的清潔度和精確的溫度控制決定了化學混合物應用的成功。在訂購像 7QT 玫瑰紅漸變陶瓷湯鍋這樣的產品時,您是否關注了您所選工廠的塗層應用流程?
不粘塗層基質
工廠使用多階段噴塗系統將合成聚合物粘附到鋁基底上。在應用化學噴塗之前,工業噴砂機會將金屬表面粗糙化到一定的 Ra 值(粗糙度)。
此外,這種有意的微磨損形成了機械錨點,以便重要的底漆層能夠附著。沒有這個至關重要的準備步驟,面漆會在使用者家中使用三週內剝落。
PTFE 與陶瓷溶膠-凝膠應用
選擇正確化學化合物的零售商將統治他們特定的市場細分。
-
PTFE 系統:聚四氟乙烯為烹飪粘性蛋白質選項提供了最佳脫模效果。
-
溶膠-凝膠陶瓷:溶膠-凝膠解決方案依賴於矽砂來提供極高的耐刮擦等級,能承受持續的 260°C 溫度。它們可以應對高達 400°C 的劇烈熱衝擊,但在平均三年的使用壽命中,其不粘特性比 PTFE 損失得更快。
塗層厚度指標
您的供應商是否為他們生產的每批產品提供可驗證的熱膨脹報告?收到一批貨,卻發現工廠為了省錢只塗了 15 微米厚的 PTFE 單層塗層,這會很糟糕。結果,零售商面臨不斷的退貨壓力,因為鍋具第一次使用就會刮傷,從而累積巨大的財務扣款。
-
底漆層:底漆層需要 10 到 15 微米來附著在鋁表面。
-
中塗絕緣層:絕緣層需要 15 微米,用於隔離底漆和麵漆。
-
面漆密封層:密封層需要 10 微米的純脫模劑,以通過天然健康分類。
-
整體系統結構:高質量的鍋具擁有至少 35 到 45 微米的總塗層厚度。
使零售炊具套裝匹配消費者的熱源!
通用烹飪兼容性是現代零售環境中的一個嚴格要求。消費者拒絕購買不能在他們昂貴的電磁感應爐灶上使用的鍋具。因為鋁會排斥磁場,工程師需要將一塊鐵磁鋼板通過機械方式融合到壓鑄鋁外殼的底部。
感應底座集成技術
工程師使用兩種不同的工藝將鋁基底與不銹鋼板粘合。具體的選擇會影響熱效率和產品的總生產成本。
|
集成技术 |
磁效率 |
钢板闭合的风险 |
资本成本 |
|
冲压/钎焊 |
85%–93% |
低至中等 |
低的 |
|
冷锻(喷涂) |
98% |
极低 |
高的 |
基板粘合方法
穿孔磁盤方法
標準生產線在鋁材仍處於未完全硬化狀態時,將一塊 430 不銹鋼圓盤衝壓到柔軟的鋁底部。這個磁盤表面衝有許多小孔。
此外,流動的鋁會填充這些空隙,從而在機械上將鋼板鎖定到位。然而,將設備反覆加熱到 250°C 會導致這兩種具有不同膨脹速率的金屬彼此分離。
全覆蓋熱噴塗
高端製造商使用超高速氧燃料噴塗到鍋具底座上。機械臂將加熱到超過 300°C 熔融狀態的鐵顆粒流,以超音速噴射到鋁基底上。因此,這種強烈的作用產生了一個沒有物理氣隙的磁性且連續的表面。這種方法優化了傳輸效率,並防止了底板脫落的風險。
質量控制指標!
嚴格的質量控制有助於可靠地保護您的零售業務。在競爭激烈的零售環境中,僅靠視覺檢查是不夠的。買家需要硬數據,來自於實驗室標準化測試協議的那種數據。
Measurlabs 專家表示,烤箱器皿在極端的熱測試中應顯示零損壞。
抗熱衝擊和抗變形公差
測試設施對測試單元施加極端熱濫用以確保適當的現場耐用性。乾燥的鍋具加熱到 200°C,然後工人將熱金屬浸入 20°C 的水浴中。
-
凹度限制:底部不能向外凸出,向內的凹度必須在 0.3mm 到 0.5mm 之間。
-
平整度恢復:冷卻後,鍋具應平穩地放在玻璃表面上,沒有明顯的晃動。
-
塗層完整性:PTFE 或陶瓷層不能因快速的溫度收縮而出現起泡、剝落或分層。
手柄組裝與緊固件扭矩
損壞的手柄對賣方和製造商都存在重大責任風險。製造商使用堅固的鋁製鉚釘或螺絲緊固件將它們固定到鍋具上。
-
扭矩規格:自動化擰緊工具必須對緊固件施加 2.5 Nm 的扭矩以將其固定,同時不會斷裂。
-
疲勞測試:機器通過手柄將裝有 3 公斤砝碼的負載鍋具提起 10,000 次,以測試剪切強度。
-
火焰防護罩:鋁製火焰防護罩應至少超出鍋身 25mm,以保護合成手柄免受明火直接烘烤。
當前影響您炊具套裝的市場趨勢!
消費者的需求發生變化,要求製造商修改他們處理壓鑄件的方式。在短短 24 個月內,靜態庫存就會對現代購物者失去吸引力。
密切關注結構性變化,以在零售市場中保持領先地位。同樣地,這些標準將符合 ISO 2747(關於玻璃和琺瑯的標準),同時對化學排放施加更嚴格的限制,推動向更清潔生產方法的轉變。
向多層混合結構轉變
買家現在希望將鑄鐵的保溫性與壓鑄鋁的輕便易操作性結合起來。工程師通過在鋁注射模具內構建一個固體碳鋼核心來克服這個障礙。
-
核心放置:一個居中的 1.5mm 碳鋼板通過機械臂懸浮在模具型腔的中間。
-
鋁封裝:熔融的 ADC12 圍繞鋼層流動,將其與環境濕氣和鏽蝕隔絕。
-
熱質量:這種混合解決方案將比熱容量提高了 40%,同時將總重量保持在 1.2 公斤以下。
消除 PFAS 化學物質
監管機構限制製造商限制有害 PFAS 化學品的使用。過去的 PTFE 底漆依賴於 PFOA 和 PFOS 化合物來實現適當的塗層附著力。
-
合規性:整個供應鏈中的所有組件必須擁有經 SGS 或 TUV 認證的 100% 無 PFAS 配方。
-
替代溶劑:化學家現在使用水基分散方法來應用這些複雜的不粘基質。
-
固化時間:這些新型環保塗層需要在 420°C 的烤箱中更長時間才能正確聚結,從而延長了工廠的交貨時間。
模塊化手柄系統
居住在大都市地區的消費者廚房儲存空間很小。當今的工廠設計的鍋具具有可拆卸的多段式手柄,以節省櫥櫃空間。
-
鎖定機制:手柄採用雙作用彈簧加載矽膠夾來夾住加固的鋁製邊緣。
-
負載限制:鎖定機構可處理 5 公斤的動態重量,並具有安全、無滑動的操作保持力。
-
烤箱兼容性:取下手柄,這款爐灶煎鍋就變成了一個額定溫度為 260°C 的烤箱烘烤盤。
前 5 個常見問題解答!
1. 哪種鋁等級最適合零售壓鑄鍋具?
工廠使用高品質 ADC12 鋁來製造耐用的壓鑄鍋具。其含有 12% 的矽,確保了極端的結構穩定性,防止熱變形。
2. 壓鑄鍋的底座應該有多厚?
最佳底座厚度在 4.5mm 到 6.0mm 之間。這種精確的密度確保了最佳的導熱性,並避免了惱人的感應底板分離問題。
3. 為什麼不粘塗層會過早失效?
當工廠使用 35 微米及以下的 PTFE 塗層時,鍋具會很快失效。準備基底時噴砂太少會破壞機械結合。
4. 重力鑄造會產生更重的鍋嗎?
重力鑄造依賴於自然流動,因此側壁會形成更厚的層。這會產生更重的鍋,但工廠無法像高壓注射那樣快速地生產。
5. 什麼是安全的把手扭矩規格?
商業級製造規格要求每個手柄緊固件為 2.5 Nm 的扭矩。低於此值會導致危險的晃動,而扭矩過大則會破壞電木外殼。
結論
採購一套有利可圖的零售炊具套裝需要識別合適的基底合金和塗層微米數。嚴格的盡職調查可以防止代價高昂的產品退貨,同時建立您永久的品牌權威。
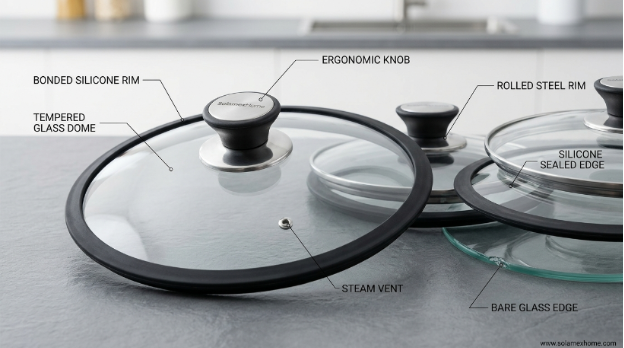
利用符合現代標準的合規製造解決方案來優化您的庫存指標。立即與 SolamexHome 合作,保護您的利潤並獲得頂級產品,其保證的質量包括帶有矽膠邊緣玻璃蓋的 Forge Alum Sauce Pan 等優秀新增產品,來強化您的庫存指標。
不粘煎锅供应商:陶瓷还是特氟龙涂层?如何选择?
炊具材质简述:不锈钢、铜、陶瓷等