小売向け調理器具セット:どのダイキャスト製が最も売れるか?
導入
最新のダイキャスト仕様を注視することは、小売利益の確保に役立ちます。調理器具セット小売向け細部への綿密な注意が求められます。当社は、熱伝達率や金属の品質に加え、洗練されたコーティング戦略を検証します。賢明なバイヤーは、こうした具体的な技術データを活用して製品の販売を確保し、収益性の高い在庫を維持します。
小売向け調理器具セットの仕入れ:利益を左右する根本的な問題!
在庫しているベースプレートのミクロン単位の厚さをご存知ですか?ベース合金の仕様を誤解すると、小売購入者にとって莫大な粗利益損失につながり、標準的な200℃の熱応力によって輸送中に反りが発生する原因となります。
その結果、大型小売店では平均12%の返品率が発生しています。在庫には、メーカーのいい加減な保証ではなく、商品として通用する冶金学的証拠による裏付けが必要です。貴社のベースプレートの厚さは、ミクロン単位で正確に測定されていますか?この重要なデータがなければ、バイヤーはサプライチェーン全体を許容できない品質リスクにさらすことになります。
ダイカストラインにおけるマージン圧縮
基準合金グレードの特定
製造業における現実的な調達シナリオを考えてみましょう。バイヤーは、最初の請求書から8%の値引きを得るために、安価な319グレードのアルミニウム製パンを5,000個購入しました。シリコン含有量が低いため、金型の冷却が不均一になり、出荷時の不良率が4%に達しました。
その結果、購入者が返品時の物流やブランドイメージの損耗を考慮に入れると、利益率は消滅してしまう。優秀な購入者は、量産開始を承認する前に、詳細な技術図面を要求する。ダイキャスト製の鍋は、極端な温度変化にさらされた際に構造的な安定性を保つために、精密なグレードのアルミニウムに依存している。
例えば、ADC12やA380アルミニウム合金は、トップクラスの工場の約90%で大量生産される民生用ガジェットの主な選択肢であり、その背後にあるエンジニアリングとよく似ている。ダークグリーンのノンスティックコーティングを施した、容量3/5/7クォートのダイキャストアルミニウム製ストックポット。
- シリコン統合:ADC12は9.6%から12%のシリコンを含んでおり、これにより射出成形時の材料の流動性が向上する。
- 抗張力:この特定の材料密度により、高温の金属が冷却される際に側壁に微細な模様が刻まれるのを防ぐことができる。
- 収益指標:A380は最低159MPaの降伏強度を維持しており、これは鍋が曲がることなく激しい使用に耐えることを意味します。
銅および亜鉛の許容誤差
フライパンの寿命は、様々な二次的な構成要素によって左右されます。高級品では、リベット穴周辺のガルバニック腐食を防ぐため、銅の含有量はわずか3.5%に抑えられています。さらに、保護コーティングの下の金属部分を食品安全基準に適合させるため、亜鉛の含有量は1.0%未満でなければなりません。
小売向け調理器具セットにおけるダイキャストアルミニウムの種類を評価する!
鋳造プロセスの選択は、最終消費者価格、かさ密度、および熱応答性に至るまでのコストに影響を与えます。現代の調理器具は、現在業界で主に2つの製造方法で製造されています。そのため、それぞれの方法で製造される全体の公差構造は互いに異なります。
高圧ダイカストと低圧ダイカスト
高圧システムにより、溶融アルミニウムが10,000PSIの圧力で使い捨ての鋼製金型に注入されます。この強力なプロセスにより、同社は高速加熱に対応したフライパン向けに、薄くて密度の高い壁を持つ製品を製造することが可能です。
取っていく11/12インチ ノンスティック ダイキャストアルミニウム製深型フライパンこれは圧力鋳造の完璧さを示す一例です。一方、低圧重力鋳造では、溶融金属を10~15PSIの圧力で注ぎ込みます。このプロセスは時間がかかりますが、より厚いベースが得られます。ただし、工場の1時間あたりの処理能力は低下します。
|
鋳造工程 |
射出圧力 |
壁厚範囲 |
Pレート速度 |
小売店向けスロットマシンに最適 |
|
高圧 |
10000~15000 PSI |
2.0mm~3.5mm |
120ユニット/時 |
中堅企業向け価値 |
|
低圧 |
10~15PSI |
4.0mm~7.0mm |
45ユニット/時間 |
プレミアム/プロフェッショナル |
圧力鋳造の比較
壁厚仕様
最新の高出力IHクッキングヒーターでは、鍋が熱で歪むのを防ぐために最適な厚さの鍋が必要となる。
- ベースプレートの寸法:底面の良好な耐熱性を確保するためには、物理的な寸法が4.5mmから6.0mmの範囲内である必要があります。
- サイドウォールテーパー:エンドユーザーにかかる過剰な重量を軽減するため、垂直壁は2.0mmから2.5mmの範囲で先細りになっている必要がある。
- リム補強:上端には3.5mmの補強ビードが施されており、国際輸送中の強い衝撃による損傷に耐えられるようになっています。
小売向け高収益調理器具セットの技術的構成要素!
現代社会では、裸のアルミニウムを消費者に販売することはほとんどうまくいかない。焦げ付き防止コーティング高級品と安価な商品との違いを生み出す。
化学混合物の塗布の成否は、外科手術のような徹底した清潔さと精密な温度管理によって決まります。7QTローズレッドグラデーションセラミックストックポットのような製品を注文する際、選定した工場での塗布工程に注意を払っていますか?
ノンスティックコーティングマトリックス
工場では、合成ポリマーをアルミニウム基材に接着するために、多段階スプレーシステムを使用している。化学スプレーを塗布する前に、工業用サンドブラスト装置で金属表面を一定のRa値まで粗面化する。
さらに、この意図的な微細研磨によって機械的なアンカーが形成され、重要なプライマー層がしっかりと密着します。この重要な下地処理工程を怠ると、家庭で使用した場合、上塗り塗料は3週間以内に剥がれてしまいます。
PTFEとセラミックのゾルゲル応用の比較
適切な化学化合物を選定した小売業者は、それぞれの市場セグメントを支配する。
- PTFEシステム:ポリテトラフルオロエチレンは、粘着性のあるタンパク質を調理する際に、最も優れた剥離性を発揮します。
- ゾルゲルセラミックス:ゾルゲル溶液は、シリカ砂を用いることで極めて高い耐擦傷性を実現し、260℃の高温にも耐えることができます。400℃の高温にも耐えられますが、平均3年の寿命でPTFEよりも早く非粘着性を失います。
コーティング厚さの測定方法
仕入先は、製造するすべてのバッチについて、検証可能な熱膨張レポートを提供していますか?工場がコスト削減のために15ミクロンのPTFEコーティングを1回だけ施していたことが分かった場合、仕入れた製品の容器は大きな痛手となります。その結果、小売店は、鍋が初回使用時に傷つくという理由で返品が殺到し、莫大な費用負担を強いられることになります。
- プライマーベース:プライマーベースがアルミニウム表面に密着するには、10~15ミクロンの厚さが必要です。
- 中間断熱材:絶縁層は、プライマーと上面との分離のために15ミクロンの厚さを必要とする。
- トップコートシーラント:シーラント層は、自然衛生基準を満たすために、10ミクロンの純粋な剥離剤を必要とする。
- システム全体の構築:高品質のフライパンは、35~45ミクロンの均一なコーティング厚さを誇ります。
小売店向け調理器具セットと消費者向け熱源のマッチング!
現代の小売環境において、あらゆる調理器具に対応できることは必須条件となっている。消費者は、高価な電磁調理器で使えない鍋は購入しようとしない。アルミニウムは磁場を反発するため、エンジニアはダイキャスト製の筐体の底部に鉄板を機械的に接合する必要がある。
誘導基底統合技術
エンジニアは、アルミニウムベースを接着するために2つの異なるプロセスを使用しますステンレス鋼板具体的な選定は、熱効率とユニット全体の製造価格に影響を与えます。
|
統合技術 |
磁気効率 |
プレート閉塞のリスク |
資本コスト |
|
刻印/ろう付け |
85%~93% |
低~中程度 |
低い |
|
冷間鍛造(スプレー塗装) |
98% |
極めて低い |
高い |
ベースプレート接着方法
穴あけ加工された磁気ディスク
標準的な生産ラインでは、金属がまだ緑色の状態であるうちに、430ステンレス鋼の円盤を軟質アルミニウムの底部に打ち込む。磁気円盤は、表面全体に無数の小さな穴が開けられた構造になっている。
さらに、成長するアルミニウムがこれらの隙間を埋め、プレートを機械的に固定する役割を果たす。しかしながら、ユニットを250℃まで繰り返し加熱すると、膨張率の異なる2種類の金属が分離してしまう。
全面サーマルスプレー
高級メーカーはスプレーで高速酸素燃料パンの底面に、ロボットアームが300℃以上に加熱された溶融状態の鉄粒子を音速でアルミニウムの底面に噴射します。この強力な噴射により、物理的な隙間のない、磁気的に均一な表面が形成されます。この方法により、転写効率が最適化され、プレートの剥離リスクが防止されます。
品質管理指標!
厳格な品質管理は、小売業における確固たる地位を維持するために不可欠です。競争の激しい小売業界では、目視検査だけでは不十分です。バイヤーは、研究所における標準化された試験手順から得られるような、確かなデータを必要としています。
Measurlabsの専門家によると、オーブンウェアは極端な熱試験中に損傷が全く見られないことが求められるという。
耐熱衝撃性および反り耐性の許容範囲
試験施設では、試験対象物に過酷な熱負荷をかけることで、現場での適切な耐久性を確保する。乾いた試験皿を200℃まで加熱した後、作業員は高温になった金属を20℃の温水浴に浸す。
- 凹面限界:ベースは決して外側に膨らんではならず、内側の凹みは0.3mmから0.5mmの範囲内でなければならない。
- 平坦性回復:冷めた後、フライパンはガラス面の上に平らに置き、目立ったぐらつきがない状態になるはずです。
- コーティングの完全性:PTFE層やセラミック層は、急激な温度収縮によって膨れたり、剥がれたり、層間剥離を起こしたりしてはならない。
ハンドルアセンブリとファスナーの締め付けトルク
取っ手が破損すると、販売者と製造者の双方にとって重大な法的責任リスクが生じます。製造者は、取っ手を鍋本体に固定するために、丈夫なアルミニウム製のリベットやネジ留め具を使用しています。
- トルク仕様:自動運転装置は、締結具を破損させずに取り付けるために、2.5Nmのトルクを締結具に加える必要がある。
- 疲労試験:これらの機械は、3kgの重りが入った皿を取っ手で1万回持ち上げ、せん断強度を試験する。
- 炎ガード:アルミ製の炎ガードは、合成樹脂製の取っ手をガス炎の直火から守るため、容器本体から最低でも25mm突き出すように設置する必要があります。
あなたの調理器具セットに影響を与える最新の市場動向!
消費者のニーズは変化するため、メーカーはダイキャスト製品へのアプローチ方法を見直す必要がある。わずか24ヶ月の間に、静的な在庫は現代の消費者にとって無意味なものとなる。
小売市場で優位に立つためには、構造変化に注目し続けることが重要です。同様に、これらの規格は、ガラス質および磁器質エナメルに関するISO 2747に準拠します。化学物質の排出量に対する規制を強化することで、よりクリーンな生産方法への移行を促す。
多層ハイブリッド構造への移行
現在、購入者は鋳鉄の優れた蓄熱性と、ダイキャストアルミニウムの軽量かつ扱いやすい特性を兼ね備えた製品を求めている。エンジニアたちは、アルミニウム射出成形金型内に炭素鋼製の頑丈なコアを設けることで、この課題を克服している。
- コア配置:厚さ1.5mmの炭素鋼板が、ロボットアーム内の金型キャビティの中央付近に吊り下げられている。
- アルミニウム封止:溶けたADC12鋼板層の周囲を覆い、周囲の湿気や錆から鋼板を密閉する。
- 熱容量:このハイブリッドソリューションは、総重量を1.2キログラム未満に抑えながら、比熱容量を最大40%向上させます。
PFAS化学物質の根絶
規制当局は、有害なPFAS化学物質の使用を制限するよう製造業者に規制を課している。かつてのPTFEプライマーは、適切な塗膜密着性を得るためにPFOAやPFOS化合物に依存していた。
- コンプライアンス:サプライチェーン全体のすべてのコンポーネントは認証を取得している必要がありますSGSまたはTUVの認証を受けた、PFASを100%含まない製品.
- 代替溶剤:化学者たちは現在、これらの複雑な非粘着性マトリックスを塗布するために、水系分散法を利用している。
- 硬化時間:これらの新しい環境に優しいコーティングは、適切な融合のために420℃でのオーブン加熱時間を長くする必要があり、工場でのリードタイムが長くなります。
モジュラー式ハンドルシステム
都市部に住む消費者は、キッチンに収納スペースが限られている。そのため、現在では、キャビネットのスペースを節約するために、取り外し可能な多段階ハンドルを備えたフライパンが製造されている。
- ロック機構:ハンドルには、強化アルミニウム製のリムをしっかりと固定するために、二重作用式のバネ式シリコンクランプが採用されている。
- 積載制限:ロック機構は、5kgの動荷重に対応し、安全かつ滑りのない保持動作を実現します。
- オーブン対応機種:取っ手を取り外せば、このコンロ用フライパンは260℃までの耐熱オーブン用ロースト皿に早変わりします。
よくある質問トップ5!
ダイキャスト製の小売用フライパンに最適なアルミニウムのグレードはどれですか?
工場では、耐久性の高いダイキャスト製パンの製造に高品質のADC12アルミニウムを使用しています。シリコン含有量が12%であるため、極めて高い構造安定性を確保し、熱による歪みを防ぎます。
ダイキャスト製フライパンの底面の厚さはどれくらいが適切ですか?
ベースの最適な厚さは4.5mmから6.0mmの間です。この適切な厚さにより、最適な熱伝導が確保され、煩わしい誘導加熱プレートの分離を防ぐことができます。
なぜ焦げ付き防止コーティングは早期に劣化するのか?
工場で35ミクロン以下のPTFEコーティングを施すと、パンの劣化がかなり早く進む。下地処理の際にサンドブラスト処理が不十分だと、機械的な結合が損なわれる。
重力鋳造法で作ると、より重い鍋になるのでしょうか?
重力鋳造は自然な流れを利用するため、側壁が厚い層を形成する。そのため、より重い鋳型が出来上がるが、高圧射出成形のように工場で迅速に生産することはできない。
安全なハンドル締め付けトルク仕様とは何ですか?
業務用製造仕様では、ハンドル固定具1個につき2.5Nmのトルクが要求されています。これよりトルクが弱いと危険なぐらつきが発生し、トルクが強すぎるとベークライト製のハウジングが破損します。
結論
収益性の高い小売向け調理器具セット適切な基材合金とコーティングのミクロン数を特定する必要があります。厳格な注意を払うことで、高額な製品返品を防ぎ、永続的なブランド権威を確立できます。
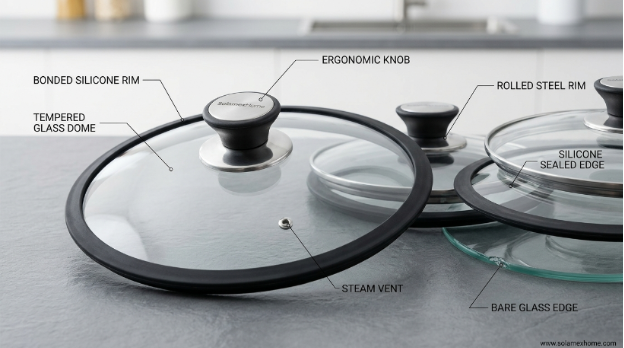
最新の基準を満たす準拠製造ソリューションを活用して、在庫指標を強化しましょう。今すぐ提携して利益を守り、最高品質の製品を確保しましょう。SolamexHome品質を保証するために、シリコンリム付きガラス蓋のForge Alumソースパンなどの優れた追加アイテムもご用意しています。
ノンスティックフライパンのサプライヤー:セラミックかテフロンか?選び方は?
調理器具の素材を簡単解説:ステンレス、銅、セラミックなど