Juego de utensilios de cocina para la venta al por menor: ¿Qué tipos de metal fundido se venden mejor?
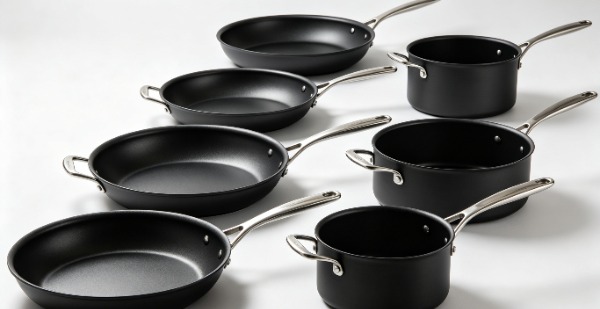
Introducción
Observar las especificaciones modernas de fundición a presión ayuda a garantizar fuertes ganancias minoristas. Seleccionar el adecuadojuego de utensilios de cocinapara venta al por menorRequiere una atención meticulosa a los detalles. Analizamos los índices de transferencia de calor y la calidad del metal, junto con estrategias de recubrimiento sofisticadas. Los compradores inteligentes utilizan estos datos técnicos específicos para garantizar la venta de sus productos y mantener un inventario comercial sólido y rentable.
Cómo conseguir un juego de utensilios de cocina para la venta al por menor: ¡El principal problema de la rentabilidad!
¿Conoce el espesor en micras de las placas base que almacena? La falta de comprensión de las especificaciones de la aleación base provoca enormes pérdidas de margen bruto para los compradores minoristas, y la tensión térmica estándar de 200 °C causa deformaciones durante el envío.
En consecuencia, esto se traduce en una tasa de devolución promedio del 12 % para las grandes superficies. El inventario requiere el respaldo de pruebas de metalurgia comercializable, en lugar de garantías arbitrarias del fabricante. ¿Cuál es el grosor exacto de sus placas base, medido en micras? Sin esos datos cruciales, los compradores ponen en riesgo la calidad de toda la cadena de suministro.
Compresión de márgenes en líneas de fundición a presión
Identificación de grados de aleación de referencia
Consideremos un escenario de abastecimiento realista en el sector manufacturero. Los compradores adquieren 5000 unidades de bandejas de aluminio barato de grado 319 para reducir un 8 % en la primera factura. Debido al menor contenido de silicio, el molde se enfría de forma desigual, lo que resulta en una tasa de defectos del 4 % al sacarlo de la caja.
En consecuencia, una vez que los compradores consideran la logística de devoluciones y el daño a la marca, los márgenes de ganancia desaparecen. Los compradores exitosos exigen planos técnicos detallados antes de autorizar el inicio de la producción en masa. Las sartenes fundidas a presión dependen de grados precisos de aluminio para mantener la consistencia estructural cuando se someten a cambios extremos de temperatura.
Para ilustrarlo, las aleaciones de aluminio ADC12 o A380 representan las principales opciones para las series de producción en masa de dispositivos de consumo en aproximadamente el 90% de las fábricas de primer nivel, al igual que la ingeniería detrás deNuestra olla de aluminio fundido a presión de 3/5/7 cuartos con revestimiento antiadherente verde oscuro.
- Integración de silicio:El ADC12 contiene entre un 9,6 % y un 12 % de silicio, lo que aumenta la fluidez del material al inyectarlo.
- Resistencia a la tracción:Esta densidad de material específica evita que las paredes laterales se microimpriman cuando el metal caliente se enfría.
- Métricas de rendimiento:El acero A380 mantiene una resistencia mínima de 159 MPa, lo que significa que la bandeja soporta un uso intensivo sin deformarse.
Tolerancias de cobre y zinc
La vida útil de la sartén depende de sus diversos componentes secundarios. En las líneas premium, el contenido de cobre alcanza solo el 3,5 % para evitar la corrosión galvánica alrededor de los orificios de los remaches. Además, para proteger el metal bajo el revestimiento apto para uso alimentario, los niveles de zinc deben ser inferiores al 1 %.
¡Evaluación de los diferentes tipos de aluminio fundido a presión en un juego de utensilios de cocina para la venta al por menor!
El proceso de fundición seleccionado influye en el costo para alcanzar los precios finales para el consumidor, la densidad aparente y la respuesta térmica. Actualmente, los ingenieros fabrican utensilios de cocina modernos mediante dos métodos operativos principales en la industria. Por lo tanto, la estructura general de tolerancias producida por cada método es diferente.
Fundición a alta presión frente a fundición a baja presión
Los sistemas de alta presión introducen aluminio fundido a una presión ideal de 10 000 PSI en moldes de acero de un solo uso. Este proceso intensivo permite a la empresa fabricar sartenes de inducción de paredes delgadas y densas, diseñadas para obtener placas de cocción rápidas.
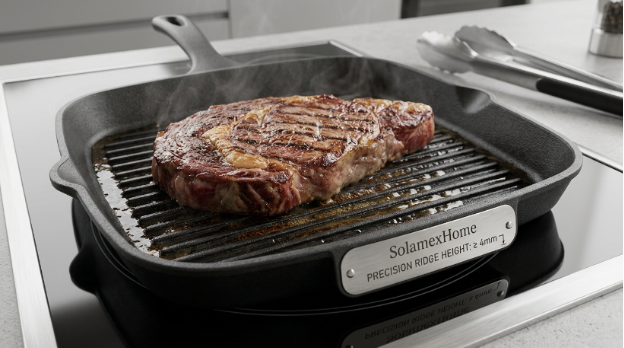
Toma elSartén honda antiadherente de aluminio fundido a presión de 11/12 pulgadasComo ejemplo de perfección en la fundición a presión. Por otro lado, la fundición por gravedad a baja presión vierte el metal líquido a entre 10 y 15 PSI. Este proceso más lento da como resultado bases mucho más gruesas, pero reduce la productividad de la fábrica por hora.
|
Proceso de fundición |
Presión de inyección |
Rango de espesor de pared |
Velocidad de tasa P |
Ideal para espacios comerciales |
|
Alta presión |
10000 - 15000 PSI |
2,0 mm - 3,5 mm |
120 unidades/hora |
Valor para el mercado medio |
|
Baja presión |
10 - 15 PSI |
4,0 mm - 7,0 mm |
45 unidades/hora |
Premium / Profesional |
Comparación de fundición a presión
Especificaciones de espesor de pared
Las modernas placas de inducción de alta potencia requieren un grosor óptimo para evitar que la sartén se deforme por el calor.
- Dimensiones de la placa base:Para una buena disipación del calor en la parte inferior, la dimensión física debe estar entre 4,5 mm y 6,0 mm.
- Conicidad de la pared lateral:Las paredes verticales deben estrecharse entre 2,0 mm y 2,5 mm para eliminar el peso excesivo para el usuario final.
- Refuerzo de la llanta:El borde superior incluye un reborde reforzado de 3,5 mm para garantizar que la llanta resista fuertes impactos durante el transporte internacional.
Componentes técnicos de un juego de utensilios de cocina de alto rendimiento para la venta al por menor.
Vender aluminio desnudo a un consumidor rara vez funciona bien en un entorno moderno. La matriz específica de larevestimiento antiadherenteDiferencia un producto de alta gama de un producto básico de baja calidad.
La limpieza quirúrgica y la precisión en el control de la temperatura determinan el éxito de la aplicación de la mezcla química. ¿Presta atención al proceso de aplicación en la fábrica elegida al realizar pedidos de artículos como la olla de cerámica con degradado rojo rosado de 7 cuartos?
Matrices de recubrimiento antiadherente
Las fábricas utilizan sistemas de pulverización multietapa para adherir polímeros sintéticos a la base de aluminio. Antes de aplicar el producto químico en aerosol, las máquinas de chorro de arena industriales preparan la superficie metálica con un nivel de rugosidad Ra determinado.
Además, esta microabrasión controlada crea anclajes mecánicos que permiten la correcta adhesión de la capa de imprimación. Sin este paso preparatorio fundamental, la capa final se desprende a las tres semanas de uso doméstico.
Aplicaciones de PTFE frente a cerámica mediante sol-gel
Los minoristas que seleccionan el compuesto químico adecuado dominan su segmento de mercado particular.
- Sistemas de PTFE:El politetrafluoroetileno ofrece el mayor factor de liberación disponible para cocinar opciones de proteínas pegajosas.
- Cerámica sol-gel:Las soluciones sol-gel se basan en arena de sílice para ofrecer una resistencia extrema al rayado, soportando temperaturas sostenidas de 260 °C. Resisten picos de calor intensos de 400 °C, pero pierden sus propiedades antiadherentes más rápidamente que el PTFE durante una vida útil promedio de tres años.
Métricas de espesor del recubrimiento
¿Sus proveedores proporcionan informes verificables de dilatación térmica para cada lote que producen? Recibir un paquete y descubrir que la fábrica aplicó una sola capa de PTFE de 15 micras para ahorrar dinero es un golpe duro. En consecuencia, los minoristas se enfrentan a un aluvión constante de devoluciones porque las sartenes se rayan al primer uso, lo que genera enormes cargos por reembolso.
- Base de imprimación:La base de imprimación necesita entre 10 y 15 micras para adherirse a la superficie de aluminio.
- Aislamiento de capa intermedia:La capa aislante requiere 15 micras para la separación de la imprimación de la superficie superior.
- Sellador de capa superior:La capa selladora requiere 10 micras de agente desmoldante puro para cumplir con las clasificaciones sanitarias naturales.
- Configuración completa del sistema:Una sartén de alta calidad cuenta con un recubrimiento de espesor variable que oscila entre 35 y 45 micras.
¡Cómo combinar un juego de utensilios de cocina para la venta al por menor con las fuentes de calor para el consumidor!
La compatibilidad universal en la cocción es un requisito indispensable en los entornos comerciales modernos. Los consumidores se niegan a comprar sartenes que no funcionen en sus costosas placas de inducción magnética. Dado que el aluminio repele los campos magnéticos, los ingenieros requieren la fusión mecánica de una placa ferrosa a la base de la carcasa fundida a presión.
Técnicas de integración basadas en inducción
Los ingenieros utilizan dos procesos diferentes para unir la base de aluminio aplacas de acero inoxidableLa selección específica influye en la eficacia térmica y en el precio total de producción de la unidad.
|
Técnicas de integración |
Eficiencia magnética |
Riesgo de cierre de placa |
Costo de capital |
|
Estampado / Soldado |
85%–93% |
Bajo a moderado |
Bajo |
|
Forjado en frío (pulverizado) |
98% |
Extremadamente bajo |
Alto |
Métodos de adhesión de la placa base
Discos magnéticos perforados
Las líneas de producción estándar estampan un disco de acero inoxidable 430 en la base de aluminio blando mientras el metal aún está verde. El disco magnético consta de decenas de pequeños orificios perforados en toda su superficie.
Además, el aluminio en expansión rellena estos huecos, fijando mecánicamente la placa en su lugar. Sin embargo, calentar la unidad repetidamente a 250 °C provoca que los dos metales, con diferentes coeficientes de dilatación, se separen.
Aerosol térmico de cobertura total
Los fabricantes de alta gama rocían uncombustible de oxígeno de alta velocidadSobre la base de la bandeja, el brazo robótico dispara chorros de partículas de hierro fundidas a más de 300 °C sobre la base de aluminio a velocidades supersónicas. Esta intensa acción crea una superficie magnética y continua, sin espacios de aire físicos. Este método optimiza la eficiencia de la transferencia y evita el riesgo de que la placa se desprenda.
¡Métricas de control de calidad!
Un control de calidad riguroso ayuda a proteger su presencia en el mercado minorista de manera confiable. La simple inspección visual no es suficiente en un entorno minorista competitivo. Los compradores necesitan datos concretos, como los que se obtienen mediante protocolos de prueba estandarizados en un laboratorio.
Tolerancias de resistencia al choque térmico y a la deformación
Las instalaciones de prueba someten las unidades de ensayo a un trato térmico extremo para garantizar su durabilidad en condiciones reales de uso. La bandeja seca se calienta hasta 200 °C, y luego los operarios sumergen el metal caliente en un baño de agua a 20 °C.
- Límites de concavidad:La base no puede sobresalir hacia afuera, y la concavidad interior debe tener una profundidad de entre 0,3 mm y 0,5 mm.
- Recuperación de la planitud:Tras enfriarse, la sartén debe reposar plana sobre una superficie de vidrio sin tambalearse notablemente.
- Integridad del recubrimiento:Las capas de PTFE o cerámica no pueden ampollarse, descascarillarse ni delaminarse debido a la rápida contracción térmica.
Ensamblaje del mango y par de apriete de los sujetadores
Un mango roto supone un riesgo importante de responsabilidad tanto para el vendedor como para el fabricante. Los fabricantes utilizan remaches de aluminio resistentes o tornillos para fijarlos a la sartén.
- Especificaciones de par de apriete:Los sistemas de accionamiento automatizados deben aplicar un par de torsión de 2,5 Nm a los elementos de fijación para sujetarlos sin que se rompan.
- Pruebas de fatiga:Las máquinas levantan una bandeja cargada con 3 kg de peso muerto por el asa 10.000 veces para probar la resistencia al corte.
- Guardias contra las llamas:El protector de llama de aluminio debe extenderse un mínimo de 25 mm más allá del cuerpo del recipiente para proteger las asas sintéticas de las llamas directas del gas.
¡Tendencias actuales del mercado que influyen en tu juego de utensilios de cocina!
Las necesidades de los consumidores cambian, lo que obliga a los fabricantes a modificar su enfoque respecto a la fundición a presión. En un lapso de 24 meses, el inventario estático se vuelve irrelevante para los compradores modernos.
Manténgase atento a los cambios estructurales para mantenerse a la vanguardia en el mercado minorista. Asimismo,Estas normas cumplirán con la norma ISO 2747 para esmaltes vítreos y de porcelana.al tiempo que se imponen límites más estrictos a las emisiones químicas, lo que impulsa un cambio hacia métodos de producción más limpios.
Transición hacia estructuras híbridas multicapa
Actualmente, los compradores buscan la retención térmica del hierro fundido combinada con la ligereza y maniobrabilidad del aluminio fundido a presión. Los ingenieros superan este obstáculo construyendo un núcleo sólido de acero al carbono dentro del molde de inyección de aluminio.
- Ubicación principal:Una lámina de acero al carbono de 1,5 mm de espesor, centrada, queda suspendida a mitad de la cavidad del molde dentro de un brazo robótico.
- Encapsulado de aluminio:El fundidoADC12Recorre la capa de acero, protegiéndola de la humedad ambiental y la oxidación.
- Masa térmica:Esta solución híbrida aumenta la capacidad calorífica específica hasta en un 40%, manteniendo un peso total inferior a 1,2 kilogramos.
Erradicación de sustancias químicas PFAS
Los organismos reguladores obligan a los fabricantes a restringir el uso de sustancias químicas PFAS nocivas. Las imprimaciones de PTFE del pasado dependían de compuestos de PFOA y PFOS para lograr una correcta adhesión del recubrimiento.
- Cumplimiento:Todos los componentes de toda la cadena de suministro deben contar con certificación.Fórmulas 100 % libres de PFAS avaladas por SGS o TUV..
- Disolventes alternativos:Actualmente, los químicos utilizan métodos de dispersión a base de agua para aplicar estas complejas matrices antiadherentes.
- Tiempos de curado:Estos nuevos recubrimientos ecológicos requieren tiempos de horneado más prolongados a 420 °C para una correcta coalescencia, lo que alarga los plazos de entrega de fábrica.
Sistemas de manijas modulares
Los consumidores que viven en áreas metropolitanas tienen poco espacio para guardar utensilios de cocina. Hoy en día, las fábricas diseñan sartenes con asas desmontables de varias posiciones para ahorrar espacio en los armarios.
- Mecanismos de bloqueo:El mango emplea una abrazadera de silicona de doble acción con resorte para sujetar el borde de aluminio reforzado.
- Límites de carga:El mecanismo de bloqueo soporta un peso dinámico de 5 kg con un funcionamiento de sujeción seguro y antideslizante.
- Compatibilidad con el horno:Si se retira el mango, la sartén para fogones se convierte en una fuente para asar al horno con una temperatura máxima de 260 °C.
¡Las 5 preguntas más frecuentes!
¿Qué tipo de aluminio es el más adecuado para las bandejas de fundición a presión destinadas a la venta al por menor?
Las fábricas utilizan aluminio ADC12 de alta calidad para la fabricación de sartenes fundidas a presión de gran durabilidad. Con una composición de silicio del 12 %, garantiza una estabilidad estructural extrema, evitando la deformación térmica.
¿Qué grosor debe tener la base de una sartén de fundición a presión?
El grosor óptimo de la base se sitúa entre 4,5 mm y 6,0 mm. Esta densidad precisa garantiza una conductividad térmica óptima y evita la molesta separación de las placas de inducción.
¿Por qué fallan prematuramente los recubrimientos antiadherentes?
Cuando las fábricas aplican recubrimientos de PTFE de 35 micras o menos, las sartenes fallan con bastante rapidez. Aplicar muy poco arenado al preparar la base daña la unión mecánica.
¿El proceso de fundición por gravedad produce una sartén más pesada?
La fundición por gravedad depende del flujo natural, por lo que las paredes laterales forman capas más gruesas. Esto produce una bandeja más pesada, pero las fábricas no pueden producirla tan rápido como con la inyección a alta presión.
¿Qué es una especificación de par de apriete seguro para el mango?
Las especificaciones de fabricación para uso comercial exigen un par de apriete de 2,5 Nm para cada tornillo del mango. Un par inferior provoca una oscilación peligrosa, mientras que un par excesivo puede destrozar la carcasa de baquelita.
Conclusión
Obtener una fuente de ingresos rentableJuego de utensilios de cocina para la venta al por menorRequiere identificar las aleaciones base y los espesores de recubrimiento adecuados. Una estricta diligencia evita costosas devoluciones de productos y, al mismo tiempo, consolida la autoridad de su marca.
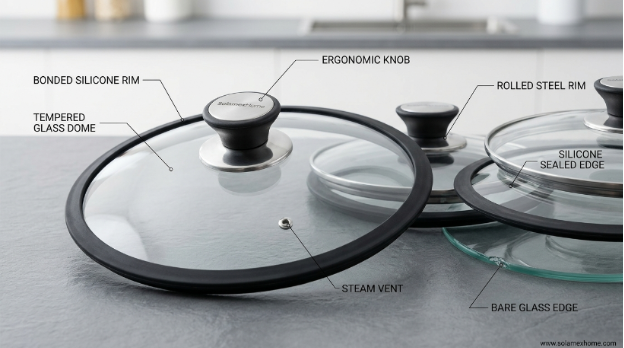
Mejore sus métricas de inventario utilizando soluciones de fabricación que cumplan con los estándares modernos. Proteja sus ganancias y asegure productos de primera calidad hoy mismo asociándose conSolamexHomePara una calidad garantizada, con excelentes complementos como la cacerola de aluminio Forge con tapa de vidrio con borde de silicona.
Proveedor de sartenes antiadherentes: ¿Recubrimientos de cerámica o teflón? ¿Cómo elegir?
Materiales de utensilios de cocina: resumen rápido