OEM-Leitfaden für Edelstahl-Kochgeschirr: Elite-Fertigung meistern?
Einführung
Ständige Qualitätsschwankungen in Fabriken können Ihren Markterfolg zerstören. Daher ist es entscheidend, einen zuverlässigen OEM-Partner für Edelstahl-Kochgeschirr zu finden. Dieser Leitfaden definiert die technischen Spezifikationen für eine fortschrittliche Fertigung und bietet Ihnen die Datenbasis, um große kommerzielle Aufträge ohne Verzögerungen abzuwickeln.
Die Basis einer strategischen OEM-Partnerschaft
Erfolg bei der Beschaffung erfordert unnachgiebige Materialspezifikationen. In der Massenproduktion neigen manche Fabriken dazu, hochwertige Legierungen durch günstigere Materialien zu ersetzen.
Kluge Einkäufer müssen exakte metallurgische Anforderungen in ihren Verträgen festlegen. Dies verhindert Produktausfälle in der Lieferkette. Beispielsweise müssen Ingenieure bei Suppentöpfen (Stockpots & Soup Pots) die genauen chemischen Anteile von Chrom und Nickel kennen.
Protokolle zur Materialauswahl
Die Wahl der Metalllegierung bestimmt die thermische Leistung und Korrosionsbeständigkeit. Elite-Fabriken trennen Rohstoffe nach ihrer endgültigen Verwendung. Typ 304 Edelstahl enthält Nickel und bietet eine überlegene Korrosionsbeständigkeit.
-
**Austenitische Güten (304/316):** Für hochwertigen 304-Stahl sind mindestens 18 % Chrom und 8 % Nickel erforderlich.
-
**Ferritische Güten (430):** Die 430er-Serie enthält 18 % Chrom und 0 % Nickel, was sie magnetisch und damit induktionsfähig macht.
-
**Molybdän-Zusätze:** Für die Güte 316 (Marinequalität) werden 2 % Molybdän hinzugefügt, um saurer Korrosion zu widerstehen.
-
**Kohlenstoffgrenzwerte:** Maximal 0,08 % Kohlenstoff sind zulässig, um unerwünschte Karbidausscheidungen zu vermeiden.
-
**Festigkeit:** Hochwertige austenitische Güten bieten eine Zugfestigkeit von über 515 MPa.
Vergleichsmatrix der Stahlgüten
|
Stahlgüte |
Chrom % |
Nickel % |
Magnetismus |
Hauptverwendung |
|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
Nein |
Topfkörper & Innenfutter |
|
316 (18/10) |
18% |
10% |
Nein |
Korrosionsbeständige Oberflächen |
|
430 (18/0) |
18% |
0% |
Ja |
Induktionsböden |
|
201er Serie |
16-19,5% |
4% |
Nein |
Budget-Linien |
Wie bewertet man eine OEM-Fabrik?
Visuelle Inspektionen bieten nur einen oberflächlichen Eindruck. Achten Sie auf die tägliche Tonnage und den Automatisierungsgrad der Maschinen.
-
**Reibungspressen:** Elite-Werke nutzen 2500-Tonnen-Pressen für perfekte Impact-Böden.
-
**Hydraulische Streckung:** 800-Tonnen-Maschinen sorgen für präzises Tiefziehen.
-
**Glühöfen:** Das Erhitzen auf 1050°C stellt die Molekularstruktur wieder her.
-
**Qualitätszertifikate:** Achten Sie auf ISO 9001:2015, BSCI-Audits sowie FDA- und LFGB-Konformität für Lebensmittelsicherheit.
Kernkomponenten in der OEM-Produktion
Gekapselte Böden (Encapsulated Bottom)
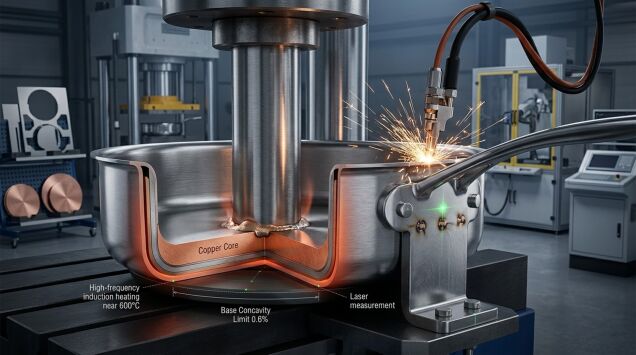
Da Stahl Wärme schlecht leitet, werden Kerne aus Aluminium oder Kupfer verwendet.
-
**Aluminiumkerne:** In der Regel 3 mm bis 5 mm dick.
-
**Kupferkerne:** Für Profi-Linien aufgrund der schnellen Reaktion auf Temperaturwechsel.
-
**Impact Brazing:** Hochfrequenzinduktion erhitzt die Kapsel auf 600°C, bevor sie unter hohem Druck verbunden wird.
Griffbefestigung
Sicherheit steht an erster Stelle. Wir nutzen Punktschweißen und Hochleistungsnieten.
-
**Punktschweißen:** Mindestens fünf Schweißpunkte pro Halterung sind Standard für kommerzielle Pfannen.
-
**Drehmomenttest:** Griffe müssen 150 Nm Drehmoment ohne Lockerung standhalten.
Realitätsszenarien und Fehlerbehebung
-
**Szenario: Bodenablösung.** Ursache ist meist unzureichende Hitze beim Löten. Die Lösung: Induktion auf 600°C halten und Presszeit verlängern.
-
**Szenario: Lochfraßkorrosion.** Tritt oft bei sauren Lebensmitteln auf. Eine Passivierung mit 20%iger Salpetersäure und gründliches Spülen mit deionisiertem Wasser lösen das Problem.
Typen und Variationen
Der Premium-Markt setzt heute auf Tri-Ply (dreilagig) und Five-Ply (fünflagig) Konstruktionen für Bratpfannen (Frying Pans).
-
**Tri-Ply:** 304 innen / Aluminiumkern / 430 außen. Sorgt für gleichmäßige Wärme bis in die Seitenwände.
Qualitätskontrolle und Logistik
Verlassen Sie sich nie nur auf Fabrikberichte. Nutzen Sie Drittprüfer.
-
**Prüfstandards:** Visuelle Checks, Maßtoleranzen (±1,0 mm), Salzsprühtests und Ermüdungstests für Griffe (10.000 Zyklen).
-
**Versand:** ISTA-Falltests aus 36 Zoll Höhe und Feuchtigkeitsbarrieren (Kieselgel) sind Pflicht.
Zeitplanung und Strategie
-
**Rohstoffbeschaffung:** 15–20 Tage.
-
**Werkzeugbau:** 30–45 Tage.
-
**Massenproduktion:** 35–45 Tage für 10.000 Einheiten.
-
**Puffer:** Planen Sie 10 zusätzliche Tage für Inspektionen und Hafenlogistik ein.
Fazit
Die Wahl eines zuverlässigen OEM-Partners für Edelstahl-Kochgeschirr erfordert umfassende Audits. Verifizieren Sie Metalldrucke und Materialgüten. Kontaktieren Sie **SolamexHome** noch heute über unsere Website, um Ihre maßgeschneiderte Luxuslinie zu kreieren.
Glas-Wasserflaschen-Hersteller: Wie man Elite Solamex Qualität bezieht?
Kochgeschirr-Sets für den Supermarkt: Warum steigern transparente Deckel den Umsatz?