Guida OEM per pentole in acciaio inossidabile: Padroneggiare la produzione d'élite?
Introduzione
L'instabilità qualitativa delle fabbriche può distruggere il successo del tuo marchio. Per questo è fondamentale trovare un fornitore OEM affidabile. Questa guida definisce le specifiche tecniche per una produzione avanzata e fornisce dati utili per gestire grandi lotti produttivi senza subire ritardi.
Le fondamenta di una strategia OEM per pentole in acciaio inox
Il successo nell'approvvigionamento richiede specifiche sui materiali senza compromessi. Durante la produzione di massa, alcune fabbriche potrebbero sostituire leghe di qualità con materiali più economici.
Gli acquirenti esperti devono stipulare requisiti metallurgici esatti nei contratti legali. Questo previene cedimenti strutturali dei prodotti lungo la catena di fornitura. Ad esempio, per le pentole alte (Stockpots), i tecnici devono conoscere le percentuali chimiche esatte di cromo e nichel.
Protocolli di selezione dei materiali
La scelta della lega metallica determina le prestazioni termiche e la resistenza alla corrosione. Le fabbriche d'élite separano le materie prime in base all'uso finale. L'acciaio inox 304 contiene nichel e offre una resistenza superiore alla corrosione.
-
**Gradi austenitici (304/316):** Per l'acciaio 304 premium, è richiesta una miscela di almeno il 18% di cromo e l'8% di nichel.
-
**Gradi ferritici (430):** La serie 430 contiene il 18% di cromo e lo 0% di nichel, rendendola magnetica e ideale per i fondi a induzione.
-
**Additivi al molibdeno:** Il grado 316 include il 2% di molibdeno per resistere alla corrosione acida estrema.
-
**Limiti di carbonio:** Massimo 0,08% di carbonio per evitare precipitazioni di carburi indesiderate.
Matrice di confronto dei gradi di acciaio
|
Grado di acciaio |
Cromo % |
Nichel % |
Magnetismo |
Uso principale |
|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
No |
Corpi delle pentole e rivestimenti interni |
|
316 (18/10) |
18% |
10% |
No |
Superfici di cottura altamente resistenti |
|
430 (18/0) |
18% |
0% |
Sì |
Fondi per piani a induzione |
|
Serie 201 |
16-19,5% |
4% |
No |
Linee di pentole economiche |
Come valutare una fabbrica OEM?
Le ispezioni visive offrono solo un'impressione superficiale. Valuta il tonnellaggio giornaliero e il livello di automazione dei macchinari.
-
**Presse a frizione:** Le fabbriche d'élite utilizzano presse da 2500 tonnellate per creare fondi capsulati perfetti.
-
**Stiramento idraulico:** Macchine da 800 tonnellate per l'imbutitura profonda dei metalli.
-
**Forni di ricottura:** Riscaldamento a 1050°C per ripristinare la struttura molecolare dopo la lavorazione.
-
**Certificazioni:** Verifica la conformità ISO 9001:2015, gli audit BSCI e gli standard di sicurezza alimentare FDA/LFGB.
Componenti chiave nella produzione OEM
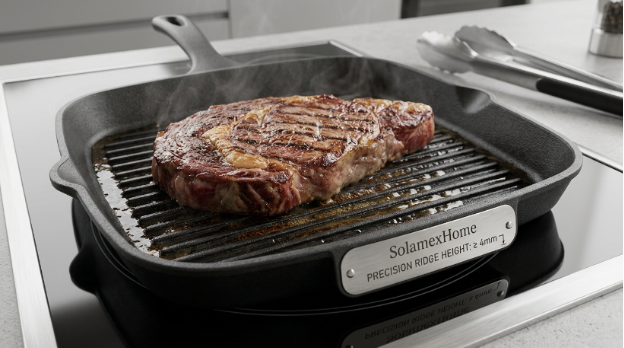
La sfida ingegneristica principale è la costruzione del fondo. Il trasferimento di calore dipende dall'unione precisa di metalli diversi, specialmente per bistecchiere e piastre (Grill Pans & Griddles).
Ingegneria del fondo capsulato (Encapsulated Bottom)
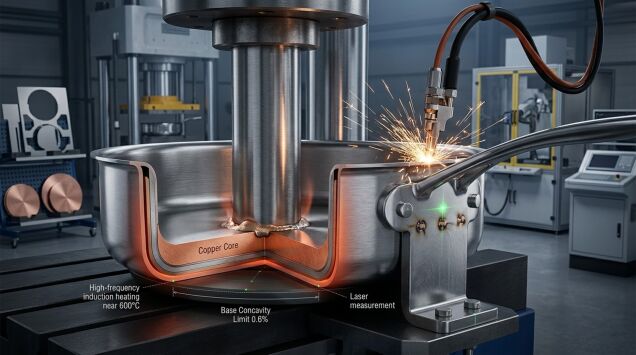
L'acciaio è un cattivo conduttore di calore, quindi vengono inseriti nuclei in alluminio o rame.
-
**Nuclei in alluminio:** Solitamente da 3 a 5 mm di spessore.
-
**Nuclei in rame:** Usati nelle linee professionali per la rapidità di risposta termica.
-
**Impact Brazing:** Il riscaldamento a induzione a 600°C fonde i metalli sotto una massiccia pressione idraulica.
Sistemi di fissaggio dei manici
La sicurezza è fondamentale. Utilizziamo la saldatura a punti e la rivettatura ad alta resistenza.
-
**Saldatura a punti:** Minimo cinque punti di saldatura per ogni manico per le pentole professionali.
-
**Test di torsione:** I manici devono sopportare 150 Nm di coppia senza muoversi.
Scenari reali e risoluzione dei problemi
-
**Scenario: Delaminazione del fondo.** Causa: Calore insufficiente durante la saldatura. Soluzione: Mantenere l'induzione a 600°C e aumentare i tempi di pressatura.
-
**Scenario: Corrosione puntiforme (Pitting).** Causata spesso da cibi acidi. Soluzione: Trattamento di passivazione con acido nitrico al 20% e risciacquo con acqua deionizzata.
Tipologie e variazioni
Il mercato premium si concentra oggi sulle configurazioni Multi-Ply (Tri-Ply o 5-Ply) per padelle e tegami.
-
**Tri-Ply:** Interno 304 / Nucleo alluminio / Esterno 430. Distribuisce il calore uniformemente su tutta la superficie, pareti incluse.
Controllo qualità e logistica
Non fidarti mai solo dei rapporti della fabbrica. Utilizza ispettori indipendenti.
-
**Standard di ispezione:** Controlli visivi, tolleranze dimensionali (±1,0 mm), test in nebbia salina e fatica dei manici (10.000 cicli).
-
**Trasporto:** Test di caduta ISTA (36 pollici) e barriere contro l'umidità (gel di silice).
Conclusione
Collaborare con un partner OEM affidabile richiede verifiche tecniche approfondite. Contatta **SolamexHome** oggi stesso sul nostro sito ufficiale per creare la tua linea di produzione di lusso personalizzata.
Produttore di bottiglie d'acqua in vetro: come rifornirsi della qualità d'élite Solamex?
Set di pentole per supermercati: perché i coperchi trasparenti aumentano le vendite?