Guía OEM de utensilios de cocina de acero inoxidable: ¿Dominar la fabricación de élite?
Introducción
Las constantes caídas de calidad en las fábricas pueden destruir su éxito en el mercado. Por lo tanto, es vital encontrar un proveedor OEM de utensilios de cocina de acero inoxidable confiable. Esta guía define las especificaciones técnicas necesarias para una fabricación avanzada y le brinda datos útiles para asegurar grandes tiradas de producción sin retrasos masivos.
Los cimientos de una estrategia OEM para utensilios de cocina
El éxito en la adquisición requiere especificaciones de materiales inquebrantables. Durante las producciones masivas, algunas fábricas pueden sustituir aleaciones de calidad por materiales más económicos.
Los compradores inteligentes deben estipular requisitos metalúrgicos exactos en sus contratos legales. Esto evita fallas de productos en la cadena de suministro. Por ejemplo, para las ollas soperas (Stockpots), los ingenieros deben conocer los porcentajes químicos exactos de cromo y níquel.
Protocolos de selección de grados de materiales
La elección de la aleación metálica determina el rendimiento térmico y la resistencia a la corrosión. Las fábricas de élite separan las materias primas según su uso final. El acero inoxidable tipo 304 contiene níquel y ofrece una resistencia superior a la corrosión.
-
**Grados austeníticos (304/316):** Para el acero 304 premium, se requiere una mezcla de al menos un 18% de cromo y un 8% de níquel.
-
**Grados ferríticos (430):** La serie 430 contiene un 18% de cromo y un 0% de níquel, lo que la hace magnética e ideal para fondos compatibles con inducción.
-
**Aditivos de molibdeno:** El grado 316 incluye un 2% de molibdeno para resistir la corrosión ácida extrema.
-
**Límites de carbono:** Un máximo de 0.08% de carbono para evitar la precipitación de carburos no deseados.
Matriz de comparación de grados de acero
|
Grado de acero |
Cromo % |
Níquel % |
Magnetismo |
Uso principal |
|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
No |
Cuerpos de recipientes y revestimientos internos |
|
316 (18/10) |
18% |
10% |
No |
Superficies de cocción altamente resistentes |
|
430 (18/0) |
18% |
0% |
Sí |
Fondos para placas de inducción |
|
Serie 201 |
16-19.5% |
4% |
No |
Líneas de utensilios económicos |
¿Cómo evaluar una fábrica OEM?
Las inspecciones visuales solo ofrecen una impresión superficial. Evalúe el tonelaje diario y el nivel de automatización de la maquinaria.
-
**Prensas de fricción:** Las fábricas de élite operan prensas de 2500 toneladas para forjar fondos encapsulados perfectos.
-
**Estirado hidráulico:** Máquinas de 800 toneladas para el embutido profundo de los metales.
-
**Hornos de recocido:** Calentamiento a 1050°C para restaurar la estructura molecular después del formado.
-
**Certificaciones:** Verifique el cumplimiento de ISO 9001:2015, auditorías BSCI y estándares de seguridad alimentaria FDA/LFGB.
Componentes clave en la producción OEM
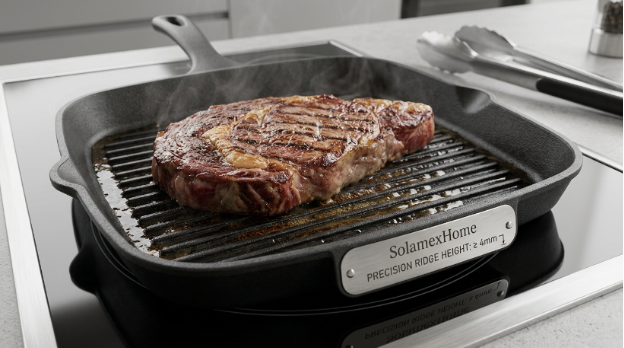
El mayor desafío de ingeniería es la construcción del fondo. La transferencia de calor depende de la unión precisa de diferentes metales, especialmente para parrillas y planchas (Grill Pans & Griddles).
Ingeniería de fondo encapsulado (Encapsulated Bottom)
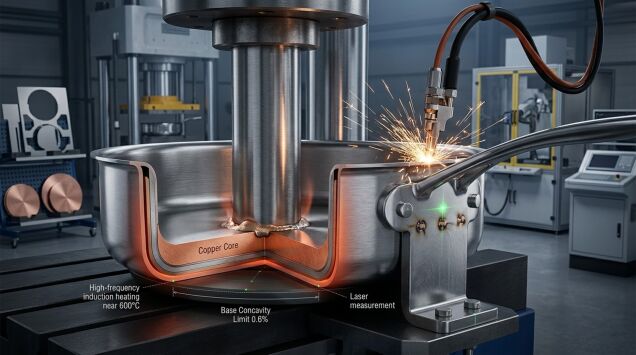
Dado que el acero es un mal conductor térmico, se utilizan núcleos de aluminio o cobre.
-
**Núcleos de aluminio:** Normalmente de 3 a 5 mm de espesor.
-
**Núcleos de cobre:** Utilizados en líneas profesionales por su rápida respuesta térmica.
-
**Impact Brazing:** El calentamiento por inducción a 600°C funde los metales bajo una presión hidráulica masiva.
Sistemas de fijación de mangos
La seguridad es primordial. Utilizamos soldadura por puntos y remaches de alta resistencia.
-
**Soldadura por puntos:** Mínimo cinco puntos de soldadura por mango para sartenes comerciales.
-
**Prueba de torque:** Los mangos deben soportar 150 Nm de torsión sin moverse.
Escenarios reales y resolución de problemas
-
**Escenario: Delaminación del fondo.** Causa: Calor insuficiente durante la soldadura. Solución: Mantener la inducción a 600°C y aumentar el tiempo de prensado.
-
**Escenario: Corrosión por picaduras (Pitting).** Causada a menudo por alimentos ácidos. Solución: Tratamiento de pasivado con ácido nítrico al 20% y enjuague con agua desionizada.
Tipos y variaciones
El mercado premium se centra actualmente en configuraciones Multi-Ply (Tri-Ply o 5-Ply) para sartenes (Frying Pans).
-
**Tri-Ply:** Interior 304 / Núcleo de aluminio / Exterior 430. Distribuye el calor de manera uniforme por todas las paredes.
Control de calidad y logística
No confíe únicamente en los informes de la fábrica. Utilice inspectores externos.
-
**Estándares de inspección:** Chequeos visuales, tolerancias dimensionales (±1.0 mm), pruebas de niebla salina y fatiga de mangos (10,000 ciclos).
-
**Transporte:** Pruebas de caída ISTA (36 pulgadas) y barreras contra la humedad (gel de sílice).
Conclusión
Asociarse con un OEM confiable requiere auditorías técnicas exhaustivas. Póngase en contacto con **SolamexHome** hoy mismo en nuestro sitio web oficial para crear su línea de fabricación de lujo personalizada.
Fabricante de botellas de agua de cristal: ¿cómo abastecerse de la calidad de élite Solamex?
Juegos de utensilios de cocina para supermercados: ¿Por qué las tapas transparentes aumentan las ventas?