Руководство по OEM-производству посуды из нержавеющей стали: Мастерство элитного производства?
Введение
Постоянные перепады качества на заводах разрушат ваш рыночный успех, если вы не найдете подходящего поставщика. Поэтому мы определяем технические характеристики, необходимые для передового производства с надежным OEM-производителем посуды из нержавеющей стали. Вам необходим доступ к практическим данным для критически важной способности запускать крупные коммерческие производственные циклы без значительных задержек.
Фундамент стратегии OEM для посуды из нержавеющей стали!
Закупки на заводском производстве требуют неизменных спецификаций материалов для обеспечения стабильного коммерческого успеха при партнерстве с надежным OEM-производителем посуды из нержавеющей стали. Более того, производственные предприятия часто заменяют материалы более дешевыми металлами во время массовых производственных циклов.
Умные покупатели должны оговаривать конкретные металлургические требования в своих юридических контрактах с поставщиками. Обеспечение исходных базовых требований к материалам предотвращает массовые отказы продукции на протяжении всей сложной цепочки поставок. Заводским инженерам необходимо знать точное химическое процентное содержание хрома и никеля для каждого заказа кастрюль и суповых горшков.
В мои ранние дни аудита заводов в Гуанчжоу я наблюдал, как поставщик заменял сталь премиум-класса на бюджетную, что научило меня суровой реальности проверки сырья. Сколько раз ваш нынешний завод проводит тесты на химический состав стальных рулонов?
Протоколы выбора марки материала
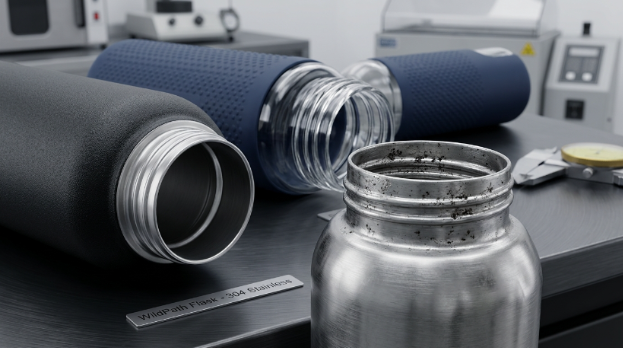
Выбор металлического сплава определяет тепловые характеристики и конечную коррозионную стойкость. Элитные производственные мощности разделяют сырье по его конечному коммерческому использованию. WebstaurantStore отмечает, что нержавеющая сталь типа 304 включает никель, который обеспечивает превосходную коррозионную стойкость.
-
**Аустенитные марки**: Для сплавов стали 304 премиум-класса производителям требуется смесь не менее 18% хрома и 8% никеля.
-
**Ферритные марки**: Стандартная серия 430 содержит 18% хрома и 0% никеля для сохранения важных магнитных свойств.
-
**Добавки молибдена**: Инженеры добавляют 2% молибдена для предотвращения экстремальной кислотной коррозии в материалах премиум-класса 316 морского класса.
-
**Лимиты углерода**: Заводские спецификации требуют максимального содержания углерода 0,08%, чтобы избежать нежелательного выпадения карбидов.
-
**Прочность на растяжение**: Тяжелые аустенитные марки обеспечивают более 515 МПа для сопротивления ударным нагрузкам в коммерческих условиях.
-
**Предел текучести**: Прочный металлический материал выдерживает давление до 205 МПа при интенсивном использовании на коммерческих кухнях.
Матрица сравнения марок стали
Понимание металлургических различий помогает менеджерам по закупкам оптимизировать производственные бюджеты для крупных коммерческих заказов 3-слойной посуды из нержавеющей стали. Сравните основные химические характеристики ниже, чтобы принимать взвешенные решения.
|
Марка стали |
Хром % |
Никель % |
Магнетизм |
Свойства литья |
Основное применение в производстве |
|---|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
Немагнитная |
Корпуса сосудов и внутренняя облицовка |
Посуда премиум-класса |
|
316 (18/10) |
18% |
10% |
Немагнитная |
Премиальная коррозионностойкая варочная поверхность |
Химическая стойкость |
|
430 (18/0) |
18% |
0% |
Магнитная |
Внешнее основание капсул для индукции |
Магнитные основания |
|
Серия 201 |
16-19.5% |
4% |
Немагнитная |
Бюджетные линейки посуды |
Бюджетные сковороды |
Как оценить OEM-завод по производству посуды из нержавеющей стали?
Базовые визуальные осмотры дают покупателям поверхностное представление об операционных мощностях завода при оценке профессионального OEM-производителя посуды из нержавеющей стали. Такие переменные, как ежедневный тоннаж и автоматизация оборудования, показывают, как работает предприятие определенного масштаба.
Знаете ли вы, какое именно давление склеивания использует ваш поставщик ежедневно? Огромные объемы капитала необходимы для осуществления современного производства с помощью автоматизированного оборудования.
Возможности производственного оборудования
Сильное механическое воздействие гарантирует структурную целостность при массовом производстве этих коммерческих продуктов. На заводах должны работать фрикционные прессы большой грузоподъемности для ковки идеального дна кастрюль.
Я помню, как забраковал целый транспортный контейнер глубоких сковородок, потому что процессу импакт-бондинга не хватало необходимого огромного давления, что приводило к деформации основания при нагреве.
-
**Фрикционные прессы**: Элитные предприятия используют массивные фрикционные прессы мощностью 2500 тонн для производства безупречных компонентов посуды методом импакт-бондинга.
-
**Гидравлическая вытяжка**: Тяжелые гидравлические машины применяют силу глубокой вытяжки под давлением 800 тонн на нескольких этапах производства.
-
**Печи для отжига**: Предприятия должны нагревать металлическую заготовку до 1050°C для восстановления исходной молекулярной структуры.
-
**Обрезка кромок**: Автоматические токарные станки обрезают излишки материала фланца с кромок с точностью до 0,1 мм.
-
**Автоматическая полировка**: Роботизированные манипуляторы полируют внутреннюю поверхность до тех пор, пока значения шероховатости не станут менее 0,2 микрона.
Заводские сертификаты качества
Доверие к устным обещаниям поставщиков делает ваши дорогостоящие поставки уязвимыми для массовых дефектов. Проверяемые сторонние сертификаты отличают элитных производителей от стандартных сборочных цехов в этой конкурентной отрасли. Эксперты SolamexHome проверяют эти критически важные глобальные учетные данные перед началом любого нового производственного цикла.
-
**Соответствие ISO**: Действующие заводы должны иметь активную структуру сертификации ISO 9001:2015 для систематических систем управления качеством.
-
**Аудиты BSCI**: Строгие аудиты социального соответствия гарантируют соблюдение гуманитарных трудовых практик на всей производственной цепочке.
-
**Пищевая безопасность**: Тестирование миграции материалов для производственных линий следует строгим правовым стандартам в соответствии с рекомендациями FDA и LFGB.
Основные компоненты в OEM-производстве посуды из нержавеющей стали!
Каждый отдельный компонент сковороды требует специализированных процессов изготовления для обеспечения окончательного коммерческого успеха вашего OEM-производителя посуды из нержавеющей стали. Создание полноценного сосуда для приготовления пищи требует множества сложных металлургических процессов, работающих в идеальном сочетании.
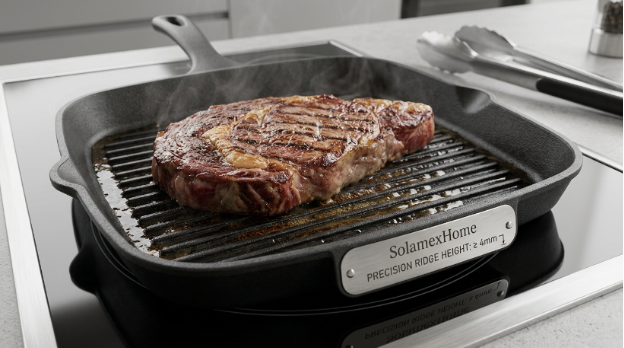
Самой важной инженерной задачей остается конструкция основания коммерческого сосуда для приготовления пищи. Эффективная теплопередача зависит от точного соединения различных проводящих металлических материалов для таких изделий, как сковороды-гриль и противни.
Проектирование капсулированного дна
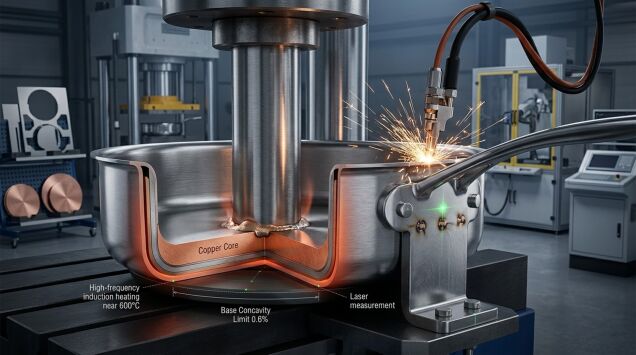
Стандартные стальные сплавы обладают низкой теплопроводностью для высококлассного профессионального приготовления пищи. Производители должны капсулировать проводящие металлические сердечники для достижения быстрого и равномерного нагрева.
-
**Алюминиевые сердечники**: Стандартные компоненты основания представляют собой диски из чистого алюминия толщиной от 3 до 5 миллиметров.
-
**Медные сердечники**: Профессиональные поварские линейки используют толстые медные сердечники, так как они обеспечивают быструю реакцию на резкие изменения температуры.
-
**Теплопроводность**: Медные сердечники обладают теплопроводностью 398 Вт/м·К, в то время как алюминий достигает 237 Вт/м·К.
-
**Ударная пайка**: Индукционный нагрев высокой частоты доводит капсулу до 600°C перед тем, как тяжелые машины приложат мощное гидравлическое давление.
-
**Вогнутость основания**: Инженерные цели устанавливают предел холодной вогнутости 0,6% для обеспечения правильного теплового расширения.
Системы крепления ручек
Игнорирование рисков крепления создает серьезные последствия для безопасности потребителей, использующих эту тяжелую посуду. Заводы используют точные инженерные методы для закрепления ручек на основном металлическом корпусе сосуда в каждом изделии серии Tri-Ply Hybrid Mirror. Понимает ли ваш менеджер по производству точную температуру, необходимую для правильной точечной сварки металла?
-
**Точечная сварка**: Электрический ток высокого напряжения сплавляет тяжелый кронштейн ручки с внешней поверхностью сковороды.
-
**Многоточечная сварка**: Коммерческие сковороды требуют минимум пяти точек сварки на одной и той же поверхности кронштейна.
-
**Тяжелая клепка**: Тяжелые заклепки из алюминия механически фиксируют кронштейн, проникая в внешнюю стенку сосуда.
-
**Выравнивание кронштейна**: Различные зажимные приспособления с лазерным наведением поддерживают допуски угла ручки в пределах 1,5 градусов.
-
**Тестирование крутящего момента**: Прикрепленная ручка должна выдерживать крутящий момент 150 Нм без структурного смещения.
Реальные сценарии для вашего OEM-производства посуды из нержавеющей стали!
Теоретические знания о производстве бесполезны, если инженеры не сочетают их с практическими навыками устранения неполадок на заводе для надежного OEM-производителя посуды из нержавеющей стали.
Производственные сборочные линии сталкиваются с серьезными техническими трудностями во время повседневных коммерческих операций. Технические эксперты на местах гарантируют, что глобальные производственные проблемы никогда не испортят воки и сковороды для стир-фрай внутри транспортного контейнера.
Сценарий первый: Расслоение основания при индукционном нагреве
Внезапное расслоение основания может разрушить вашу с трудом заработанную репутацию продукта на розничном рынке. Эта неудача случается, когда капсульное дно отделяется от основного корпуса сосуда под воздействием сильного тепла.
-
**Основная проблема**: Недостаточный нагрев в процессе пайки оставляет пустые карманы, где алюминий не приклеивается.
-
**Инженерное решение**: Инженеры должны поддерживать температуру индукционной катушки на уровне 600°C и увеличить время прессования.
-
**Валидационное тестирование**: Контролеры качества помещают сухие нагретые сковороды в ледяную воду для проверки на экстремальный термический шок.
Сценарий второй: Питтинговая коррозия после контакта с кислыми продуктами
Разгневанные потребители возвращают сковороды, страдающие от интенсивного черного питтинга после приготовления кислых томатных соусов. Заводы должны проводить 48-часовой тест в соляном тумане для каждой партии, чтобы гарантировать устойчивость материала. Работая над премиальной коммерческой линейкой прошлой зимой, внедрение ванны для пассивации азотной кислотой решило наш кошмар с питтинговой коррозией.
Согласно Marlin Steel, добавление молибдена делает нержавеющую сталь 316 более устойчивой к коррозии.
-
**Первопричина**: Неполная пассивация оставляет активные частицы железа на готовой варочной поверхности сковороды.
-
**Заводское решение**: Менеджеры предприятия должны обновить ванну для пассивации 20%-ным раствором азотной кислоты.
-
**Протоколы промывки**: Сборочные линии должны внедрить трехэтапную промывку деионизированной водой, чтобы остановить химическую реакцию.
Типы и варианты в каталогах OEM-производителей посуды из нержавеющей стали!
Разнообразные демографические группы потребителей требуют различных базовых структурных архитектур для успешного проникновения на розничный рынок с доверенным OEM-производителем посуды из нержавеющей стали.
Разработчики продукции должны определить количество слоев перед началом физической разработки прототипов для сковородок. Премиальный сегмент розничного рынка в настоящее время сосредоточен вокруг разработки долговечных 3-слойных (Tri-ply) изделий.
Конфигурации с металлическим покрытием (Multi-Ply Clad)
Плакирование металла соединяет плоские листы металла перед тем, как тяжелые машины штампуют форму сосуда. Эта передовая техника выводит проводящий металлический сердечник вверх через высокие вертикальные боковые стенки.
-
**Трехслойная конструкция (Tri-Ply)**: Стандартная для отрасли конфигурация использует внутренний металл 304, алюминиевый сердечник и внешнюю поверхность из стали 430.
-
**Общая толщина**: Стандартные трехслойные сосуды для приготовления пищи имеют непрерывную общую толщину стенок 2,5 миллиметра для оптимального распределения тепла.
-
**Пятислойная конструкция**: Элитные коммерческие варианты чередуют слои стали 304, алюминия, меди, алюминия и внешней стали 430.
-
**Проводимость боковых стенок**: Плакированные стенки передают тепло по горизонтали через объем пищи, что сокращает время приготовления.
-
**Метрики веса**: Сковороды с полным плакированием весят минимум на 25% больше по сравнению с моделями с импакт-бондингом.
Матрица методов конструкции основания
Сравните две основные производственные архитектуры, чтобы решить, какая конфигурация подходит вашему бренду.
|
Метод конструкции |
Материал сердечника |
Эффективность нагрева |
Стоимость производства |
|---|---|---|---|
|
Импакт-бондинг дна |
Толстый алюминиевый диск |
Высокая (только дно) |
Низкая |
|
Полное плакирование (Tri-Ply) |
Полный алюминиевый лист |
Очень высокая (равномерная) |
Премиум |
|
Медное плакирование (5 слоев) |
Медь + Алюминий |
Исключительная |
Высокая |
Технический контроль качества для партнеров OEM посуды из нержавеющей стали!
Доверие к заводским документам самоотчета почти всегда гарантирует массовые отказы продукции во время розничной дистрибуции для любого OEM-производителя посуды из нержавеющей стали. Умные покупатели должны использовать строгие условия сторонней инспекции перед санкционированием выпуска контейнеров перед отгрузкой. Технические инспекторы принимают или бракуют производственную партию сотейников на основе точных числовых заводских допусков.
Критические стандарты контроля
Заводские менеджеры должны соблюдать протоколы разрушающего и неразрушающего контроля для каждой производственной партии. Группы закупок должны установить стандарты приемлемого уровня качества (AQL) для всех коммерческих производственных циклов.
-
**Визуальная проверка поверхности**: Инспекторы следят за тем, чтобы нигде не было ожогов от полировки или неровных следов сварки.
-
**Допуски по размерам**: Диаметр готового сосуда должен оставаться в пределах 1,0 мм от утвержденных инженерных чертежей.
-
**Тестирование вогнутости**: Измерения вогнутости дна никогда не должны превышать 0,6% от общего диаметра плоской поверхности.
-
**Тестирование в соляном тумане**: Лаборатории подвергают образцы металла воздействию растворов хлорида натрия для подтверждения критических антикоррозийных свойств.
-
**Усталость ручки**: Тяжелые испытательные машины поднимают и опускают нагруженные сковороды десять тысяч раз для проверки долговечности.
Протоколы упаковки и транспортировки
Безупречное заводское производство ничего не значит, если физические товары будут повреждены во время морской перевозки от выбранного вами OEM-производителя посуды из нержавеющей стали. Профессиональным инженерам по упаковке необходимо точно определить характеристики гофрокартона для безопасной глобальной транспортировки.
-
**Испытание на падение**: Основные транспортные коробки должны выдерживать стандартные падения ISTA с высоты 36 дюймов без внутренних повреждений.
-
**Влагозащитные барьеры**: Рабочие упаковывают каждую отдельную сковороду в полиэтиленовый пакет, содержащий активные осушители из силикагеля.
-
**Паллетирование**: Складские рабочие должны штабелировать коробки не выше пяти слоев, чтобы предотвратить раздавливание нижних ярусов.
Советы по управлению циклом OEM для посуды из нержавеющей стали!
Эффективное производство требует синхронизированной логистики цепочки поставок во всей глобальной производственной сети для загруженного OEM-производителя посуды из нержавеющей стали. Пропуск хотя бы одной поставки сырья приведет к простою всей сборочной линии.
Умные покупатели заблаговременно планируют свои графики закупок перед пиковыми розничными сезонами. Forbes отмечает, что игнорирование рисков при поиске сырья вызывает заторы в цепочке поставок.
Сроки выполнения заказа и стратегии закупок
Знание того, как планировать работу загруженного завода, помогает избежать катастрофических ситуаций с отсутствием товара у розничных торговцев, управляющих OEM-производством посуды из нержавеющей стали в больших объемах. Эксперты по закупкам советуют планировать развертывание капитала вокруг этих стандартных коммерческих производственных этапов.
-
**Поиск сырья**: Заводы закупают стальные рулоны премиум-класса у сертифицированных комбинатов в течение 15–20 дней.
-
**Разработка оснастки**: Проектирование нового штампа требует от 30 до 45 дней интенсивной высокоточной обработки.
-
**Утверждение образца**: Ожидайте, что цикл изготовления предсерийного образца и его утверждения клиентом продлится 14 дней.
-
**Массовое производство**: Десять тысяч единиц проходят через стандартные сборочные линии за 35–45 дней.
-
**Буферы доставки**: Менеджеры проектов должны закладывать 10 дополнительных дней на финальные проверки и задержки при погрузке в порту.
Топ-5 основных часто задаваемых вопросов (FAQ)!
Что определяет спецификацию настоящей нержавеющей стали 18/10?
Премиальный сплав содержит 18% хрома для предотвращения ржавчины при постоянном ежедневном использовании. Специальное добавление 10% никеля улучшает визуальный блеск и сопротивляется сильной кислотной коррозии в любых условиях приготовления пищи.
Почему индукционным плитам требуется дно из стали марки 430?
Тяжелая марка 430 не содержит никеля, так как она состоит из сырого магнитного железа. Сырое железо создает необходимое магнитное поле, которое требуется индукционным катушкам для работы.
Чем импакт-бондинг отличается от традиционной пайки?
Традиционная пайка опирается на хрупкие химические флюсы для соединения различных металлических частей. Импакт-бондинг использует огромный фрикционный пресс и высокочастотный нагрев для сплавления тяжелых металлов.
Что вызывает белые пятна кальция внутри новых сковородок?
Неисправные заводские промывочные линии не могут удалить отложения жесткой воды с полированной металлической поверхности. Замена системы финальной промывки на чистую воду обратного осмоса устраняет эти досадные поверхностные визуальные дефекты.
Может ли стандартная точечная сварка удержать тяжелые коммерческие литые ручки?
Стандартная сварка подходит для легких потребительских товаров, используемых на обычных домашних кухнях. Коммерческие реализации требуют многоточечной конфигурации точечной сварки высокого напряжения для обеспечения десятилетий стабильности конструкции при экстремальных физических нагрузках.
Заключение
Прохождение полного набора заводских аудитов остается жизненно важным критерием при выборе надежного OEM-производителя посуды из нержавеющей стали. Производители должны проверять давление при импакт-бондинге и точные марки металла. Свяжитесь с SolamexHome сегодня на нашем официальном корпоративном сайте, чтобы создать свою индивидуальную линию элитного производства и завоевать мировой рынок кухонной посуды без внезапных задержек в производстве.
Производитель стеклянных бутылок для воды: как обеспечить качество уровня Elite Solamex?
Наборы посуды для супермаркета: почему прозрачные крышки увеличивают продажи?