不锈钢厨具 OEM 指南:掌控精英制造
引言
如果工厂质量不稳定,您的市场表现将难以为继。寻找并建立与可靠的不锈钢厨具 OEM 供应商的合作关系至关重要。本文将详细阐述先进制造所需的技术规范,为您提供关键的数据支持,助您在避开生产延误的同时,顺利承接大型商业订单。
不锈钢厨具 OEM 战略基石
与可靠的不锈钢厨具 OEM 合作时,制定严格的材料规格是确保商业成功的基石。在进行大规模量产时,部分工厂可能会使用廉价金属替代优质原材料。
聪明的买家必须在法律合同中明确具体的冶金要求。设定初始材料基准可以防止供应链下游出现大规模的产品失效。例如,在订购汤锅(Stockpots & Soup Pots)时,工厂工程师必须清楚了解铬和镍的准确化学百分比。
根据我在广州审计工厂的经验,曾亲眼目睹供应商将优质钢材更换为低价钢材,这让我深刻意识到原材料验证的重要性。您的工厂是否会对钢卷进行定期的化学成分测试?
材料牌号选择协议
金属合金的选择直接决定了热性能和耐腐蚀性。精英制造工厂会根据商业用途对原材料进行分类。WebstaurantStore 指出,304 型不锈钢含有镍,具有卓越的耐腐蚀性。
-
**奥氏体钢 (Austenitic Grades):** 对于优质 304 钢合金,制造商要求铬含量至少为 18%,镍含量至少为 8%。
-
**铁素体钢 (Ferritic Grades):** 标准 430 系列含有 18% 的铬且不含镍,以保持关键的磁性,适用于电磁炉底座。
-
**钼添加剂 (Molybdenum Additions):** 工程师会在优质 316 船用级材料中加入 2% 的钼,以防止极端酸性环境下的腐蚀。
-
**碳含量限制 (Carbon Limits):** 工厂规格要求碳含量最大为 0.08%,以避免产生多余的碳化物析出。
-
**抗拉强度 (Tensile Strength):** 优质奥氏体钢的抗拉强度超过 515 MPa,可抵抗商业环境中的冲击。
-
**屈服强度 (Yield Strength):** 这种金属材料可承受 205 MPa 的压力,适应高强度的商业厨房使用。
钢材等级对比矩阵
了解冶金差异有助于采购经理在订购三层不锈钢厨具(3-ply Stainless Steel Cookware)时优化预算。
|
钢材等级 |
铬 % |
镍 % |
磁性 |
铸造特性 |
主要制造用途 |
|---|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
无磁性 |
锅体及内衬 |
优质厨具主体 |
|
316 (18/10) |
18% |
10% |
无磁性 |
顶级耐腐蚀烹饪表面 |
抗化学腐蚀应用 |
|
430 (18/0) |
18% |
0% |
有磁性 |
导磁外部底座封装 |
电磁炉底座 |
|
201 系列 |
16-19.5% |
4% |
无磁性 |
经济型厨具生产线 |
廉价平底锅 |
如何评估不锈钢厨具 OEM 工厂?
单纯的视觉考察只能给买家留下工厂产能的表面印象。在评估专业不锈钢厨具 OEM 时,日产量和机械自动化程度更能反映其真实规模。
您是否了解供应商日常使用的具体复合压力?现代化的自动化生产需要巨大的资本投入。
生产机械能力
巨大的机械压力是确保大批量生产品质的关键。工厂必须配备高吨位的摩擦压力机,以打造完美的锅底。
我记得曾拒绝过一整集装箱的深炸锅(Deep Fry Pans),原因就是打底过程压力不足,导致锅底在受热时发生变形。
-
**摩擦压力机 (Friction Presses):** 精英工厂使用 2500 吨级的摩擦压力机,生产完美的打底烹饪组件。
-
**液压拉伸 (Hydraulic Stretching):** 重型液压机在多个制造环节中使用 800 吨的压力进行深冲加工。
-
**退火炉 (Annealing Furnaces):** 工厂必须将金属毛坯加热至 1050°C,以恢复其分子结构。
-
**修边 (Edge Trimming):** 自动车床以 0.1mm 的精度修剪多余的边缘材料。
-
**自动抛光 (Automatic Polishing):** 机械臂将内部表面粗糙度优化至 0.2 微米以下。
工厂质量认证
仅凭口头承诺会让您的昂贵货物面临缺陷风险。在竞争激烈的行业中,可验证的第三方认证是区分精英制造商与普通作坊的关键。SolamexHome 的专家会在投产前核实以下全球认证:
-
**ISO 合规性:** 工厂必须拥有有效的 ISO 9001:2015 质量管理体系认证。
-
**BSCI 审计:** 严格的社会责任审计,确保整个生产链符合人道主义劳工标准。
-
**食品安全:** 生产线的材料迁移测试必须符合 FDA 和 LFGB 严格法律标准。
不锈钢厨具 OEM 生产的核心组件
厨具的每个组件都需要专门的制造工艺。制造一个完整的锅具需要多种复杂的冶金过程完美配合。
其中,最具挑战性的工程在于商业级锅具的底部构造。有效的热传递取决于不同导热金属的精确结合,如煎烤盘(Grill Pans & Griddles)。
复合底工程 (Encapsulated Bottom)
标准钢合金在专业烹饪中的热导率较低。制造商必须封装导热金属芯,以实现快速且均匀的加热。
-
**铝芯:** 标准底座组件包含厚度为 3 毫米至 5 毫米的纯铝盘。
-
**铜芯:** 专业厨师系列使用厚铜芯,因其能对温度变化做出极快反应。
-
**热导率:** 铜的热导率为 398 W/m·K,而铝为 237 W/m·K。
-
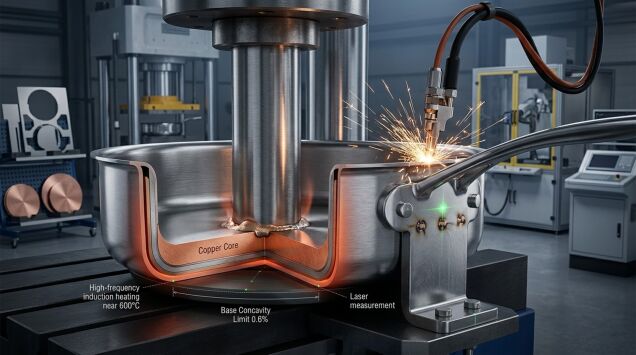
**冲击钎焊 (Impact Brazing):** 高频感应加热将外壳加热至 600°C,然后通过重型机器施加巨大的液压。
-
**底部凹度:** 工程目标规定冷态凹度限制为 0.6%,以允许热膨胀。
手柄连接系统
忽视连接风险会给消费者带来严重的安全隐患。工厂在生产 Tri-Ply Hybrid Mirror 系列时,采用精确的工程方法将手柄固定在锅体上。您的生产经理是否了解点焊所需的精确温度?
-
**点焊 (Spot Welding):** 高压电流将重型手柄支架熔合在锅具外表面。
-
**多点焊接:** 商业用锅要求在同一个支架面上至少有五个焊点。
-
**重型铆接:** 铝制重型铆钉通过穿透锅壁实现机械锁定。
-
**支架校准:** 激光引导夹具将手柄角度偏差控制在 1.5 度以内。
-
**扭矩测试:** 安装后的手柄必须承受 150 Nm 的扭矩而无结构位移。
不锈钢厨具 OEM 生产的真实案例
理论知识必须配合实际的工厂排障技能。现场技术专家能确保生产问题不会毁掉集装箱里的炒锅(Woks & Stir Fry Pans)。
场景一:电磁加热时的锅底脱层
锅底脱层会严重损害您的品牌声誉。这种情况发生在高温下复合底与锅体分离时。
-
**根本原因:** 钎焊过程中加热不足,导致铝材未能完全结合。
-
**工程解决方案:** 工程师必须将感应线圈保持在 600°C 并延长压紧时间。
-
**验证测试:** 质检员将干热的锅放入冷水中进行极冷极热冲击测试。
场景二:接触酸性食物后的点蚀
如果烹饪酸性番茄酱后锅底出现黑点,消费者会选择退货。工厂必须对每批产品进行 48 小时盐雾测试。在去年冬天为一个高端商业系列工作时,我们通过硝酸钝化处理解决了点蚀问题。
根据 Marlin Steel 的研究,添加钼使 316 不锈钢更具耐腐蚀性。
-
**根本原因:** 钝化不彻底导致活性铁颗粒残留在烹饪表面。
-
**工厂解决方案:** 升级钝化池,使用 20% 的硝酸溶液。
-
**清洗规程:** 生产线必须实施三阶段去离子水清洗以停止化学反应。
不锈钢厨具 OEM 目录中的类型与变化
为了成功渗透零售市场,产品开发人员必须在为煎锅(Frying Pans & Skillets)制作原型之前定义层数(Ply Count)。目前高端市场主要围绕耐用的三层(Tri-ply)结构展开。
多层复合结构 (Multi-Ply Clad)
这种技术在冲压成型前将多层金属板结合在一起,使导热芯延伸至侧壁。
-
**三层结构:** 行业标准配置为 304 内壁、铝芯和 430 外壁。
-
**整体厚度:** 标准三层厨具拥有 2.5 毫米的连续壁厚,分布均匀。
-
**五层结构:** 精英级商业配置交替使用 304、铝、铜、铝和 430 外层钢。
-
**侧壁导热:** 复合壁能将热量侧向传递,缩短烹饪时间。
底部构造方法矩阵
|
制造方法 |
核心材料 |
加热效率 |
制造成本 |
|---|---|---|---|
|
复合底 (Impact Bonded) |
厚铝盘 |
高(仅底部) |
低 |
|
全复合 (Tri-Ply) |
整块铝片 |
极高(均匀) |
溢价 |
|
铜复合 (5-Ply) |
铜 + 铝 |
卓越 |
高 |
不锈钢厨具 OEM 合作伙伴的技术质检
在零售分销过程中,完全信任工厂的自检报告往往会导致产品失效。聪明的买家在放行集装箱前会执行严格的第三方检验。
-
**视觉表面检查:** 确保没有抛光烧伤或未打磨的焊痕。
-
**尺寸公差:** 成品直径误差必须控制在 1.0mm 以内。
-
**凹度测试:** 底部凹度测量值不得超过总直径的 0.6%。
-
**盐雾测试:** 验证抗腐蚀性能。
-
**手柄疲劳测试:** 机械提拉万次以测试耐用性。
包装与运输规程
如果产品在海运过程中受损,完美的制造也将毫无意义。
-
**跌落测试:** 外箱必须承受 ISTA 标准 36 英寸跌落。
-
**防潮:** 使用聚乙烯袋和硅胶干燥剂密封每个锅具。
-
**托盘化:** 堆叠高度不得超过五层,以防压损。
管理不锈钢厨具 OEM 生产的顶级建议
高效生产需要同步的供应链物流。Forbes 指出,忽视原材料采购风险会导致瓶颈。
交付周期与采购策略
-
**原材料采购:** 需 15 至 20 天从认证钢厂采购优质钢卷。
-
**模具开发:** 设计新模具需要 30 至 45 天。
-
**样品确认:** 预生产样品确认周期通常为 14 天。
-
**大规模生产:** 一万件产品的标准生产周期为 35 至 45 天。
-
**物流缓冲:** 建议预留 10 天用于最终检验和装港延迟。
5 大核心常见问题
-
**什么是真正的 18/10 不锈钢规格?** 含有 18% 铬以防锈,10% 镍以提升光泽和耐酸腐蚀性。
-
**为什么电磁炉需要 430 级钢底?** 430 级不含镍,具备磁性,这是电磁感应加热所必需的。
-
**复合底与传统钎焊有何区别?** 钎焊依赖易碎的助焊剂,而复合底(Impact Bonding)使用巨大压力和高频加热将金属熔合。
-
**新锅内部出现白色钙点是什么原因?** 这是由于工厂清洗线未能去除硬水沉积物。改用反渗透水清洗即可解决。
-
**点焊能固定重型商业手柄吗?** 商业应用需要多点高压点焊配置,以确保在极端压力下的结构稳定性
结论
在选择可靠的不锈钢厨具 OEM 时,获取完整的工厂审计报告是至关重要的标准。制造商必须验证复合压力和精确的金属等级。立即访问 SolamexHome 官方网站联系我们,打造您的定制奢华生产线,征服全球厨具市场。
玻璃水瓶制造商:如何采购 Solamex 顶级品质?
超市炊具套装:为什么透明盖子能促进销量?