Guide OEM des ustensiles de cuisine en acier inoxydable : Maîtriser la fabrication d'élite ?
Introduction
Les baisses de qualité constantes des usines peuvent détruire votre succès sur le marché. Il est donc essentiel de trouver un fournisseur OEM fiable. Ce guide définit les spécifications techniques nécessaires pour une fabrication avancée et vous fournit les données exploitables pour sécuriser de grandes séries de production sans retards massifs.
Fondements d'une stratégie OEM d'ustensiles de cuisine
Le succès de l'approvisionnement repose sur des spécifications de matériaux rigoureuses. Lors des productions de masse, certaines usines peuvent substituer des alliages de qualité par des matériaux moins coûteux.
Les acheteurs avertis doivent stipuler des exigences métallurgiques exactes dans leurs contrats. Cela prévient les défaillances de produits dans la chaîne d'approvisionnement. Par exemple, pour les marmites (Stockpots), les ingénieurs doivent connaître les pourcentages exacts de chrome et de nickel.
Protocoles de sélection des nuances de matériaux
Le choix de l'alliage détermine la performance thermique et la résistance à la corrosion. Les usines d'élite séparent les matières premières selon leur usage final. L'acier inoxydable de type 304 contient du nickel et offre une résistance supérieure à la corrosion.
-
**Nuances austénitiques (304/316) :** Pour l'acier 304 premium, un mélange d'au moins 18 % de chrome et 8 % de nickel est requis.
-
**Nuances ferritiques (430) :** La série 430 contient 18 % de chrome et 0 % de nickel, ce qui la rend magnétique et idéale pour les fonds compatibles avec l'induction.
-
**Additifs au molybdène :** La nuance 316 inclut 2 % de molybdène pour résister à la corrosion acide extrême.
-
**Limites de carbone :** Un maximum de 0,08 % de carbone est requis pour éviter la corrosion intergranulaire.
Matrice de comparaison des nuances d'acier
|
Nuance d'acier |
Chrome % |
Nickel % |
Magnétisme |
Utilisation principale |
|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
Non |
Corps des récipients et parois internes |
|
316 (18/10) |
18% |
10% |
Non |
Surfaces de cuisson hautement résistantes |
|
430 (18/0) |
18% |
0% |
Oui |
Fonds pour plaques à induction |
|
Série 201 |
16-19,5% |
4% |
Non |
Gammes d'entrée de prix |
Comment évaluer une usine OEM ?
Les inspections visuelles ne suffisent pas. Analysez le tonnage quotidien et le niveau d'automatisation des machines.
-
**Presses à friction :** Les usines d'élite utilisent des presses de 2500 tonnes pour forger des fonds capsulés parfaits.
-
**Étirage hydraulique :** Des machines de 800 tonnes sont utilisées pour l'emboutissage profond.
-
**Fours de recuit :** Le chauffage à 1050°C restaure la structure moléculaire après le formage.
-
**Certifications :** Vérifiez la conformité ISO 9001:2015, les audits BSCI et les normes de sécurité alimentaire FDA/LFGB.
Composants clés de la production OEM
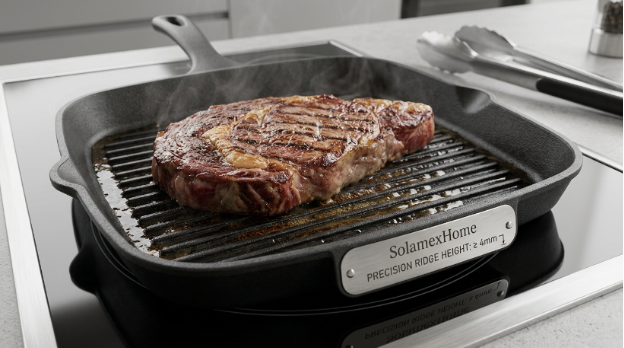
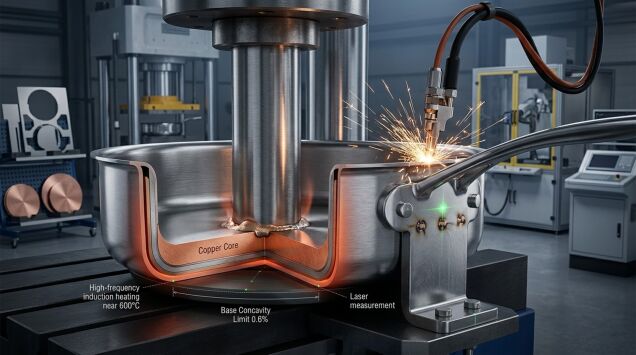
Le défi majeur est la construction du fond. Le transfert thermique dépend de l'assemblage précis de différents métaux, notamment pour les poêles à griller (Grill Pans).
Ingénierie des fonds capsulés (Encapsulated Bottom)
L'acier étant un mauvais conducteur, on utilise des cœurs en aluminium ou en cuivre.
-
**Cœurs en aluminium :** Généralement de 3 à 5 mm d'épaisseur.
-
**Cœurs en cuivre :** Utilisés pour les gammes professionnelles pour une réponse thermique rapide.
-
**Brasage par impact :** Le chauffage par induction à 600°C permet de fusionner les métaux sous une pression hydraulique massive.
Systèmes de fixation des poignées
La sécurité est primordiale. Nous utilisons le soudage par points et le rivetage haute résistance.
-
**Soudage par points :** Un minimum de cinq points de soudure est requis pour les poêles commerciales.
-
**Test de torsion :** Les poignées doivent supporter 150 Nm de couple sans bouger.
Scénarios réels et dépannage
-
**Scénario : Délamination du fond.** Cause : Chaleur insuffisante lors du brasage. Solution : Maintenir l'induction à 600°C et augmenter le temps de pressage.
-
**Scénario : Corrosion par piqûres.** Souvent causée par des aliments acides. Solution : Un bain de passivation à l'acide nitrique (20 %) suivi d'un rinçage à l'eau déionisée.
Types et variations
Le marché premium privilégie les configurations Multi-Ply (Tri-Ply ou 5-Ply) pour les poêles à frire (Frying Pans).
-
**Tri-Ply :** Intérieur 304 / Cœur aluminium / Extérieur 430. Permet une diffusion uniforme de la chaleur jusqu'en haut des parois.
Contrôle qualité et logistique
Ne vous fiez jamais uniquement aux rapports de l'usine. Utilisez des inspecteurs tiers.
-
**Normes d'inspection :** Vérifications visuelles, tolérances dimensionnelles (±1,0 mm), tests au brouillard salin et fatigue des poignées (10 000 cycles).
-
**Protocoles de transport :** Tests de chute ISTA (36 pouces) et barrières d'humidité (gel de silice) sont essentiels.
Conclusion
Le partenariat avec un OEM fiable nécessite des audits complets. Vérifiez les pressions de collage et les nuances de métaux. Contactez **SolamexHome** dès aujourd'hui sur notre site officiel pour créer votre ligne de fabrication de luxe.
Fabricant de bouteilles d'eau en verre : comment s'approvisionner en qualité élite Solamex ?
Batteries de cuisine pour supermarché : pourquoi les couvercles transparents stimulent-ils les ventes ?