ステンレス製調理器具OEMガイド:エリート製造を極める?
はじめに
工場からの絶え間ない品質の低下は、適切なサプライヤーを見つけない限り、市場での成功を台無しにします。そのため、信頼できるステンレス製調理器具OEMとの高度な製造に必要な技術仕様を定義します。大規模な商業生産を大幅な遅延なく実現するための重要な能力として、実行可能なデータへのアクセスが必要です。
ステンレス製調理器具OEM戦略の基盤!
工場生産を調達するには、信頼できるステンレス製調理器具OEMと提携する際に一貫した商業的成功を確実にするために、譲れない材料仕様が必要です。さらに、製造施設は大規模なバルク生産の過程で、より安価な金属材料に置き換えることがよくあります。
賢明なバイヤーは、サプライヤーとの法的契約の中で具体的な冶金学的要件を規定しなければなりません。初期の材料基準要件を確保することで、複雑なサプライチェーン全体で大規模な製品不良を防ぐことができます。工場のエンジニアは、ストックポットやスープポットの注文ごとに、クロムとニッケルの正確な化学的割合を知る必要があります。
広州で工場を監査していた初期の頃、サプライヤーがプレミアム鋼を格安鋼にすり替えるのを目撃しました。これは私に原材料検証の厳しい現実を教えてくれました。現在の工場は、鋼製コイルの化学組成テストを何回実施していますか?
材料グレード選定プロトコル
金属合金の選択は、熱性能と最終的な耐食性を決定します。エリート製造施設では、最終的な商業用途によって原材料を分離しています。WebstaurantStoreによると、304型ステンレス鋼にはニッケルが含まれており、優れた耐食性を提供します。
-
**オーステナイト系グレード**: プレミアム304鋼合金の場合、メーカーは少なくとも18%のクロムと8%のニッケルの混合を必要とします。
-
**フェライト系グレード**: 標準の430シリーズには、重要な磁気特性を維持するために18%のクロムと0%のニッケルが含まれています。
-
**モリブデン添加**: エンジニアは、プレミアム316マリングレード材料の極端な酸腐食を防ぐために2%のモリブデンを含めます。
-
**炭素制限**: 工場の仕様では、不要な炭化物の析出を避けるために、最大炭素含有量を0.08%にするよう要求しています。
-
**引張強度**: 重いオーステナイト系グレードは、商業的な衝撃力に耐えるために515 MPa以上を提供します。
-
**耐力**: 強力な金属材料は、商業用厨房での激しい使用中、205 MPaの圧力制限に耐えます。
鋼種比較マトリックス
冶金学的な違いを理解することは、調達マネージャーが3層ステンレス製調理器具の大規模な商業注文のために製造予算を最適化するのに役立ちます。賢明な工場の決定を下すために、以下の主要な化学仕様を比較してください。
|
鋼種 |
クロム % |
ニッケル % |
磁性 |
鋳造特性 |
主な製造用途 |
|---|---|---|---|---|---|
|
304 (18/8) |
18% |
8% |
非磁性 |
器体および内部ライニング |
プレミアム容器 |
|
316 (18/10) |
18% |
10% |
非磁性 |
プレミアム耐食調理面 |
化学的耐性 |
|
430 (18/0) |
18% |
0% |
磁性 |
IH対応外部底カプセル |
磁性ベース |
|
201 シリーズ |
16-19.5% |
4% |
非磁性 |
予算重視の調理器具ライン |
低価格フライパン |
ステンレス製調理器具OEM工場の評価方法は?
基本的な外観検査は、専門的なステンレス製調理器具OEMを評価する際、バイヤーに工場の稼働能力についての表面的な印象を与えます。1日のトン数や機械の自動化などの変数は、特定の規模がどのように運営されているかを示します。
サプライヤーが日常的に採用している具体的な接合圧力を把握していますか?自動化された機械を通じて現代的な生産を行うには、莫大な資本が必要です。
生産機械の能力
強力な機械的力は、これらの商業製品の量産中の構造的完全性を保証します。ポットの完璧な底を鍛造するためには、高トンの摩擦プレスが工場で稼働していなければなりません。
インパクトボンディングプロセスに必要な大規模な圧力が不足していたために、底が熱で歪んでしまい、ディープフライパンの輸送コンテナ1つ分をまるごと拒絶したことを覚えています。
-
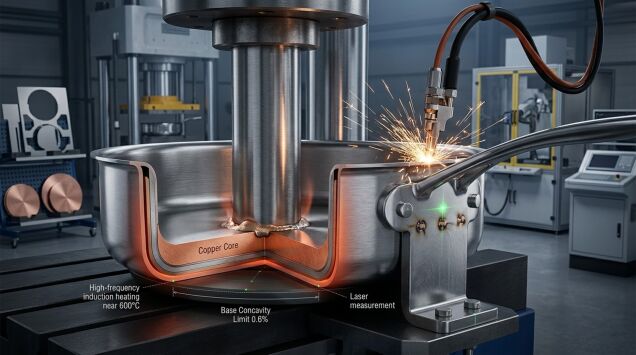
**摩擦プレス**: エリート施設では、完璧なインパクトボンディング調理コンポーネントを製造するために、大規模な2500トン容量の摩擦プレスを稼働させています。
-
**油圧ストレッチング**: 重い油圧機械が、複数の製造ステップにわたって800トンの圧力をかけ、深絞り力を適用します。
-
**焼鈍炉**: 施設は、元の分子構造を復元するために、金属ブランクを1050°Cまで加熱する必要があります。
-
**エッジトリミング**: 自動旋盤機が、正確な0.1mmの測定公差でエッジから余分なフランジ材料をトリミングします。
-
**自動研磨**: ロボットアームが、内部表面の粗さの値が0.2ミクロン未満になるまで研磨します。
工場の品質認証
サプライヤーからの口約束を信じることは、高価な出荷品を大規模な欠陥の危険にさらすことになります。検証可能なサードパーティ認証は、この競争の激しい業界において、エリートメーカーを標準的な組立ワークショップと差別化します。SolamexHomeの専門家は、新しい生産を開始する前に、これらの重要なグローバルな資格を検証します。
-
**ISO準拠**: 稼働中の工場は、体系的な品質管理システムのために、有効なISO 9001:2015認証の枠組みを所有していなければなりません。
-
**BSCI監査**: 厳格な社会的コンプライアンス監査により、生産チェーン全体を通じて人道的な労働慣行が遵守されていることが保証されます。
-
**食品安全**: 生産ラインの材料移行テストは、FDAおよびLFGBガイドラインに従って厳格な法的基準に従います。
ステンレス製調理器具OEM生産のコアコンポーネント!
フライパンの各個別のコンポーネントは、ステンレス製調理器具OEMにとって最終的な商業的成功を確実にするために、専用の製造プロセスを必要とします。完全な調理容器を構築するには、完璧な組み合わせで機能する多くの複雑な冶金プロセスが必要です。
最も重要なエンジニアリング上の課題は、商業用調理容器のベース構造です。効果的な熱伝達は、グリルパンやグリドルなどのアイテムに対して、異なる導電性金属材料の正確な接合にかかっています。
カプセル底のエンジニアリング
標準的な鋼合金は、ハイエンドのプロ用調理用途には熱伝導率が低いです。メーカーは、迅速かつ均一な加熱性能を達成するために、導電性の金属コアをカプセル化する必要があります。
-
**アルミニウムコア**: 標準的なベースコンポーネントは、厚さ3mmから5mmの純アルミニウムディスクを特徴としています。
-
**銅コア**: プロのシェフラインは、急激な温度変化に対する迅速な反応を提供するため、厚い銅コアを使用しています。
-
**熱伝導率**: 銅コアは398 W/m·Kの熱伝導率を持ち、アルミニウムは237 W/m·Kに達します。
-
**インパクトブレイジング**: 高周波誘導加熱により、カプセルを600°Cまで加熱してから、重い機械が大規模な油圧圧力を加えます。
-
**ベース凹凸**: エンジニアリングの目的は、適切な熱膨張を可能にするために、コールド凹限度を0.6%に規定しています。
ハンドル取り付けシステム
取り付けのリスクを無視することは、これらの重い調理容器を使用する消費者にとって深刻な安全上の問題を引き起こします。工場は、Tri-Ply Hybrid Mirrorシリーズの全ユニットにおいて、ハンドルのメインの金属容器本体への固定に精密なエンジニアリング手法を利用しています。あなたの生産マネージャーは、適切な金属スポット溶接に必要な正確な温度を理解していますか?
-
**スポット溶接**: 高電圧の電気電流が、重いハンドルのブラケットをフライパンの外面に融合させます。
-
**多点溶接**: 商業用フライパンは、全く同じブラケット面に最低5つの溶接ポイントを必要とします。
-
**ヘビーリベット**: アルミニウム製の重いリベットが、容器の外面壁を貫通することでブラケットを機械的にロックします。
-
**ブラケットの配置**: さまざまなレーザーガイド付きジグが、ハンドル角度の許容誤差を1.5度以内に維持します。
-
**トルクテスト**: 取り付けられたハンドルは、構造的な滑りを起こすことなく、150 Nmの重いねじりトルクに耐えなければなりません。
ステンレス製調理器具OEMの現実的なシナリオ!
理論的な製造知識は、信頼できるステンレス製調理器具OEMのために、エンジニアが実用的な工場のトラブルシューティングスキルと組み合わせない限り、役に立ちません。
生産組立ラインは、日常的な商業製造業務中に厳しい技術的摩擦に直面します。現地の技術専門家は、グローバルな製造問題が輸送コンテナ内の中華鍋やフライパンを台無しにしないようにします。
シナリオ1:誘導加熱中のベース剥離
突然のベース剥離は、小売市場で苦労して獲得した製品の評判を壊す可能性があります。この故障は、激しい熱の下でカプセル底がメインの容器本体から分離したときに発生します。
-
**根本的な問題**: ブレイジングプロセス中の加熱が不十分なため、アルミニウムが結合できない空洞が残ります。
-
**エンジニアリングの修正**: エンジニアは誘導加熱コイルを600°Cに保ち、プレス時間を延長する必要があります。
-
**検証テスト**: 品質管理者は、極端な熱衝撃をテストするために、乾熱したフライパンを氷水に入れます。
シナリオ2:酸性食品接触後の点食(ピッティング)
酸性のトマトソースを調理した後に激しい黒い点食が発生したフライパンを、怒った消費者が返品してきます。工場は、材料の耐性を保証するために、各バッチに対して48時間の塩水噴霧テストを実施しなければなりません。昨年の冬、プレミアム商業ラインで作業していた際、硝酸パッシベーションバスを導入することで、点食腐食の悪夢を解決しました。
Marlin Steelによると、モリブデンを追加することで316ステンレス鋼の耐食性が向上します。
-
**根本原因**: パッシベーションが不完全なため、仕上げられたフライパンの調理面に活性鉄粒子が残っています。
-
**工場の修正**: 施設のマネージャーは、20%の硝酸溶液でパッシベーションバスをアップグレードする必要があります。
-
**すすぎプロトコル**: 組立ラインは、化学反応を止めるために、3段階の脱イオン水すすぎを導入しなければなりません。
ステンレス製調理器具OEMカタログの種類とバリエーション!
多様な消費者の属性は、信頼できるステンレス製調理器具OEMとの小売市場への浸透を成功させるために、異なる基礎的な構造アーキテクチャを必要とします。
製品開発者は、フライパンやスキレットの物理的なプロトタイプ開発を開始する前に、層数を定義する必要があります。小売市場のプレミアムセグメントは現在、耐久性のある3層(Tri-ply)開発を中心に展開しています。
マルチプライ・クラッド構成
メタルクラッディングは、重い機械が容器の形状をスタンプする前に、金属の平らなシートを結合させます。この高度な技術により、導電性金属コアが高い垂直のサイドウォールまで引き上げられます。
-
**3層(Tri-Ply)構造**: 業界標準の構成では、304内部金属、アルミニウムコア、および430外部を使用します。
-
**全体の厚さ**: 標準的な3層調理容器は、最適な熱分布のために連続した2.5mmの合計壁厚を備えています。
-
**5層構造**: エリート商業アレンジメントでは、304金属、アルミニウム、銅、アルミニウム、および430外部鋼の層を交互に配置します。
-
**サイドウォールの伝導性**: クラッド壁は熱を食材の体積全体に横方向に伝え、調理時間を短縮します。
-
**重量メトリクス**: 完全クラッドのスキレットは、インパクトボンディングモデルと比較して、最低25%重くなります。
ベース構造方法マトリックス
上位2つの製造アーキテクチャを比較して、どの構成がブランドポートフォリオに適合するかを決定してください。
|
構造方法 |
コア材料 |
加熱効率 |
製造コスト |
|---|---|---|---|
|
インパクトボンディングベース |
厚いアルミニウムディスク |
高い(底面のみ) |
低い |
|
フルクラッド(3層) |
フルアルミニウムシート |
非常に高い(均一) |
プレミアム |
|
銅クラッド(5層) |
銅 + アルミニウム |
卓越した |
高い |
ステンレス製調理器具OEMパートナーのための技術的品質管理!
工場の自己報告ドキュメントを信じることは、あらゆるステンレス製調理器具OEMの小売流通において、ほぼ間違いなく大規模な製品不良を保証します。賢明なバイヤーは、出荷前のコンテナリリースを承認する前に、厳格なサードパーティ検査条件を利用しなければなりません。技術検査官は、正確な数値による工場の許容誤差に基づいて、ソースパンの生産バッチの合否を決定します。
重要な検査基準
工場のマネージャーは、すべての生産ロットに対して破壊および非破壊テストプロトコルを実施しなければなりません。調達チームは、すべての商業製造の実行に対して、合格品質限界(AQL)基準を確立しなければなりません。
-
**外観表面チェック**: 検査官は、研磨焼けや混合されていない溶接跡がどこにも存在しないことを確認します。
-
**寸法公差**: 完成した容器の直径は、承認されたエンジニアリング図面の1.0mm以内に収まらなければなりません。
-
**凹凸テスト**: 底の凹凸測定値は、総平坦直径測定値の0.6%を超えてはなりません。
-
**塩水噴霧テスト**: ラボは金属サンプルを塩化ナトリウム溶液にさらし、重要な耐食特性を検証します。
-
**ハンドル疲労**: 重い試験機が、耐久性をテストするために加重されたフライパンを1万回持ち上げ、下げます。
パッケージングおよび輸送プロトコル
選択したステンレス製調理器具OEMからの海上貨物の輸送中に物理的な製品が損傷を受けた場合、完璧な工場製造は何の意味も持ちません。専門のパッケージングエンジニアは、安全なグローバル輸送のために正確な段ボールの定格を特定する必要があります。
-
**落下テスト**: マスター出荷用カートンは、内部の損傷を示すことなく、36インチからの標準的なISTA落下に耐えなければなりません。
-
**防湿バリア**: 作業員は、活性シリカゲル乾燥剤を含むポリエチレン袋の中に各個別のフライパンを密封します。
-
**パレット積み**: 倉庫作業員は、下層の潰れを防ぐために、マスターカートンを5層を超えて積み上げてはなりません。
ステンレス製調理器具OEMの稼働を管理するためのトップヒント!
効率的な生産には、多忙なステンレス製調理器具OEMのために、グローバル製造ネットワーク全体にわたって同期されたサプライチェーンロジスティクスが必要です。原材料の配送を一度でも逃すと、組立ライン全体が滞ります。
賢明なバイヤーは、繁忙なピーク小売シーズンの前に、複雑な調達スケジュールを確保します。Forbesは、原材料調達のリスクを無視することがサプライチェーンのボトルネックを引き起こすと指摘しています。
リードタイムと調達戦略
多忙な工場のスケジュール設定方法を知ることは、大量のステンレス製調理器具OEMを管理する小売業者から、悲惨な在庫切れの状況を遠ざけます。調達の専門家は、これらの標準的な商業製造のマイルストーンを中心に資本の展開を計画することを勧めています。
-
**原材料調達**: 工場は、認定された工場からプレミアム品質の鋼製コイルを15〜20日間にわたって調達します。
-
**金型開発**: 新しいプレス金型の設計には、30〜45日間の集中的な精密加工作業が必要です。
-
**サンプル承認**: 量産前サンプルの製造と顧客の承認サイクルには14日間かかると予想してください。
-
**量産**: 標準的な組立ラインでは、35〜45日間で1万台が通過します。
-
**出荷バッファ**: プロジェクトマネージャーは、最終検査と港の積み込みの遅延に対応するために、さらに10日間の余裕を設ける必要があります。
トップ5の重要なFAQ!
真の18/10ステンレス鋼仕様とは何ですか?
プレミアム合金には、日常的な継続的使用中の錆を防ぐために18%のクロムが含まれています。10%のニッケルを具体的に添加することで、外観の光沢が向上し、あらゆる調理環境での厳しい酸腐食に耐えることができます。
なぜIH調理器には430グレードの鋼製底が必要なのですか?
重い430グレードにはニッケルが全く含まれていません。これは、生の磁性鉄材料で構成されているためです。生鉄は、IH加熱コイルが機能するために必要な磁場を作り出します。
インパクトボンディングは従来のブレイジングとどう違うのですか?
従来のブレイジングは、異なる金属片を接合するために脆い化学フラックスに依存しています。インパクトボンディングは、巨大な摩擦プレスと高周波加熱を使用して重金属を融合させます。
新しく製造されたフライパンの内部に白いカルシウムスポットができる原因は何ですか?
故障した工場の洗浄ラインは、研磨された金属表面から硬水の堆積物を取り除くことができません。最終的なすすぎシステムを純粋な逆浸透水に変更することで、それらの不快な表面的な視覚的欠陥をなくすことができます。
標準的なスポット溶接で、重い商業用の鋳造ハンドルを保持できますか?
標準的な溶接は、通常の住宅用家庭の台所で動作する軽量な消費者向け製品には適しています。商業的な実装では、極端な物理的ストレスの下で数十年にわたる重い構造的安定性を確保するために、多点高電圧スポット溶接構成が必要です。
結論
信頼できるステンレス製調理器具OEMを選択する際、工場監査の完全なスイートを取得することは不可欠な基準であり続けています。メーカーは、インパクトボンディングの圧力と正確な金属グレードを検証しなければなりません。今すぐ当社の公式企業ウェブサイトからSolamexHomeに連絡して、カスタムラグジュアリー製造ラインを作成し、突然の生産遅延なしに世界のキッチンウェア市場を征服してください。
ガラス製ウォーターボトルメーカー:Solamex品質の極みを調達する方法
スーパーマーケット向け調理器具セット: なぜ透明な蓋が売上を伸ばすのか?